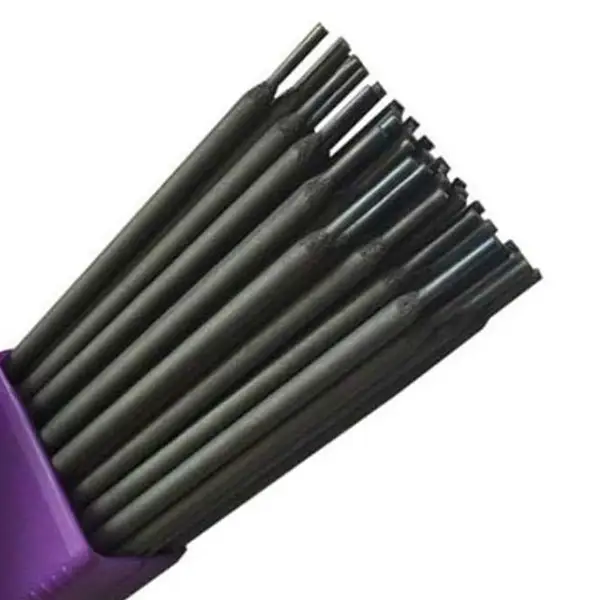
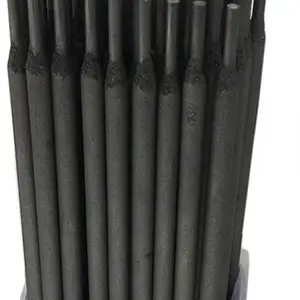
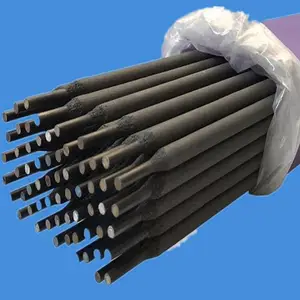
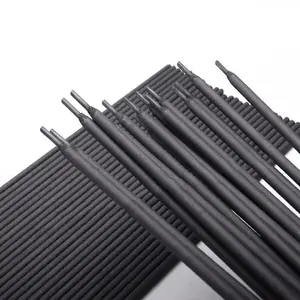
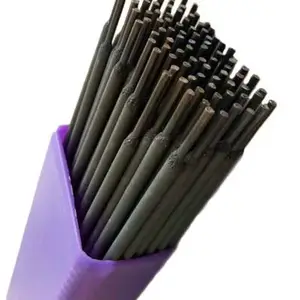

| 是否进口:否 | 订货号:99999 | 品牌:昂广牌 |
| 货号:99999 | 型号:D-50 | 牌号:D-50 |
| 产地:上海 | 类型:堆焊焊条 | 材质:合金 |
| 焊芯直径:3.2-5.0mm | 药皮性质:酸性焊条 | 直径:3.2-5.0mm |
| 长度:350mm | 焊接电流:80-130A | 电流幅度:220A |
| 熔点:220 | 工作温度:220℃ | 适用范围:规范 |
| 硬度HRC:标准 | 是否跨境出口专供货源:否 |
铸钢低合金钢D-50型焊条d50耐磨合金堆焊焊条 电焊条价格
D50耐磨合金焊条|D65高合金耐磨焊条堆焊焊条简介
| 牌号 | 国标型号 | 药皮类型 | 焊接电流 | 主要用途 |
| D102 | EDPMn2-03 | 钛钙型 | AC、DC | 用于堆焊或修复低碳钢、中碳钢及低合金钢磨损件的表面,如车轴、齿轮和搅拌机叶片等。 |
| D106 | EDPMn2-16 | 低氢型 | AC、DC+ | 用于堆焊或修复低碳钢、中碳钢及低合金钢磨损件的表面,如车轴、齿轮和搅拌机叶片等。 |
| D107 | EDPMn2-15 | 低氢型 | DC+ | 用于堆焊或修复低碳钢、中碳钢及低合金钢磨损件的表面,如车轴、齿轮和搅拌机叶片等。 |
| D112 | EDPCrMo-A1-03 | 钛钙型 | AC、DC | 用于受磨损的低碳钢、中碳钢及低合金钢机件表面,特别适用于矿山机械与农业机械的堆焊与修补。 |
| D126 | —— | 低氢型 | AC、DC+ | 用于堆焊受磨损的低碳钢、中碳钢及低合金钢的表面,如车轴、齿轮、行走主动轮、搅拌机叶片等。 |
| D127 | —— | 低氢型 | DC+ | 用于堆焊受磨损的低碳钢、中碳钢及低合金钢的表面,如车轴、齿轮、行走主动轮、搅拌机叶片等。 |
| D132 | EDPCrMo-A2-03 | 钛钙型 | AC、DC | 用于受磨损的低碳钢、中碳钢及低合金钢机件表面,特别适合用于矿山机械与农业机械磨损件的堆焊与修补。 |
| D146 | EDPMn4-16 | 低氢型 | AC、DC+ | 用于堆焊各种受磨损的碳钢件表面及碳钢道岔。 |
| D156 | —— | 低氢型 | AC、DC+ | 适用于轧钢机零件的堆焊,如槽滚轧机、铸钢的大齿轮、拖拉机的驱动轮、支重轮和链轨节。 |
| D167 | EDPMn6-15 | 低氢型 | DC+ | 用于农业、建筑机械等的磨损部分的堆焊,如大型推土机、动力铲的滚轮、汽车环链等。 |
| D172 | EDPCrMo-A3-03 | 钛钙型 | AC、DC | 用于堆焊齿轮、挖泥斗、拖拉机刮板、深耕铧犁、矿山机械等磨损件。 |
| D207 | EDPCrMnSi-A1-15 | 低氢型 | DC+ | 用于堆焊推土机刀片,螺旋桨等磨损零件。 |
| D212 | EDPCrMo-A4-03 | 钛钙型 | AC、DC | 用于单层或多层堆焊各种受磨损的机件表面,如齿轮、挖斗、矿山机械等。 |
| D217A | EDPCrMo-A3-15 | 低氢型 | DC+ | 主要用于堆焊高强度耐磨零件。如30CrMnSi和35CrMnSi冶金轧辊的堆焊与修补、矿石破碎机部件、矿山4M3电铲斗齿及其它挖掘机斗齿的焊补等。 |
| D256 | EDMn-A-16 | 低氢型 | AC、DC+ | 适用于各种破碎机,高锰钢轨,斗、推土机等受冲击而易磨损部位的堆焊。 |
| D266 | EDMn-B-16 | 低氢型 | AC、DC+ | 适用于各种破碎机,高锰钢轨,斗、推土机等受冲击而易磨损部位的堆焊。 |
| D276 | EDCrMn-B-16 | 低氢型 | AC、DC+ | 适用于堆焊水轮机受气蚀破坏的零件,如水轮机的叶片、导水叶等,同时也适用于要求耐磨性及韧性高的高锰钢制件的堆焊,如铁路道岔、螺旋输送机构、推土机刀片、抓斗、破碎刃等。 |
| D277 | EDCrMn-B-15 | 低氢型 | DC+ | 适用于堆焊水轮机受气蚀破坏的零件,如水轮机的叶片、导水叶等,同时也适用于要求耐磨性及韧性高的高锰钢制件的堆焊,如铁路道岔、螺旋输送机构、推土机刀片、抓斗、破碎刃等。 |
| D286A | EDMn-B-16 | 低氢型 | AC、DC+ | 适用于高锰钢堆焊,是铁路高锰钢轨,道岔堆焊修复的专用焊条,也可用于各类破碎机、推土机等受冲击面--磨损部位的堆焊。 |
| D286B | EDMn-B-16 | 低氢型 | AC、DC+ | 适用于高锰钢堆焊,是铁路高锰钢轨,道岔堆焊修复的专用焊条,也可用于各类破碎机、推土机等受冲击面--磨损部位的堆焊。 |
| D307 | EDD-D-15 | 低氢型 | DC+ | 可在中碳钢(如45、45Mn钢)制成的刀具毛坯上堆焊刀口以达到代用整体高速钢的目的,也可堆焊修复磨损刀具及其他工具。 |
| D317 | EDRCrMoWV-A3-15 | 低氢型 | DC+ | 适用于冷冲模堆焊,也可进行一般切削刀具的堆焊。 |
| D322 | EDRCrMoWV-A1-03 | 钛钙型 | AC、DC | 用于堆焊各种冷冲模及切削刀具,还可以用来修复要求耐磨损性能较高的机械零件。 |
| D327 | EDRCrMoWV-A1-15 | 低氢型 | DC+ | 用于堆焊各种冷冲模及切削刀具,还可以用来修复要求耐磨损性能较高的机械零件。 |
| D337 | EDRCrW-15 | 低氢型 | DC+ | 用于铸钢或锻钢上堆焊锻模,亦可用于锻模的修复。 |
| D397 | EDRCrMnMo-15 | 低氢型 | DC+ | 用于堆焊铸钢或锻钢作坯体的热锻模,也可用于修复5CrMnMo、5CrNiMo、5CrNiSiW钢制的旧锻模,或堆焊高强度耐磨零件。 |
| D502 | EDCr-A1-03 | 钛钙型 | AC、DC | 这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。 |
| D507 | EDCr-A1-15 | 低氢型 | DC+ | 这是一种通用性的表面堆焊用焊条,用于堆焊工作温度在450℃以下的碳钢或合金钢的轴及阀门等。 |
| D507Mo | EDCr-A2-15 | 低氢型 | DC+ | 用来堆焊工作温度在510℃以下的中温高压截止阀密封面。闸阀密封面应将本焊条与D577焊条配合使用(阀座与阀瓣分别用以上两种焊条)。 |
| D507MoNb | EDCr-A1-15 | 低氢型 | DC+ | 用于工作温度在450℃以下的中、低压阀门密封面的堆焊。 |
| D512 | EDCr-B-03 | 钛钙型 | AC、DC | D512是一种通用性的表面堆焊用焊条,堆焊层比D502更硬、更耐磨,较难加工,用于堆焊碳钢或低合金钢轴、过热蒸汽用阀件、搅拌机桨、螺旋输送机叶片等。 |
| D516MA | EDCrMn-A-16 | 低氢型 | AC、DC+ | 用于堆焊工作温度在450℃以下的受水、蒸汽、石油介质作用下的部件,如25号铸钢、高中压阀门密封面。 |
| D517 | EDCr-B-15 | 低氢型 | DC+ | D517是一种通用性的表面堆焊用焊条,堆焊层比D502更硬、更耐磨,较难加工,用于堆焊碳钢或低合金钢轴、过热蒸汽用阀件、搅拌机桨、螺旋输送机叶片等。 |
| D547 | EDCrNi-A-15 | 低氢型 | DC+ | 用来堆焊570℃以下工作的电站高压锅炉装置的阀门密封面及其它密封零件。 |
| D547Mo | EDCrNi-B-15 | 低氢型 | DC+ | 用于工作温度低于600℃的高压阀门密封面的堆焊。 |
| D557 | EDCrNi-C-15 | 低氢型 | DC+ | 用于工作温度低于600℃的高压阀门密封面的堆焊。 |
| D577 | EDCrMn-C-15 | 低氢型 | DC+ | 用于堆焊工作温度在510℃以下的中温高压阀门密封面,在闸阀中如与D507Mo配合使用,使用寿命更高。 |
| D608 | EDZ-A1-08 | 石墨型 | AC、DC+ | 用于农用机械、矿山设备等承受砂粒磨损与轻微冲击的零件。 |
| D628 | —— | 石墨型 | AC、DC+ | 用于堆焊承受轻微的冲击载荷,但要求具有良好的抗磨粒磨损性能的耐磨表面。如锤击式磨煤机锤头,风扇式磨煤机冲击板等。 |
| D667 | EDZCr-C-15 | 低氢型 | DC+ | 用于堆焊要求耐强烈磨损、耐腐蚀和耐气蚀的场合,例如石油工业中离心裂化泵轴套,矿山破碎机部件及柴油机引擎上的气门盖等。 |
| D707 | EDW-A-15 | 低氢型 | DC+ | 用于堆焊耐岩石强烈磨损之机械零件,如混凝土搅拌机叶片、推土机和泵浦叶片、挖泥机叶片、高速混砂箱等。 |
| 堆焊是在工件的表面或边缘进行熔敷一层耐磨、耐蚀、耐热等性能金属层的焊接工艺。对修复和提高零件的使用寿命,合理使用材料,提高产品性能,降低成本有***的经济效益。 | ||||||||||||||||
| 堆焊工作及工作条件十分复杂,堆焊时必须根据不同要求选用合适的焊条。不同的工件和堆焊焊条要采用不同的堆焊工艺 ,才能获得满意的堆焊效果。 堆焊中最常碰到的问题是开裂,防止开裂的主要方法是: 1、焊前预热,控制层间温度,焊后缓冷。 2、焊后进行消除应力热处理。 3、避免多层堆焊时开裂,采用低氢型堆焊焊条。 4、必要时,堆焊层与母材之间堆焊过渡层(用碳当量低、韧性高的焊条)。 开裂与工件及焊缝熔敷金属的含碳量、合金元素之间有直接关系,所以预热温度一般依据所用焊条的碳当量来估算。 碳当量公式如下: Ceq=C+1/6Mn+1/24Si+1/5Cr+1/4Mo+1/15Ni 此估算公式适宜于低、中、高碳钢和低合金钢材料。
堆焊效果指焊层硬度、耐磨及耐热等性能,其性能高低与下列因素有关: 1.焊接电流大小、电弧长短。电流大、电弧长,合金元素易烧损,反之,有利合金元素过渡。 2.预热温度、缓冷条件决定堆焊层的质量。 3.某些堆焊金属用不同的热处理方法可以得到不同的硬度。 堆焊层的硬度和化学成分指堆焊三层以上的堆焊金属。 |
价格说明
供应商信息

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥22.00
-
¥34.00
-
¥33.00
-
¥23.00
-
¥23.00
-
¥33.00
-
¥33.00
-
¥22.00
推荐产品
-
¥20.00
-
¥17.90
-
¥33.00
-
¥33.00
本页信息为天津渤海焊接材料有限公司为您提供的"铸钢低合金钢D-50型焊条d50耐磨合金堆焊焊条 电焊条价格"产品信息,如您想了解更多关于"铸钢低合金钢D-50型焊条d50耐磨合金堆焊焊条 电焊条价格"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
