

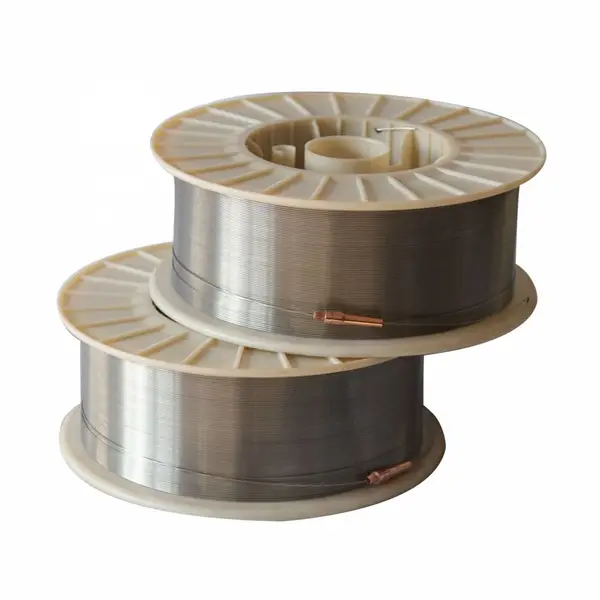
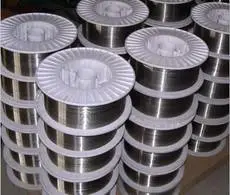


| 是否进口:否 | 订货号:4512 | 品牌:昂广 |
| 货号:4512 | 型号:YD888MoW | 牌号:YD888MoW |
| 产地:上海 | 类型:堆焊焊条 | 材质:耐磨焊丝 |
| 焊芯直径:1.2-1.6mm | 药皮性质:酸性焊条 | 直径:1.2-1.6mm |
| 长度:1000mm | 焊接电流:130A | 电流幅度:80-130A |
| 熔点:220 | 工作温度:220℃ | 适用范围:广泛 |
| 硬度HRC:标准 | 是否跨境出口专供货源:否 |
牌号 | 直径 mm | 熔敷金属主要化学成分( % ) | 堆焊层硬度 | 特点及主要用途 | ||||||
C | Mn | Si | Cr | Mo | V | 其他 | ||||
HB-YD258(Q) | 1.6 | 0.3 ~ 0.55 | 1.0 ~ 2.0 | 0.3 ~ 0.9 | 5.0 ~ 7.0 | 1.0 ~ 2.0 | 0.3 ~ 1.0 | HRC : 60 ~ 65 | 用于各类耐磨耐冲击的表面堆焊。 | |
HB-Y D288(Q) | 1.2 | 0.3 ~ 1.0 | 1.0 ~ 2.0 | 0.3 ~ 0.9 | 5.0 ~ 7.0 | 1.0 ~ 2.0 | 0.3 ~ 1.0 | HRC : 59 ~ 65 | 用于各类耐磨耐冲击的表面堆焊。 | |
HB-YD338 |
| 0.25 ~ 0.55 | 2.0 ~ 4.5 | W : 7.0 ~ 10.0 | HRC : 55 ~ 63 | 用于热锻模及拔丝鼓的表面堆焊。 | ||||
HB-YD414N(M) |
| 0.05 ~ 0.10 | 1.0 ~ 2.50 | 0.3 ~ 0.9 | 12.5 ~ 14.0 | 0.5 ~ 1.5 | N:0.06 ~ 0.20 | Ni:3.0 ~ 4.5 | HRC : 35 ~ 45 | 堆焊层热强性和耐疲劳性能优良。适合作为热轧辊工作层的堆焊。
|
HB-YD224(M) |
| ≤0.55
| 1.0 ~ 2.50 | 5.0 ~ 8.0 | 0.5 ~ 1.5 | 0.3 ~ 1.0 | 0.5 ~ 1.5 | HRC : 55 ~ 62 | 受中等冲击磨损部件的堆焊。
| |
HB-YD224B(M) |
| ≤0.65
| 1.0 ~ 2.50 | 5.0 ~ 8.0 | 0.5 ~ 1.5 | 0.3 ~ 1.0 | 0.5 ~ 1.5 | HRC : 58 ~ 63 | 受中等冲击磨损部件的堆焊。
| |
H0Cr13.5 Ni4.2Mo2.25(Q) | 1.6 | 0.05 ~ 0.10 | 1.0 ~ 2.50 | 0.3 ~ 1.0 | 13.5 ~ 15.5 | 2.25 ~ 3.0 | Ni:4.2 ~ 5.5 | HRC : 35 ~ 45 | 连铸机结晶器足辊表面的堆焊。 | |
ZD6耐磨焊丝ZD3耐磨焊丝 上海昂广焊材
YD547Mo耐磨堆焊药芯焊丝
YD547Mo耐磨堆焊药芯焊丝
说明:YD547Mo是低氢钠型的CrNiSiMo型阀门堆焊焊丝。堆焊金属具有良好的高温抗擦伤、抗冲蚀等性能,有较高的高温硬度,良好的热稳定性和抗疲劳性。堆焊金属时效强化***,随着时效时间的增加,硬度和抗擦伤性能有进一步提高。
用途:用于工作温度低于600℃的高压阀门密封面的堆焊。/sell/show-1012196.
熔敷金属化学成分(%) 化学成分 C Mn Si S P Ni Mo Cr Nb 其它元素总量
***值 ≤0.18 0.60~5.00 3.80~6.50 ≤0.030 ≤0.040 6.5~12.0 3.5~7.0 14.0~21.0 0.5~1.2 ≤2.50
堆焊层硬度:HRC≥37

锤 头、锤盘制造及修复用焊接材料(材料种类:1.焊条;2.CO2气保护药芯焊丝Ф1.6)牌号 种类 硬 度(HRC) 性能及主要用途 GM1 1 专用于高锰钢、超高锰钢件堆焊修复时的打底层堆焊。 ZD3 1 55~59 主要用于已磨损的大型锤式link">破碎机50公斤、120公斤类型的锤头冲击部位的多层堆焊修复,磨损严重的部位可一次堆焊20~40mm,堆 焊层抗裂性能优良,具有良好的抗冲击性、耐磨性。 ZD6 1 焊后硬度 35~40 冲击后50~55 主要用于修复冲击条件下的磨料磨损部件,如高锰钢材质的颚板、破碎机锤头、板锤、挖掘机斗齿等。堆焊层具有良好的抗冲击性、耐磨性和良好的冲击硬化效果。 TM55 1 55~59 主要用于破碎机锤头严重磨损部位的堆焊修复,一般堆焊1~2层即可,也可用于塔篦齿修复。根据不同的使用场合,可有选择的使用,其耐磨性由高至低依次为 TM-65、TDL-65、TDP-65、TDL-60、TM-55。 TDL-60 1 56~62 TDP-65 1 59~65 TDL-65 1 62~66 TM65 1 61~66 MD501 2 52~55 用于破碎机锤头、锤盘旧件的现场堆焊修复,堆焊层有裂纹,但耐磨性能优良,不影响使用。 ZD5 2 48~52 用于破碎机锤头、锤盘的新品制造及旧件的现场堆焊修复,堆焊层抗裂性能优良。 ZD310 1、2 57~62 主要用于中、高温工况下破碎机锤头的维护及修复,其高温耐磨性能优良。 TN65 1 62~66 主要用于中、高温工况下破碎机锤头的维护及修复,其抗磨粒磨损性能优于碳化钨焊条,高温耐磨性能优良。 风机修复用焊接材料(材料种类:1.焊条;2.CO2气保护药芯焊丝Ф1.6) 牌号 种类 硬度(HRC) 性能及主要用途 备注 DH-55F 2 52~57 主要用于风机新品制造的预保护堆焊,也常用于常温下各类磨损工件的堆焊修复。 可现场检测风机动平衡 DH-60F 2 59~65 主要用于风机新品制造的预保护耐磨堆焊及再生性修复,也常用于常温及高温下受剧烈磨粒磨损、中等冲击部件的堆焊修复。 TM55 1 55~59 主要用于风机叶轮的现场修复及再生性修复,根据风机工作的温度及磨损情况,由低到高选用焊条TM55、TDL-65、TN65。 TDL-65 1 62~66 TN65 1 62~66 部分材料高温硬度测试 牌号 种类 试验温度t(℃) 高温硬度值(HV3) ZD5 1 550 425 428 428 / 427 TDL-65 1 700 334 334 332 / 333 TN65 1 700 421 440 421 / 427 TN65 1 650 500 535 505 / 513 ZD310 1 650 397 464 444 / 435 堆焊工艺及其它 焊条类 直径(mm) Ф3.2 Ф4.0 Ф5.0 包装形式:盒装 单件重量:20公斤 焊接电流(A) 80~140 140~200 180~220 CO2气保护 药芯焊丝 直径(mm) Ф1.6 包装形式:真空层绕盘装 单件重量:15公斤 焊接电流(A) 220~350 焊接电压(V) 25~35 气体流量(L/min) 15~20 承接各类受磨损部件的预保护堆焊、修复堆焊工程 锤头、锤盘制造及

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥30.00
-
¥32.00
-
¥45.00
-
¥24.00
-
¥30.00
-
¥36.00
-
¥32.00
-
¥23.00
-
¥33.00
-
¥30.00
-
¥33.00
-
¥33.00
