

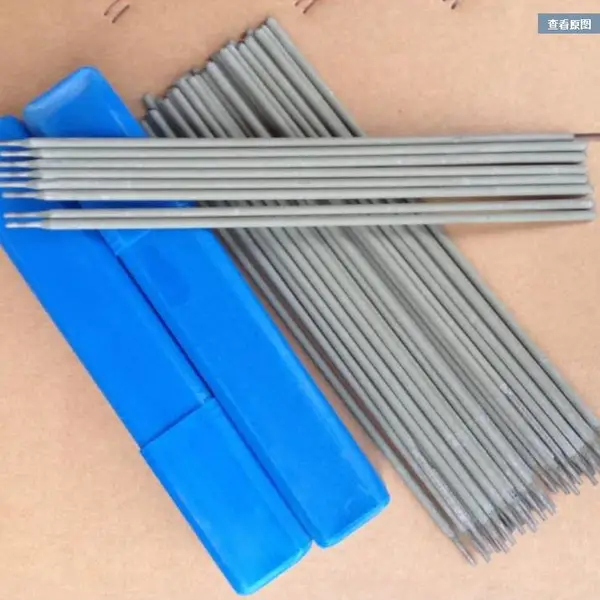

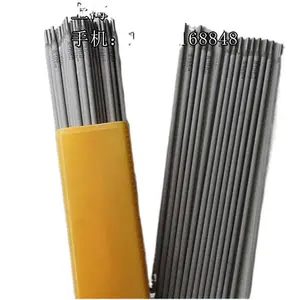

| 是否进口:否 | 订货号:5241 | 品牌:昂广 |
| 货号:5241 | 型号:A502 | 牌号:A502 |
| 产地:上海 | 类型:焊条 | 材质:焊条 |
| 焊芯直径:3.2-5.0mm | 药皮性质:酸性焊条 | 直径:3.2mm |
| 长度:350mm | 焊接电流:130A | 电流幅度:80-130A |
| 熔点:220 | 工作温度:220℃ | 适用范围:广泛 |
| 硬度HRC:标准 | 是否跨境出口专供货源:否 |
| 热销宝贝 |
此模板由'精准推广王'提供,我也要出现在这里 |

供应A502不锈钢焊条 A432不锈钢焊条 A407不锈钢焊条
铬不锈钢的焊接性差,马氏体铬不锈钢焊接时有脆硬倾向,铁素体铬不锈钢在焊接高温作用下的晶粒容易长大,这些都使焊缝有较高的脆性。铬镍不锈钢虽然焊接性较好,但是焊接电流大易出现焊接接头晶间腐蚀、焊缝的热裂纹、焊接应力和变形增大的问题。
1、不锈钢焊条通常有钛钙型和低氢型两种。焊接电流尽可能采用直流电源,有利于克服焊条发红和熔深浅。钛钙型药皮的焊条不适合做全位置焊接,只适宜平焊和平角焊;低氢型药皮的焊条可做全位置焊接。
2、不锈钢焊条在使用时应保持干燥。为防止产生裂纹、凹坑、气孔等缺陷,钛钙型药皮焊前经150-250℃烘干1h,低氢型药皮焊前经200-300℃烘干1h。不能多次重复烘干,否则药皮易脱落。
3、焊口清理干净,同时防止焊条沾上油及其它脏物,以免增加焊缝含碳量并影响焊接质量。
4、为防止加热而产生晶间腐蚀,焊接电流不宜过大,一般应比碳钢焊条低20%左右,电弧不要过长,层间快冷,以窄道焊为宜。
5、引弧时注意,不能在非焊接部位引弧,选用与焊件相同材料的引弧板来引弧。
6、应尽量采用短弧焊接,弧长一般2-3mm,电弧过长易产生热裂纹。
7、运条:应采用短弧快速焊,一般不允许横向摆动,其目的是减少热量和热影响区宽度,提高焊缝抗晶间腐蚀能力和减少热裂纹的倾向。
8、异种钢的焊接应慎重选用焊条,防止焊条选用不当出现热裂纹或高温热处理后引起σ相析出,使金属脆化。参照不锈钢与异种钢的焊条选择标准进行选用,并采取适当焊接工艺。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥34.00
-
¥60.00
-
¥33.00
-
¥82.00
-
¥60.00
-
¥32.00
-
¥33.00
-
¥96.00
-
¥60.00
-
¥94.00
-
¥45.00
-
¥98.00
