

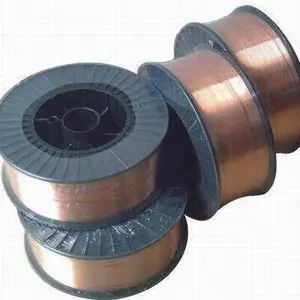

| 是否进口:否 | 品牌:昂广 | 型号:SLD-60 |
| 牌号:SLD-60 | 产地:上海 | 类型:合金 |
| 材质:合金 | 焊芯直径:1.2mm | 药皮性质:酸性焊条 |
| 直径:1.2mm | 长度:1000mm | 焊接电流:130A |
| 电流幅度:80A | 熔点:220 | 工作温度:220℃ |
| 适用范围:规范 | 硬度HRC:标准 | 是否跨境出口专供货源:否 |
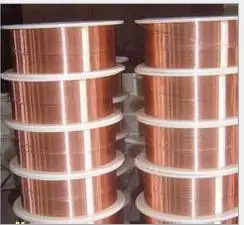
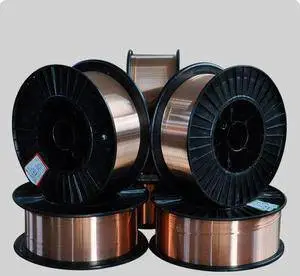
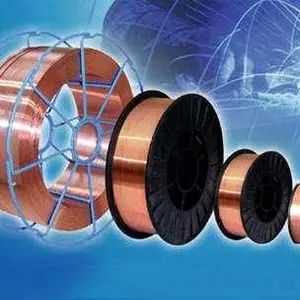
SLD-60为我公司自主研发的600MPa锰钼钢高强度镀铜焊丝。由于Mo、Ti的添加,提高了焊缝的强度和韧性,且该焊丝电弧稳定,飞溅小,可用于气方位焊接。此焊丝可用CO2气体或富氩气体进行保护。
用途:用于重型机械、集装箱、车辆、船舶等低合金高强度钢(如Q420、Q390)等的焊接。
熔敷金属力学性能:
抗拉强度 Rm(MPa) | 屈服强度 (MPa)Rp0.2 | 伸长率 A(%) | 冲击功 -30℃ AKV(J) | 保护气体 | |
例值 | 607 | 491 | 25 | 62 | CO2(纯度≥99.5%) |
662 | 512 | 24 | 68 | 富氩气 | |
范围 | ≥600 | ≥480 | ≥20 | ≥27 |
|
焊接工艺:
焊丝直径 | 送丝速度(mm/s) | 电弧电压(V) | 焊接电流(A) | 极性 | 电***与工件距离(mm) | 焊接速度(mm/s) |
1.2 | 190±10 | 27~32 | 260~290 | 直流反接 | 19±3 | 5.5±1.0 |
1.6 | 100±5 | 25~30 | 330~360 | 直流反接 | 22±3 | 5.5±1.0 |
注:1、其他规格的焊丝可参照上述规范,根据需要适当改变。 2、焊接时,超出上述规范将会影响焊丝的使用性能和熔敷金属的机械性能。 | ||||||
注意事项:
1、为***焊丝的使用性能,焊接前应将工件表面的锈迹、油污、水份等清理干净。
2、焊接时,当风速≥1.8m/s或高层施焊时,应采用挡风措施,更不能用风扇等直吹焊接处。
3、应随时清除导电嘴及导筒内的飞溅焊渣,特别是大电流焊接时,应随时保持导电嘴及导筒的清洁。
4、打开包装后,直接暴露在空气中的焊丝应避免与水、油漆、油污等接触,以免影响焊丝的使用。
5、焊丝直径应与导电嘴规格相一致,过大会造成导电不良,影响焊缝的成形,并且会使飞溅加大。
6、过大或过小的焊接线能量将严重影响焊缝的综合性能,应特别注意。
7、以上建议仅供参考,用户在使用前应根据自己的使用情况进行焊接工艺评定,以更加符合自己的实际。
焊丝搬运及贮存:
1、搬运成盘焊丝时,应轻拿轻放,防止摔坏。
2、焊丝怕水,不可近火,且不耐高温。
3、桶装焊丝:
A.吊装时,应使两只吊环同时受力,平行轻慢起吊,决不能只吊一只吊环,吊运过程中,桶下严禁站人。
B.搬运时,不要去除桶盖及内部海绵衬垫,以防乱丝。
C.开始使用焊丝时,焊丝头应从桶内塑料压板或玻璃球与桶壁间抽出,使用过程中,更不能去除塑料压板或玻璃球及干燥剂。
4、仓库存放时,焊丝应放在木托盘或铁架上,离墙壁距离应大于30cm .并且按规格、型号等分别摆放,防止混用,使用时应按“***先出”的原则。的原则。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥35.00
-
¥33.00
-
¥22.00
-
¥24.00
-
¥22.00
-
¥33.00
-
¥34.00
-
¥33.00
-
¥34.00
-
¥25.00
-
¥45.00
-
¥33.00
