

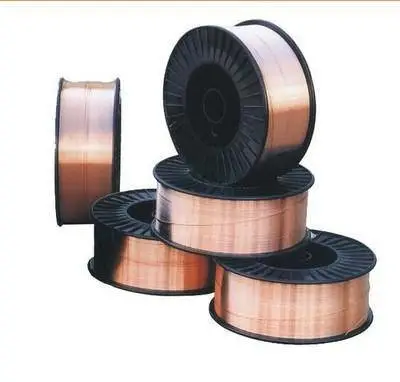

| 是否进口:否 | 品牌:其他 | 类型:其他 |
| 材质:通用款 |
电力 PP-TIG-R31耐热钢焊丝:是含Cr1.25 %-Mo0.5 %-V的低合金耐热钢钨极氩弧焊丝。焊缝金属具有优良的塑性和韧性。焊缝成形美观,全位置焊接性能良好。通常焊接时,焊件需预热和保持道间温度250~300℃,焊后进行715~745℃回火处理。
用于焊接工作温度在580℃以下锅炉受热面管子和540℃以下蒸汽管道及石油裂化设备、高温合成化工机械(如12Cr1MoV、T/ P11等钢)的手工钨极氩弧焊打底及全氩焊。
焊丝化学成分(%)
元 素 | C | Mn | Si | Cr | Mo | V | S | P | Cu | 其他元素总量 |
标准值 | 0.05~ 0.12 | 0.75~ 1.05 | 0.45~ 0.70 | 1.10~ 1.40 | 0.45~ 0.65 | 0.20~ 0.35 | ≤0.025 | ≤0.025 | ≤0.30 | ≤0.50 |
熔敷金属力学性能(焊后730℃±15℃×2h回火处理)
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 Rp0.2 / MPa | 伸长率 A / % | 常温 冲击吸收功 AKV / J |
标准值 | ≥540 | ≥440 | ≥17 | ≥47 |
焊丝规格
焊丝直径 / mm | 1.0 | 1.2 | 1.6 | 2.0 | 2.5 |
***探伤:Ⅰ级。
注意事项:
1. 焊前必须对焊件清除铁锈、镀层、油污、水分和杂质等污染物。
2. 焊接时的环境风速应小于1 m / s。有风处应采取挡风措施焊接。
3. 应使用焊接用的氩气,Ar ≥99.99 %。
4. 当焊缝背面充氩气时,气体流量应是正面的1/2,以免形成背面正压而产生根部未焊透。
PP-TIG-R71是含Cr9 %-Mo1 %-444的耐热钢钨极氩弧焊丝。焊缝金属具有较好的力学性能,全位置焊接性能良好。通常焊接时,焊件需预热和保持道间温度200~300℃,焊后进行735~765℃回火处理。
用于焊接工作温度在600~650℃的改良型9Cr1Mo类(如T/ P91、F9等)耐热钢,如高温高压锅炉的蒸汽管道、过热器管、石油裂化装置的炉管等的手工钨极氩弧焊打底及全氩焊。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥18.50
-
¥5.00
-
¥25.00
-
¥135.00
-
¥32.00
-
¥260.00
-
¥26.00
-
¥38.00
-
¥120.00
-
¥19.00
-
¥38.00
-
¥71.00
