

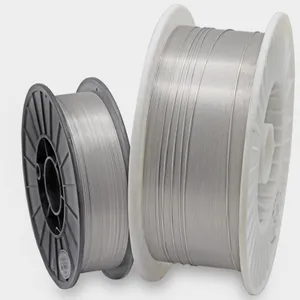

| 品牌:铸桥 | 型号:ZD310 | 牌号:ZD310 |
| 类型:药芯焊丝 | 加工定制:否 | 熔点:1200℃℃ |
| 材质:合金 | 用途:用于风机新品制造的预保护堆焊,也常用于常温下各类磨损工件的堆焊修复 | 工作温度:300℃ |
| 是否含助焊剂:是 | 重量:15kgg | 焊接方法类型:堆焊焊丝 |
| 被焊材料:其他 | 标准直径:齐全mm | 厂家:郑州 |
ZD310耐磨药芯焊丝DH-55F耐磨药芯焊丝
ZD1耐磨药芯焊丝、ZD2耐磨药芯焊丝、ZD3耐磨药芯焊丝ZD310耐磨药芯焊丝
主要用于新辊的制造及旧辊的修复。材料主要用途及性能
焊条类直径(mm)Φ1.2Φ1.6 包装形式:盒装
单件重量:15公斤 堆焊层硬度(HRC)
焊接电流(A) 80~120 120~160 160~200CO2气保护药芯焊丝直径(mm)Φ1.6包装形式:真空层绕盘装单件重量:15公斤ZD2:35 ZD3:55ZD310:60焊接电流(A)220~350焊接电压(V)25~35气体流量(L/min)15~20埋弧焊药芯焊丝直径(mm)Φ4.0包装形式:真空层绕盘装单件重量:30~40公斤
焊接电流(A)400~550焊接电压(V)26~32焊接速度(mm/min)~400注意事项
施焊前,焊条须经250~350℃烘焙1~2h,随烘随用;
焊前必须对焊件清除铁锈、油污、水份等杂质;
对大、厚件、露天作业等,工件需250℃~300℃预热,焊后缓冷;
埋弧焊药芯焊丝ZD1、ZD2采用HJ431焊剂,焊前焊剂HJ431应烘
干250℃×1h;ZD3采用107焊剂,焊前焊剂107应烘干300℃×1h。
DH-55F耐磨药芯焊丝
焊后硬度:52~57 主要用于风机新品制造的预保护堆焊,也常用于常温下各类磨损工件的堆焊修复。可现场检测风机动平衡
供应商信息

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥23.00
-
¥24.00
-
¥22.00
-
¥23.00
-
¥24.00
-
¥22.00
-
¥30.00
-
¥23.00
推荐产品
-
¥24.00
-
¥23.00
-
¥20.00
-
¥25.00
本页信息为天津渤海焊接材料有限公司为您提供的"ZD310耐磨药芯焊丝DH-55F耐磨药芯焊丝"产品信息,如您想了解更多关于"ZD310耐磨药芯焊丝DH-55F耐磨药芯焊丝"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
