

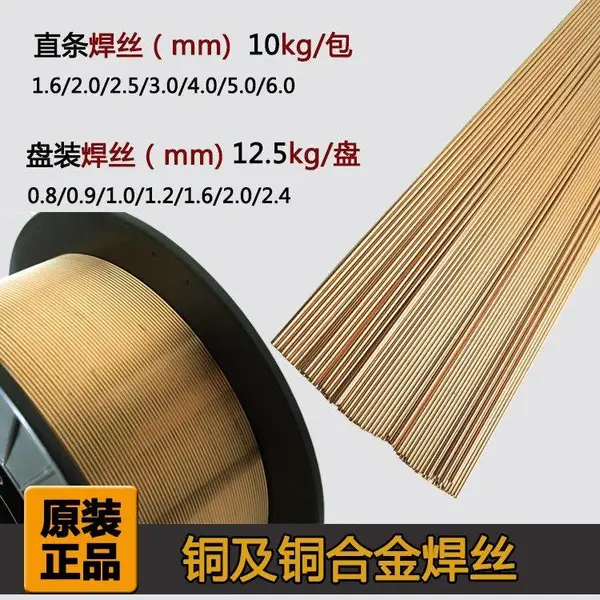
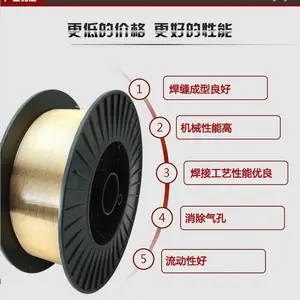

| 品牌:铸桥 | 型号:S221 | 牌号:S221 |
| 类型:实心焊丝 | 加工定制:否 | 长度:400mm |
| 材质:铜焊条 | 用途:铜焊条S221铜焊丝 S221F锡黄铜药皮焊条 铜铁焊条铜焊条焊接3.0 | 是否含助焊剂:是 |
| 重量:5kgg | 焊接方法类型:铜焊丝 | 被焊材料:铜 |
| 标准直径:齐全mm | 厂家:铸桥 |
铜焊条S221铜焊丝 S221F锡黄铜药皮焊条 铜铁焊条铜焊条焊接3.0T237铝锰青铜焊条
详细说明:T237为铝锰青铜焊条,耐磨,耐蚀性优良,广泛用于铜合金,铝青铜与铜,铸铁的焊接。
熔敷金属化学成份/%
Si Mn Al Cu
≤0.1 ≤2.0 7.0-9.0 余量
熔敷金属机械性能:
抗拉强度σb/MPa 延伸率δ5/%
≥410 ≥15
T247高锰铝青铜焊条
说明:T247高锰铝青铜为焊芯、药皮为低氢型的铜合金焊条。耐磨性及耐蚀性优良。采用直流电源,焊条接正极。
用途:用于高锰铝青铜及其它铜合金、铜合金和钢的焊接和铸铁的补焊。如各种化工机械、海水散热器、阀门的焊接、水泵、汽缸等堆焊及船舶旋桨的修补。
熔敷金属化学成份/%
Mn Fe Ni Al Cu
9.0-12.0 2.5-4.0 1.8-2.5 5.5-7.5 余量
T307铜镍焊条
符合:GB ECuNi-B说明:CHCu307是低氢型药皮Cu70Ni30铜镍焊条.采用直流反接.该焊条电弧稳定,焊缝成型良好.
用途:主要用于焊接70-30铜镍合金或70-30铜镍合金/645-III钢复合金属及70-30铜镍合金做覆层,645-III钢做基层的衬里结构的符合金属.
熔敷金属化学成份:(%) Cu Si Mn Fe Ti Ni P S Pb Pb +Zn
余量 ≤0.5 ≤2.5 ≤2.5 ≤0.5 29.0-33.0 ≤0.020 ≤0.015 ≤0.02 ≤0.5
熔敷金属力学性能:
抗拉强度6b(MPa) 伸长率§5(%) 冷弯角
≥350 ≥20 180°
参考电流:(DC+)
焊条直径(mm) 3.2 4.0 5.0
焊接电流(A) 95-120 120-
注意事项:1:焊前焊条须经300度烘焙1小时.
2:焊前焊接表面的水分,油污,氧化物等杂质必须清除干净.
3;焊前若不预热,层间温度应低于150度,采用能够短弧焊.
本公司经营铜合金焊条、Cu70Ni30焊条,质量***,欢迎咨询洽谈。
T302白铜焊条
说明:T302钛钙型药皮Cu70Ni30的白铜焊条,可交直流两用,全位置焊接。焊接工艺优良,焊缝金属有良好的塑性及抗裂性能。
用途:主要用于焊接70-30铜镍合金。也可用于碳钢零件的堆焊
熔敷金属化学成分呢/%
Mn Fe Si Ni P Pb Ti 其他 Cu
1.0-2.5 0.4-0.75 ≤0.5 29-33 ≤0.02 ≤0.02 ≤0.50 ≤0.5 余量

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥111.00
-
¥23.00
-
¥26.00
-
¥22.00
-
¥23.00
-
¥22.00
-
¥23.00
-
¥22.00
-
¥40.00
-
¥34.00
-
¥38.00
-
¥34.00
