

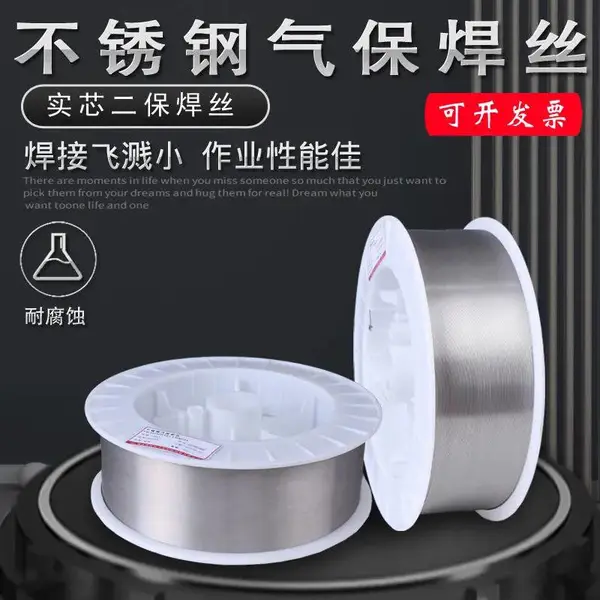

| 品牌:铸桥 | 型号:YD790 | 类型:药芯焊丝 |
| 加工定制:否 | 熔点:1200℃℃ | 材质:不锈钢 |
| 用途:YD790硬面堆焊焊丝 高硬度无裂纹耐磨焊丝 防腐耐高温耐磨焊丝 | 工作温度:300℃ | 牌号:YD790 |
| 焊接方法类型:不锈钢和三 | 被焊材料:不锈钢 | 标准直径:1.2 1.6mm |
| 厂家:天津 |
YD790硬面堆焊焊丝 高硬度无裂纹耐磨焊丝 防腐耐高温耐磨焊丝
简介:不锈钢焊条可分为铬不锈钢焊条和铬镍不锈钢焊条,这两类焊条中凡符合国标的,均按国标GB/T983-1995规定考核。
铬不锈钢焊条使用说明铬不锈钢具有一定的耐蚀(氧化性酸、有机酸、气蚀)耐热和耐蚀性能。通常被选作电站、化工、石油等设备材料。但铬不锈钢一般情况下可焊性较差,应注意焊接工艺、热处理条件及选用合适的电焊条。
使用注意事项
不锈钢焊条使用注意事项
1、铬不锈钢具有一定的耐蚀(氧化性酸、有机酸、气蚀)、耐热和耐磨性能。通常用于电站、化工、石油等设备材料。铬不锈钢焊接性较差,应注意焊接工艺、热处理条件及选用合适电焊条。
2、铬13不锈钢焊后硬化性较大,容易产生裂纹。若采用同类型的铬不锈钢焊条(G202、G207)焊接,必须进行300℃以上的预热和焊后700℃左右的缓冷处理。若焊件不能进行焊后热处理,则应选用铬镍不锈钢焊条(A107、A207)。
3、铬17不锈钢,为改善耐蚀性能及焊接性而适当增加适量稳定性元素Ti、Nb、Mo等,焊接性较铬13不锈钢好一些。采用同类型的铬不锈钢焊条(G302、G307)时,应进行200℃以上的预热和焊后800℃左右的回火处理。若焊件不能进行热处理,则应选用铬镍不锈钢焊条(A107、A207)。
4、铬镍不锈钢焊条具有良好耐腐蚀性,广泛应用于化工、化肥、石油、医疗机械制造。
5、铬镍不锈钢焊接时,受到重复加热析出碳化物,降低耐腐蚀性和力学性能。
6、铬镍不锈钢药皮有钛钙型和低氢型。钛钙型可用于交直流,但交流焊时熔深较浅,同时容易发红,故尽可能采用直流电源。直径4.0及以下可用于全位置焊件,5.0及以上用于平焊及平角焊。
7、焊条使用时应保持干燥,钛钙型应经150℃干燥1小时,低氢型应经200~250℃干燥1小时(不能多次重复烘干,否则药皮容易开裂剥落),防止焊条药皮粘油及其它脏物,以免致使焊缝增加含碳量和影响焊件质量。
8、为防止由于加热而产生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。
9、异种钢的焊接应慎重选用焊条,防止焊条选用不当出现热裂纹或高温热处理后引起σ相析出,使金属脆化。参照不锈钢与异种钢的焊条选择标准进行选用,并采取适当焊接工艺。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥35.00
-
¥28.00
-
¥35.00
-
¥42.00
-
¥32.00
-
¥35.00
-
¥37.00
-
¥35.00
-
¥70.00
-
¥21.00
-
¥38.00
-
¥30.00
