


| 品牌:铸桥 | 型号:TGF-308L | 牌号:TGF-308L |
| 类型:药芯焊丝 | 加工定制:是 | 长度:1000mm |
| 熔点:1200℃℃ | 材质:不锈钢 | 焊接电流:160AA |
| 用途:日本油脂TGF-308L免充氩焊丝TGF-309L免充氩不锈钢焊丝 | 工作温度:300℃ | 是否含助焊剂:是 |
| 重量:5kgg | 焊接方法类型:不锈钢焊丝 | 被焊材料:不锈钢 |
| 标准直径:0.8-1.2mm | 厂家:天津 |
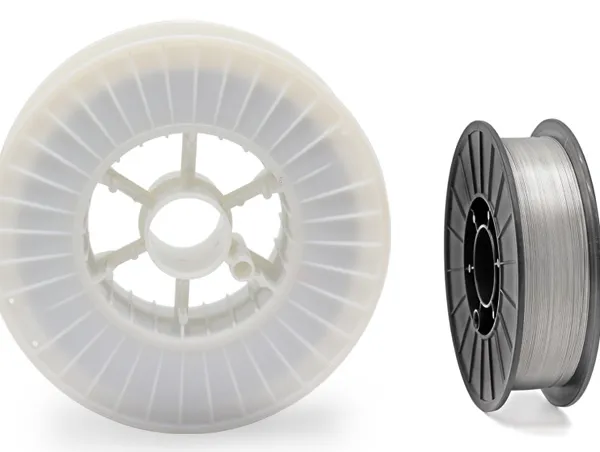
日本油脂TGF-308L免充氩焊丝
日本油脂(TASETO)药芯焊丝 免冲氩TGF308L焊丝 免冲氩焊丝的详细描述:
说明:TGF308L为背面自保护不锈钢TGF焊丝,焊缝背面无需充氩保护,支持全位置焊接,焊接过程稳定,焊缝质量更高,背面成型好,背面焊渣易脱落。
用途:用于碳00Cr19Ni10或0Cr18Ni10Ti不锈钢的焊接。
焊丝化学成分范围:%
| 牌号
| C
| Si
| Mn
| P
| S
| Cr
| Ni
| Mo
| Cu
|
| TGF308L
| ≤0.030
| 0.30- 0.65
| 1.00- 2.50
| ≤0.030
| ≤0.030
| 19.50- 22.00
| 9.00- 11.00
| ≤0.75
| ≤0.75
|
焊缝金属射线探伤要求:Ⅰ级
工艺参数参考值:
| 焊丝规格(mm)
| 气体流量(L/min)
| 焊接电流(A)
|
| Φ2.0
| 7~10
| 80~115
|
| Φ2.5
| 7~10
| 90~130
|
注意事项及操作要点:
1.焊丝使用前应进行40~50℃低温烘干10~20分钟。
2.焊接处须***清除油污、铁锈、水份等表面杂质。
| TGS-308
| ER308
| H08Cr21Ni10Si
| 1.2、1.6、2.0、2.4、3.2
| 焊接18Cr-8Ni(304或304L)不锈钢,电弧稳定、焊道美观、抗裂性佳。
|
| TGS-308L
| ER308L
| H03Cr21Ni10Si
| 1.2、1.6、2.0、2.4、3.2
| 熔敷金属中碳含量≤0.04%,有很好的抗晶间腐蚀性能,用于焊接碳00Cr19Ni10不锈钢结构件。
|
| TGS-309
| ER309
| H12Cr24Ni13Si
| 1.2、1.6、2.0、2.4、3.2
| 异种金属焊接,如软钢和铬钼钢,焊接SUS309S、SCS17等,耐热、耐蚀性优、电弧稳定、作业性良。
|
| TGS-309L
| ER309L
| H03Cr24Ni13Si
| 1.2、1.6、2.0、2.4、3.2
| 熔敷金属中碳含量≤0.04%,有很好的抗晶间腐蚀性能,在不含铌、钛等稳定化元素时也能抵抗因碳化物析出而产生的晶间腐蚀。
|
| TGS-310
| ER310
| H12Cr26Ni21Si
| 1.2、1.6、2.0、2.4、3.2
| 熔敷金属含25Cr-20Ni,用于310S不锈钢的焊接。
|
| TGS-312
| ER312
| H15Cr30Ni9
| 1.2、1.6、2.0、2.4、3.2
| 适用于异种钢焊接,其裂纹感度低,故对不锈钢覆面,异种母材,硬化性合金钢及焊接困难或生气孔的位置非常合适。
|
| TGS-316
| ER316
| H08Cr19Ni12Mo2Si
| 1.2、1.6、2.0、2.4、3.2
| 18Cr-12Ni-2Mo钢(316或316L)焊接用,电弧稳定,焊道美观、抗裂性佳。
|
| TGS-316L
| ER316L
| H03Cr19Ni12Mo2Si
| 1.2、1.6、2.0、2.4、3.2
| 熔敷金属中碳含量≤0.04%,抗晶间腐蚀性能和抗裂性更佳。
|

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥30.00
-
¥28.00
-
¥28.00
-
¥2850.00
-
¥30.00
-
¥28.00
-
¥27.00
-
¥23.00
-
¥26.00
-
¥2700.00
-
¥27.00
-
¥38.00
