

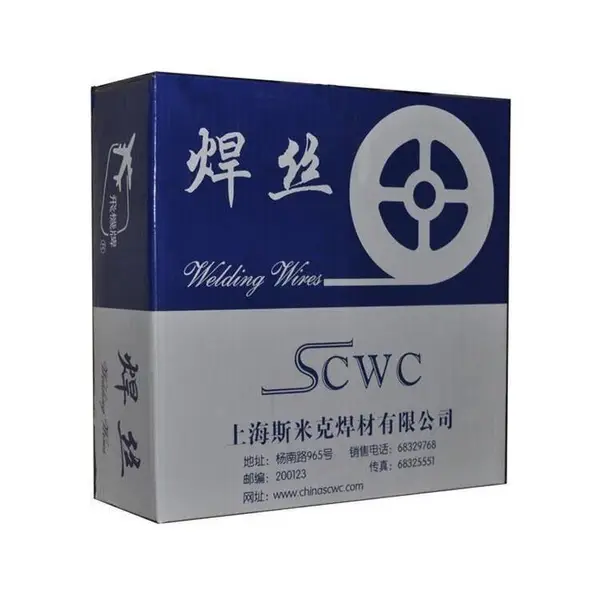
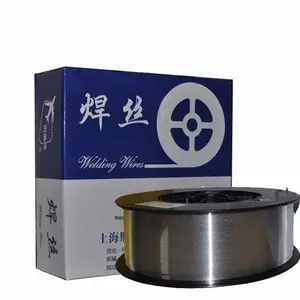
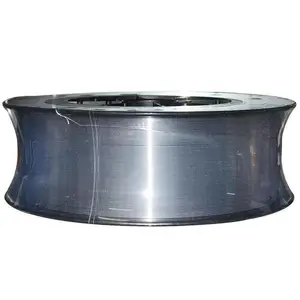
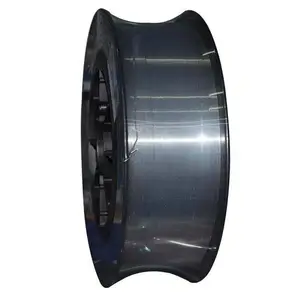
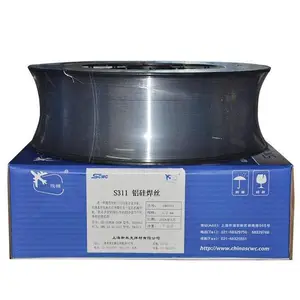

| 品牌:斯米克 | 是否进口:否 | 重量:3000kgg |
| 焊丝直径:1.0/1.2/1.6/2.0/2.4mmmm | 是否含助焊剂:否 | 适用范围:铝及铝合金 |
| 产地:进口 | 牌号:ERNiCr-3 | 加工定制:否 |
| 熔点:573/625℃ | 长度:1000 | 工作温度:600 |
| 焊接电流:150-180A | 规格:1.0,1.2,1.6,2.0,2.4 | 用途:食品等行业 |
| 材质:碳化钨 | 类型:药芯 | 型号:INCONEL 82 |
| 是否定制:否 | 可售卖地:北京;天津;河北;山西;内蒙古;辽宁;吉林;黑龙江;上海;江苏;浙江;安徽;福建;江西;山东;河南;湖北;湖南;广东;广西;海南;重庆;四川;贵州;云南;陕西;甘肃;青海;宁夏 |
铁铝青铜焊丝 铜合金焊丝 TIG氩弧铜合金钎料销售厂家铜及铜合金焊丝的用途有三种: 首先是焊接铜及铜合金, 用于铜及 铜合金连接; 其次由于具有良好的耐蚀性和耐磨性, 常用于堆焊耐金属 间摩擦的部件(如轴瓦、 低压阀门密封面) 和耐海水腐蚀工件(如螺旋 桨) 等; 此外, 更广泛的是用于钎焊钢、 硬质合金工具等。 铜及铜合金焊丝可用熔化极氩弧焊(MIG焊) 、 钨极氩弧焊(TIG 焊) 、 气焊及等离子弧焊等方法施焊。 钨极氩弧焊(TIG焊) 通常采用直流正接方法, 熔化极氩弧焊(MIG 焊) 通常采用直流反接方法。铜及铜合金熔点低, 导电性及导热性好, 难以找到焊接工艺性能良好的药皮配方, 因此铜及铜合金焊条(除白铜外) 施焊时很容易出现各种焊接缺陷。 随着氩弧焊的普及, 铜及铜合金的手工电弧焊的使用范围日益减少。

铜及铜合金的焊接较钢的焊接困难, 易产生金属氧化、 金属元素蒸发、 气孔、 裂纹以及变形等缺陷, 故在施焊时应注意下列事项: 1. 铜的热膨胀系数大, 在凝固时发生较大的收缩应力, 造成裂纹和变形, 所以装配间隙要宽, 坡口角度要大, 还可以采用多点暂时点焊。 为了获得优良的焊缝, 焊前应将被焊边缘的氧化物、 油脂及其他污物清除干净。 2. 由于铜及铜合金的导热性特别高, 须预热并用较大的电流焊接。3. 焊接操作应在空气流通的地方进行, 或者采用人工通风, 以防止铜中毒现象。 4. 铜及铜合金结晶后晶粒粗大, 为了***焊接质量, 施焊后应用平头锤对焊缝进行锤击, 以消除应力及使晶粒细化。 SCU6100铝青铜焊丝 SCU6100铜合金焊丝 铝青铜钎料

本公司座落在山东济南是***材料(焊条、焊丝)、有色金属(合金制品)供应商之一,公司理念:***铸就了我们和国内外各大焊材企业良好的互利合作伙伴。***生产销售***焊条、焊丝、不锈钢焊条、焊丝002、102、132、307、022、402、412、5255、507、铸308、D256、D322、D918、碳化乌、高合金、钴基焊条、镍基焊条有ERNICR-1、ERNICRMO-8、ERNICRMO-1、ERNICRFE-9、ERNICRFE-3、ERNICRMO-4、ERNICRMO-6、ERNICRMO-10、ERNICRMO-8等。不锈钢氩弧焊丝、不锈钢气保焊丝、不锈钢药芯焊丝、不锈钢埋弧焊丝、镍基焊丝材质有304、307、307SI、308、308L、308LSI、309、309L、309LSI、316、316L、410NIMO、310、347、347L、309MOL、ERNICR-1、ERNIMO-3、ERNICRFE-3、ERNICRMO-6、ERNICRMO-10、ERNICRMO-8、等。二十年的生产销售经验使我们对客户有问必答,***解决焊接中所遇到的各种难题。实体经营、互利共赢、诚信合作、常年800顿库存。期待您的合作!!!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 山东省济南市历城区华信路3号鑫苑鑫中心7号楼历城金融大厦2131C2 | 统一社会信用代码 | 91370112MA9445WD21 |
| 登记机关 | 济南市历城区市场监督管理局 | 法定代表人 | 马爱芬 |
| 公司成立日期 | 2021-05-17 | 营业期限 | 2021-05-17 至 无固定期限 |
| 经营范围 | 一般项目:有色金属合金制造;五金产品批发;专用化学产品销售(不含危险化学品);密封用填料销售;金属链条及其他金属制品销售;金属切割及焊接设备销售;金属工具销售;新型金属功能材料销售;机械零件、零部件销售;有色金属合金销售(除依法须经批准的项目外,凭营业执照依法自主开展经营活动)许可项目:(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) | ||
-
¥45.00
-
¥35.00
-
¥65.00
-
¥136.00
-
¥16.00
-
¥95.00
-
¥145.00
-
¥37.00
-
¥58.00
-
¥52.00
-
¥46.00
-
¥295.00
