

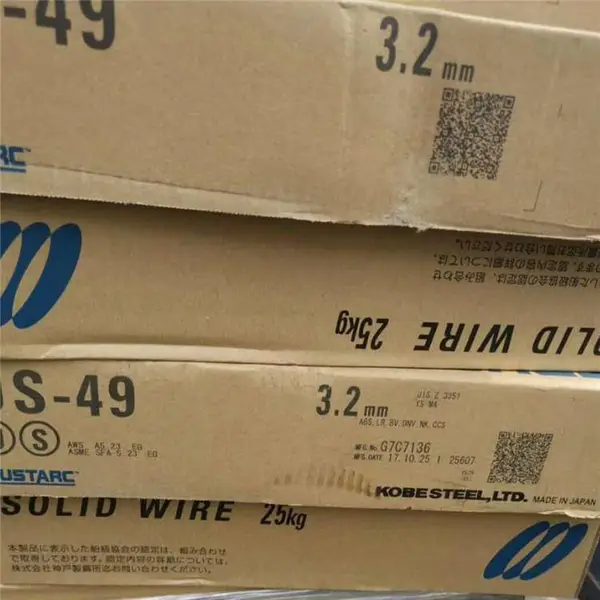
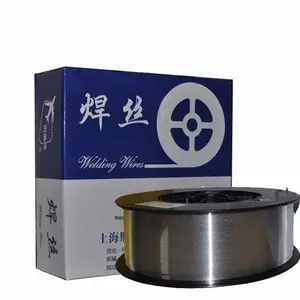
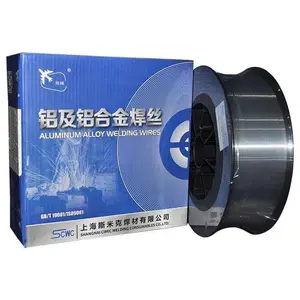

| 品牌:神钢 | 牌号:ER90S-G | 产地:进口 |
| 加工定制:否 | 焊丝直径:1.0/1.2/1.6/2.0/2.4mm | 熔点:573/625℃ |
| 长度:盘丝 | 重量:3000g | 工作温度:600 |
| 适用范围:铝及铝合金 | 规格:1.0,1.2,1.6 | 用途:食品等行业 |
| 材质:NI | 类型:多款供选 | 型号:TGS-2CM |
| 可售卖地:全国 |
日本神钢“KOBELCO”低合金耐热钢焊丝 | ||
型号 | AWS | 主要用途 |
TGS-1CM | ER80S-G | 用于焊接ASTM A387 Gr.11,Gr12钢和类似钢种。 |
TGS-2CM | ER90S-G | 用于焊接ASTM A387 Gr.22钢和类似钢种。 |
TGS-2CML | ER80S-G | 用于焊接ASTM A387 Gr.22钢和类似钢种。含碳量较低。 |
TGS-5CM | ER80S-B6 | 用于焊接5%Cr-1%Mo-V钢。 |
TGS-9CM | ER80S-B8 | 用于焊接ASTM A387 Gr.9钢和类似钢种。 |
TGS-9Cb | ER90S-G | 用于焊接ASTM A387 Gr.91钢和类似钢种。 |
TGS-2CW | 用于焊接T23管子和P23管子。 | |
TGS-M | ER80S-G | 用于焊接0.5%Mo钢。 |
TGS-90B9 | ER90S-B9 | 用于焊接ASTM A387 Gr.91钢和类似钢种。 |
US-521S | F9P2-EG-B3 | 用于2.25%Cr-1%Mo钢的多道对接焊。 |

日本神钢焊丝 神钢耐热钢焊丝 气体保护药芯焊丝,不锈钢焊条焊丝,不锈钢药芯焊丝,不锈钢气体保护实芯焊丝,氩弧焊丝,不锈钢焊条,铸铁焊条焊丝,镍基合金焊条焊丝,钴基焊条焊丝,高强钢焊条焊丝,低合金焊条焊丝,耐热钢焊条焊丝,碳钢焊条焊丝,银焊条,铜焊条焊丝,铝焊条焊丝等特种焊接材料。国产品牌四川大西洋,天津大桥金桥,昆山京雷,天泰,上海电力,斯米克,司太立,武汉铁锚,北京金威,山东索力得,江苏九洲等。 进口品牌有日本神钢,韩国现代,英国曼彻特,德国蒂森,德国UTP,德国法奥迪,法国沙福,奥地利伯乐,美国泰克罗伊,美国阿克泰克,美国林肯,美国超合金,美国赫伯特等。 济南骏焊焊材有限公司,自成立以来,是专业生产特种焊条的厂家。本公司有着多年的生产经验,和***工艺配方,专业生产各种特种焊接材料,我公司的焊接材料以质量优,品种多,型号齐全服务周到,深受广大拥护的信赖。 公司主要产品:不锈钢焊条、钴基合金焊条、耐磨焊条、镍基合金条、不锈钢焊丝、钴基合金焊丝、耐磨焊丝、镍基合金焊丝、银焊丝等各种焊接材料及代理进口焊接材料。并可根据客户的要求,生产各种规格型号的产品。
日本神钢“KOBELCO”不锈钢焊丝
型号 AWS 主要用途
TGS-308 ER308 用于焊接18%Cr-8%Ni不锈钢。
TGS-308L ER308L 用于焊接18%Cr-8%Ni不锈钢。
TGS-309 ER309 用于不锈钢与其它钢的异种钢焊接和复合钢过渡层焊接。
TGS-309L ER309L 用于不锈钢与其它钢的异种钢焊接和复合钢过渡层焊接。
TGS-309MoL ER309MoL 用于不锈钢与其它钢的异种钢焊接和复合钢过渡层焊接。
TGS-310 ER310 用于焊接310不锈钢。
TGS-316 ER316 用于焊接18%Cr-12%Ni-2%Mo不锈钢。
TGS316L ER316L 用于焊接18%Cr-12%Ni-2%Mo超低碳不锈钢。
TGS-317L ER317L 用于焊接18%Cr-12%Ni-2%Mo-N和19%Cr-13%Ni-3%Mo超低碳不锈钢。
TGS-347 ER347L 用于焊接18%Cr-8%Ni-Nb和18%Cr-8%Ni-Ti不锈钢。
TGS-410 ER410 用于焊接13%Cr不锈钢。
TGS-310MF 用于焊接25%Cr-22%Ni-2%Mo尿素类设备用不锈钢。
TGS-329E 用于焊接双相不锈钢。
TGS-321日本神钢不锈钢焊丝TGS-321日本神钢不锈钢焊丝ER321 H08Cr19Ni10Ti 1.2、1.6、2.0、2.4、3.2适合焊接奥氏体不锈钢如1Cr18Ni9Ti、0Cr18Ni10Ti、SUS321、SUS32100等。可全位置作业,特别适合管道打底焊接。TGS-308 ER308 H08Cr21Ni10Si 1.2、1.6、2.0、2.4、3.2焊接18Cr-8Ni(304或304L)不锈钢,电弧稳定、焊道美观、抗裂性佳。
TGS-308L ER308L H03Cr21Ni10Si 1.2、1.6、2.0、2.4、3.2熔敷金属中碳含量≤0.04%,有很好的抗晶间腐蚀性能,用于焊接超低碳00Cr19Ni10不锈钢结构件。
TGS-309 ER309 H12Cr24Ni13Si 1.2、1.6、2.0、2.4、3.2异种金属焊接,如软钢和铬钼钢,焊接SUS309S、SCS17等,耐热、耐蚀性优、电弧稳定、作业性良。
TGS-309L ER309L H03Cr24Ni13Si 1.2、1.6、2.0、2.4、3.2熔敷金属中碳含量≤0.04%,有很好的抗晶间腐蚀性能,在不含铌、钛等稳定化元素时也能抵抗因碳化物析出而产生的晶间腐蚀。
TGS-310 ER310 H12Cr26Ni21Si 1.2、1.6、2.0、2.4、3.2熔敷金属含25Cr-20Ni,用于310S不锈钢的焊接。
TGS-312 ER312 H15Cr30Ni9 1.2、1.6、2.0、2.4、3.2适用于异种钢焊接,其裂纹敏感度低,故对不锈钢覆面,异种母材,硬化性合金钢及焊接困难或易发生气孔的位置非常合适。
TGS-316 ER316 H08Cr19Ni12Mo2Si 1.2、1.6、2.0、2.4、3.2 18Cr-12Ni-2Mo钢(316或316L)焊接用,电弧稳定,焊道美观、抗裂性佳。
TGS-316L ER316L H03Cr19Ni12Mo2Si 1.2、1.6、2.0、2.4、3.2熔敷金属中碳含量≤0.04%,抗晶间腐蚀性能和抗裂性更佳。
TGS-317 ER317 H08Cr19Ni14Mo3 1.2、1.6、2.0、2.4、3.2 Mo含量较高,对 亚 等非氧化性及有机酸有优良耐蚀性,具耐腐蚀性,耐热性亦甚佳,适用于重要化学容器的焊接。
TGS-317L ER317 H03Cr19Ni14Mo3 1.2、1.6、2.0、2.4、3.2超低碳含量及含Mo量高,可防止晶间腐蚀,焊接后免热处理,高温强度打。为抗 亚 及有机酸抗腐蚀性专用焊丝。
TGS-318 ER318 H08Cr19Ni12Mo2Nb 1.2、1.6、2.0、2.4、3.2 18Cr-12Ni-2.5Mo-Ti钢用(如316Ti).
TGS-321 ER321 H08Cr19Ni10Ti 1.2、1.6、2.0、2.4、3.2适合焊接奥氏体不锈钢如1Cr18Ni9Ti、0Cr18Ni10Ti、SUS321、SUS32100等。可全位置作业,特别适合管道打底焊接。
TGS-347 ER347 H08Cr20Ni10Nb 1.2、1.6、2.0、2.4、3.2添加稳定元素Nb,故焊道晶间腐蚀抵抗性增强,且具有***的高温强度,特别适合耐热钢焊接。
TGS-430 ER430 H10Cr17 1.2、1.6、2.0、2.4、3.2适用于17Cr不锈钢的焊接。
TGS-630 ER630 H05Cr17Ni4Cu4Nb 1.2、1.6、2.0、2.4、3.2析出硬化型不锈钢17-4PH钢材用焊丝,适合耐腐蚀磨耗场合使用。
TGS-2209 ER2209 H03Cr22Ni8Mo3N 1.2、1.6、2.0、2.4、3.2适合焊接22%Cr的双相不锈钢,
耐大气腐蚀钢用实芯焊丝
类别 | 品名 | AWS型号 | 金属化学成分(%) | 熔敷金属力学性能 | 特征与用途 | ||||||||||
C | Si | Mn | P | S | Cr | Ni | Cu | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
实芯焊丝 | MGW-50TB | ER80S-G | 0.03 | 0.77 | 1.39 | 0.012 | 0.010 | 0.61 | 0.19 | 0.45 | 450 | 560 | 30 | 0℃:110 | 用于焊接通常不涂漆的耐大气腐蚀钢,推荐采用较低的电流范围 |
MGW-588 | ER80S-G | 0.03 | 0.75 | 1.37 | 0.008 | 0.010 | 0.66 | 0.58 | 0.49 | 520 | 610 | 27 | -5℃:110 | 用于焊接通常不涂漆的A588钢,推荐采用较高的电流范围 | |
耐大气腐蚀钢用TIG焊棒和焊丝
类别 | 品名 | AWS型号 | 金属化学成分(%) | 熔敷金属力学性能 | 特征与用途 | ||||||||||
C | Si | Mn | P | S | Cr | Ni | Cu | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
TIG焊丝 | TGS-588 | ER80S-G | 0.10 | 0.27 | 0.60 | 0.007 | 0.009 | 0.66 | 0.65 | 0.42 | 470 | 570 | 33 | -29℃:270 | 用于焊接通常不涂漆的A588钢 |
耐大气腐蚀钢用焊剂和焊丝
类别 | 品名 | AWS型号 | 金属化学成分(%) | 熔敷金属力学性能 | 特征与用途 | ||||||||||
C | Si | Mn | P | S | Cu | Cr | Ni | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
焊剂和焊丝 | MF-38/USW-62B | F8A2-EG-G | 0.09 | 0.03 | 1.54 | 0.011 | 0.009 | 0.38 | 0.66 | 0.18 | 540 | 620 | 25 | -29℃:67 | 用于对接焊及平角焊,焊缝力学性能良好。烘干: 150~350℃×1h |
MF-63/USW-62B | F8A0-EG-G | 0.09 | 0.03 | 1.54 | 0.011 | 0.009 | 0.38 | 0.66 | 0.18 | 510 | 600 | 22 | -18℃:31 | 用于平角焊,在平焊和横角焊时,焊接工艺性能良好,烘干: 150~350℃×1h | |
MF-38/USW-588 | A8A4-EW-W | 0.10 | 0.30 | 0.61 | 0.011 | 0.009 | 0.40 | 0.60 | 0.65 | 480 | 600 | 28 | -40℃:64 | 用于ASTM A588钢的对接焊及平角焊,烘干: 150~350℃×1h | |
低合金耐热钢实芯焊丝
类别 | 品名 | AWS型号 | 焊丝化学成分(%) | 熔敷金属力学性能 | 特征与用途 | |||||||||||||
C | Si | Mn | P | S | Ni | Cr | Mo | Cu | Nb | V | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
实芯焊丝 | MGS-56 | E80S-G | 0.08 | 0.41 | 1.50 | 0.006 | 0.007 | 0.89 | 0.34 | 0.17 | 500 | 590 | 29 | -40℃:69 | 用于焊接Mn-Mo钢和Mn-Mo-Ni钢 | |||
MGS-1CM | ER80S-G | 0.09 | 0.55 | 1.15 | 0.007 | 0.009 | 1.45 | 0.55 | 0.18 | 570 | 680 | 22 | 0℃:69 | 用于焊接直流1-1.25%Cr反接-0.5%Mo钢 | ||||
MGS-2CM | ER90S-G | 0.08 | 0.56 | 1.07 | 0.005 | 0.009 | 2.36 | 1.11 | 0.17 | 550 | 670 | 26 | 0℃:110 | 用于焊接2.25%Cr-1%Mo钢 | ||||
MGS-5CM | ER80S-B6 | 0.08 | 0.40 | 0.53 | 0.011 | 0.010 | 0.08 | 5.52 | 0.55 | 0.18 | 480 | 640 | 26 | 0℃:78 | 用于焊接5%Cr-0.5%Mo钢 | |||
MGS-9CM | ER80S-B8 | 0.07 | 0.40 | 0.52 | 0.007 | 0.008 | 0.02 | 8.99 | 1.00 | 0.17 | 480 | 640 | 24 | 0℃:130 | 用于焊接9%Cr-1%Mo钢 | |||
MGS-9Cb | ER90S-G | 0.08 | 0.35 | 1.59 | 0.007 | 0.008 | 0.45 | 8.79 | 0.88 | 0.16 | 0.02 | 0.17 | 570 | 700 | 27 | 0℃:98 | 用于焊接9%Cr-1%Mo-Nb-V钢 | |
低合金耐热钢TIG焊丝
类别 | 品名 | AWS型号 | 焊棒和焊丝化学成分(%) | 熔敷金属力学性能 | 特征与用途 | ||||||||||||||
C | Si | Mn | P | S | Cr | Mo | Ni | Nb | V | Cu | Al | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
TIG焊丝 | TGS-1CM | ER80S-G | 0.08 | 0.52 | 1.10 | 0.007 | 0.009 | 1.40 | 0.55 | 0.02 | 0.11 | 540 | 630 | 28 | 0℃:270 | 用于焊接ASTMA387Gr.11,Gr.12钢和类似钢种 | |||
TGS-1CML | ER90S-G | 0.03 | 0.50 | 1.13 | 0.005 | 0.009 | 1.40 | 0.49 | 0.04 | 0.12 | 480 | 580 | 31 | 0℃:300 | 适于焊接ASTMA387Gr.11,Gr.12钢和类似钢种,与TGS-1CM相比,TGS-1CML的含碳量较低 | ||||
TGS-2CM | ER90S-G | 0.11 | 0.36 | 0.75 | 0.004 | 0.008 | 2.29 | 1.07 | 0.05 | 0.12 | 610 | 720 | 28 | 0℃:250 | 适于焊接ASTMA387Gr.22钢和类似是而非钢种 | ||||
TGS-2CML | ER90S-G | 0.03 | 0.50 | 1.14 | 0.007 | 0.009 | 2.33 | 1.09 | 0.03 | 0.12 | 520 | 630 | 28 | 0℃:250 | 适于焊接ASTMA387Gr.22钢和类似的钢种,与TGS-2CM相比,TGS-2CML的含碳量较低 | ||||
TGS-9CM | ER80S-B8 | 0.07 | 0.39 | 0.52 | 0.006 | 0.009 | 8.98 | 1.00 | 0.18 | 0.12 | 410 | 590 | 32 | 0℃:220 | 适于焊接ASTMA387Gr.9钢和类似的钢种 | ||||
TGS-9Cb | ER90S-G | 0.08 | 0.16 | 1.01 | 0.006 | 0.005 | 9.01 | 0.90 | 0.71 | 0.04 | 0.18 | 0.15 | 700 | 780 | 24 | 0℃:240 | 适于焊接ASTMA387Gr.91钢和类似的钢种,焊缝金属具有优良的抗蠕变断裂性能 | ||
TGS-90B9 | ER90S-B9 | 0.12 | 0.17 | 1.04 | 0.007 | 0.005 | 9.14 | 0.91 | 0.93 | 0.16 | 0.10 | 756 | 851 | 23 | 0℃:172 | 可用于焊接ASTMA387Gr.91钢和类似钢种,焊缝金属具有优良的抗蠕变断裂性能,它符合AWSA5.28 ER90S-B9 | |||
TGS-56 | ER80S-G | 0.10 | 0.41 | 1.59 | 0.007 | 0.007 | 0.50 | 0.66 | 520 | 590 | 31 | -12℃:290 | 用于焊MN-Mo钢和MN-Mo-Ni钢 | ||||||
TGS-3CMH | 0.12 | 0.18 | 0.45 | 0.005 | 0.008 | 3.02 | 1.02 | 0.01 | 600 | 720 | 25 | -18℃:320 | 用于焊接0.5%Mo钢 | ||||||
TGS-5CM | ER80S-B6 | 0.09 | 0.41 | 0.49 | 0.006 | 0.009 | 5.44 | 0.55 | 0.04 | 480 | 600 | 26 | 0℃:280 | 用于焊接5%Cr-0.5%Mo钢 | |||||
TGS-2CW | 0.04 | 0.41 | 0.45 | 0.005 | 0.004 | 2.32 | 0.52 | 467 | 578 | 31 | 0℃:205 | 用于焊接T23管子和P23管道 | |||||||
9%Ni钢和镍基合金用实芯焊丝
类别 | 品名 | AWS型号 | 焊丝化学成分(%) | 熔敷金属力学性能 | 特征与用途 | |||||||||||||
C | Si | Mn | P | S | Ni | Cr | Ti | Fe | Nb+Ta | Cu | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
实芯焊丝 | MGS-70NCb | ERNiCr-3 | 0.03 | 0.22 | 3.05 | 0.003 | 0.002 | 72.01 | 20.01 | 0.28 | 1.73 | 2.63 | 0.01 | 370 | 660 | 41 | -196℃:140 | 该焊丝是茵康镍82型填充丝,适于焊接茵康镍、茵康铬依、异种金属及在碳钢上打底焊 |
9%Ni钢和镍基合金用TIG焊丝
类别 | 品名 | AWS型号 | 焊丝和焊棒化学成分(%) | 熔敷金属力学性能 | 特征与用途 | |||||||||||||||
C | Si | Mn | P | S | Ni | Cr | Mo | Nb+Ta | Al | Ti | Fe | Cu | σ0.2(MPa) | δb(MPa) | δ(%) | Akv(J) | ||||
TIG焊丝 | TGS-70NCb | ERNiCr-3 | 0.022 | 0.20 | 2.99 | 0.002 | 0.001 | 72.39 | 19.87 | 2.50 | 0.30 | 1.65 | 0.01 | 370 | 680 | 40 | -196℃:150 | 用于焊接茵康镍,茵科劳依合金,异种金属及覆层 | ||
TGS-N625 | ERNiCrMo-3 | 0.010 | 0.08 | 0.05 | 0.002 | 0.001 | 63.58 | 21.85 | 8.95 | 3.55 | 0.21 | 0.21 | 1.44 | 0.02 | 480 | 770 | 41 | -196℃:150 | 用于焊接茵康镍625,异种金属及覆层 | |

本公司座落在山东济南是***材料(焊条、焊丝)、有色金属(合金制品)供应商之一,公司理念:***铸就了我们和国内外各大焊材企业良好的互利合作伙伴。***生产销售***焊条、焊丝、不锈钢焊条、焊丝002、102、132、307、022、402、412、5255、507、铸308、D256、D322、D918、碳化乌、高合金、钴基焊条、镍基焊条有ERNICR-1、ERNICRMO-8、ERNICRMO-1、ERNICRFE-9、ERNICRFE-3、ERNICRMO-4、ERNICRMO-6、ERNICRMO-10、ERNICRMO-8等。不锈钢氩弧焊丝、不锈钢气保焊丝、不锈钢药芯焊丝、不锈钢埋弧焊丝、镍基焊丝材质有304、307、307SI、308、308L、308LSI、309、309L、309LSI、316、316L、410NIMO、310、347、347L、309MOL、ERNICR-1、ERNIMO-3、ERNICRFE-3、ERNICRMO-6、ERNICRMO-10、ERNICRMO-8、等。二十年的生产销售经验使我们对客户有问必答,***解决焊接中所遇到的各种难题。实体经营、互利共赢、诚信合作、常年800顿库存。期待您的合作!!!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 山东省济南市历城区华信路3号鑫苑鑫中心7号楼历城金融大厦2131C2 | 统一社会信用代码 | 91370112MA9445WD21 |
| 登记机关 | 济南市历城区市场监督管理局 | 法定代表人 | 马爱芬 |
| 公司成立日期 | 2021-05-17 | 营业期限 | 2021-05-17 至 无固定期限 |
| 经营范围 | 一般项目:有色金属合金制造;五金产品批发;专用化学产品销售(不含危险化学品);密封用填料销售;金属链条及其他金属制品销售;金属切割及焊接设备销售;金属工具销售;新型金属功能材料销售;机械零件、零部件销售;有色金属合金销售(除依法须经批准的项目外,凭营业执照依法自主开展经营活动)许可项目:(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) | ||
-
¥45.00
-
¥34.00
-
¥145.00
-
¥65.00
-
¥110.00
-
¥25.00
-
¥36.00
-
¥50.00
-
¥38.00
-
¥45.00
-
¥30.00
-
¥45.00
