

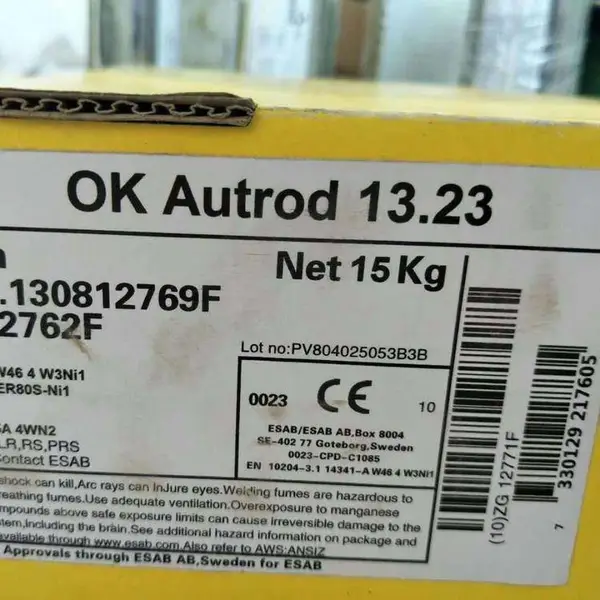
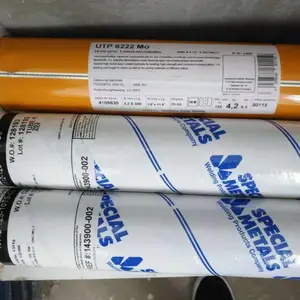

| 品牌:进口 | 牌号:NiCrNb35 | 产地:进口 |
| 焊芯直径:3.2/4.0mm | 药皮性质:酸性焊条 | 直径:2.5 3.2 4.0mm |
| 长度:350/400mm | 焊接电流:80/120A | 电流幅度:120-160A |
| 熔点:*** | 工作温度:********℃ | 适用范围:螺旋桨;挖掘机前缘;筛板;搅拌器叶片;刨 |
| 硬度HRC:63 | 材质:NiCr221Co2Mo | 类型:不锈钢焊条 |
| 型号:3545Nb | 可售卖地:全国 |
3545NbEL 3545Nb B20+ —A 3545NbSGX45NiCrNb45 35 — | σ0.2>450MPa σb>600MPa δ>8% | 高碳镍基合金焊条。 用于同类铸造高温合金的焊接和堆焊,如工作温度达1175℃重整炉等。 |
2535NbE 25 35Nb B20+ —A 2535NbSGX40NiCrNb35 25— | σ0.2>480MPa σb>680MPa δ>12% | 铁镍基耐热合金焊材。 用于同类型耐热合金的焊接和堆焊,如:DIN Mat.No. GX40CrNiSi25 12 1.4837 GX40CrNiSi25 20 1.4848 GX40NiCrSiNb38 18 1.4849 GX40NiCrSiNb35 25 1.4852 GX40NiCrSi35 25 1.4857主要用于石化工业离心铸管重整炉的焊接,工作温度800-1100℃。 |
3033WE 3033W B20+ — | σ0.2>500MPa σb>700MPa δ>5% | 铁镍基耐热合金焊条。 用于同材质高温铸钢部件的焊接和堆焊,如工业炉结构等。 |
2133MnE 21 33Mn B20+ —A 2133MnSGX15NiCrNb32 21 — | σ0.2>400MPa σb>600MPa δ>25% Akv>70J | 铁镍基耐热合金焊材。 用于同类型耐热合金的焊接和堆焊,如:DIN Mat.No. UNS X10NiCrAlTi32 20 1.4876 N08800 G-X10NiCrNb32 20 1.4859 X5NiCrAlTi31 20 1.4958 N08810 X8NiCrAlTi31 21 1.4950 N08811主要用于石化工业离心铸管件的根部焊接,工作温度到1050℃。 |
68HE 25 20R26 E 310-1668HKbE 25 20B20+ E 310-15A 68HSGX12CrNi25 20~ER 310 | σ0.2>350MPa σb>550MPa δ:30% Akv>47J | 高铬镍合金钢焊材。 用于耐热不起皮钢及铸钢的焊接和堆焊。工作温度达1200℃。DIN Mat.No G-X30CrSi6 1.4710 X10CrAl7 1.4713 X10CrAl18 1.4742 X10CrAl24 1.4762 X15CrNiSi20 12 1.4828 G-X25CrNiSi20 14 1.4832 G-X40CrNiSi25 12 1.4837 G-X15CrNi25 20 1.4840 X15CrNiSi25 20 1.4841 X12CrNi25 21 1.4845 |
A 6804SGX12CrNi25 4 — | σ0.2:520MPa σb:700MPa δ:20% Akv:50J | 高铬镍合金钢焊材。 用于类似材质耐热钢的焊接和堆焊,尤其是在氧化和还原性燃烧气氛环境下服役的构件。工作温度达1100℃。Mat.No 1.4713,1.4724,1.4742,1.4762,1.4823等。 |
德国UTP钴基合金堆焊焊条焊丝
牌号 | HRC | 特性及用途 |
CELSIT 721A CELSIT 721AF CELSIT 721 | 30-32 | Co-Cr-Mo-Ni型堆焊材料。滑动性、抛光性及韧性良好,加工硬化可到45HRC,无磁。可用切割工具加工。600℃的硬度:~240HB。 用于承受冲击、压力、磨损、腐蚀及高温(900℃)综合载荷部件的抗裂表面堆焊。如各种流体阀、泵装置中的旋转、密封面,燃机的阀座和锥体部位,燃气和电厂的工件,承受交变热载的热作工具等。 |
CELSIT 706CELSIT VA CELSIT 706VAF CELSIT 706 | 40-42 | Co-Cr-W型堆焊材料。滑动性、抛光性及韧性良好,无磁。可用磨削或碳化钨工具加工。600℃的硬度:~33HRC。 用于承受各种腐蚀、冲击、压力、磨损及高温(900℃)综合载荷部件的耐磨表面堆焊。如阀门密封面,燃机的阀座和锥体,金属间滑动面、无热冲击高应力热作工具、研磨、搅拌、钻探工具等。CELSIT 706为酸性药皮焊条,CELSIT V为碱性药皮焊条。 |
A CELSIT F | 45-48 | Co-Cr-Ni-W型堆焊焊丝。滑动性、抛光性良好,无磁。可用磨削或碳化钨工具加工。600℃的硬度:~300HB。 用于承受压力、磨损、各种腐蚀及高温(900℃)综合载荷部件的高耐磨表面堆焊,如阀、泵装置中的旋转、滑动和密封面,高应力燃机的阀座和锥体等。 |
CELSIT 712CELSIT SNA CELSIT 712SNAF CELSIT 712 | 48-50 | Co-Cr-W型堆焊材料。滑动性、抛光性良好,微磁。可用磨削或碳化钨切割工具加工。600℃的硬度:37~40HRC。 用于承受各种腐蚀、压力、磨损及高温(900℃)综合载荷部件的高耐磨表面堆焊。如阀、泵装置中的旋转、滑动和密封面,木材、造纸、塑料工具,切碎工具、无热冲击高应力热作工具等。CELSIT 712为酸性药皮焊条,CELSIT SN为碱性药皮焊条。 |
CELSIT 701A CELSIT 701NAF CELSIT 701 | 54-56 | Co-Cr-W型堆焊材料。滑动性、抛光性良好,微磁。可用磨削或碳化钨工具加工。600℃的硬度:~42HRC;800℃的硬度:~34HRC。 用于承受严重磨损、腐蚀及高温(900℃)综合载荷部件的高耐磨表面堆焊。如化学工业中的部件,阀、泵装置中的旋转和密封面,燃机的阀座和锥体,切割及破碎工具,无热冲击高应力热作工具,研磨、搅拌、钻探工具等。 |
德国UTP铜焊条焊丝
牌号DIN 1733 AWS A5.6/7 | 熔敷金属性能 | 特性及用途 |
39EL-CuMn2~E Cu | σb:~200MPa δ>35%,~60HB电导率:~20 S﹒m/mm2熔化区间:1000-1050℃ | 纯铜焊条。 用于所有商用纯铜的焊接和堆焊:OF-Cu(2.0040)SE-Cu(2.0070)SW-Cu(2.0076)SF-Cu(2.0090) 也可用于焊接Cu-Ni合金。 |
A 381SG-CuSn ER Cu | σs:50MPa,σb:200MPa δ:30%,60HB电导率:15-20S﹒m/mm2 | 纯铜焊丝。 用于DIN 1787、DIN 17666规定的铜的焊接和堆焊。 |
A 38SG-CuAg — | σs:80MPa,σb:200MPa δ:20%,60HB电导率:30-45 S﹒m/mm2 | 纯铜焊丝。电导***。 用于DIN 1787规定的铜的焊接和堆焊。 |
A 384SG-CuSi3 ER CuSi-A | σs:120MPa,σb:350MPa δ:40%,80HB电导率:3-4S﹒m/mm2 | 硅青铜焊丝。 用于DIN 17666规定的铜合金的焊接:CuSi2Mn、CuSi3Mn、CuMn2、CuMn5、黄铜、镀锌钢等。 |
32/32WEL-CuSn7 E CuSn-CA 32SG-CuSn6 ER CuSn-A | σs:150MPa,σb:300MPa δ>20%,>80HB电导率:~7 S﹒m/mm2熔化区间:910-1040℃ | 锡青铜焊接材料。 用于铜及铜合金、锡磷青铜、铸造锡青铜的焊接和堆焊。如:CuSn2(2.1010)、CuSn6(2.1020)、CuSn8(2.1030)、CuSn6Zn(2.1080)等。也可焊接机械、造船等工业中的铜包覆板。 |
320EL-CuSn13 — | σb:~350MPa δ>25%,~150HB电导率:~5 S﹒m/mm2熔化区间:825-990℃ | 锡青铜焊条。 适于锡青铜(≥8%Sn)、黄铜、铅黄铜的焊接和堆焊:G-CuSn8(2.1030) G-CuSn5ZnPb(2.1096.01) G-CuSn7ZnPb(2.1090.01) G-CuSn10Zn(2.1086.01)等。 也可用于在钢和铸铁上进行堆焊。 |
A 320SG-CuSn12 — | σs:140MPa,σb:300MPa δ:25%,100HB电导率:5-6 S﹒m/mm2 | 锡青铜焊丝。 用于耐海水腐蚀高锡锡青铜、铸造锡青铜、黄铜、红黄铜的焊接和堆焊。如化工、泵的叶片、轴承套等。 |
34EL-CuAl9 E CuAl-Al | σb:~450MPa δ>20%,~130HB | 铝青铜焊条。耐蚀性良好。 用于铝青铜(≤10%Al)、铜及铜合金的焊接和堆焊。如船舶推进器及耐酸泵阀等。还可用于焊补铝青铜新铸件上的管状缺陷。 也可用于在钢、铸钢和铸铁上进行堆焊。 |
A 34(MR)SG-CuAl8ER CuAl-A l | σs:180MPa,σb:400MPa δ:40%,120HB电导率:8 S﹒m/mm2 | 铝青铜焊丝。 用于铝青铜(CuAl5、CuAl8等)的焊接和堆焊。如水轮机、海水输送管线(CuZn20Al)、热交换器等。 还可用于在铜、黄铜、特殊黄铜(CuZn20Al)、碳钢低合金钢上进行堆焊。 |
3422EL-CuAl9Ni2Fe — | σs:400MPa,σb:650MPa δ:8%,~180HB | 复合铝青铜焊条。具有良好的耐海水腐蚀性能。 用于类似材质复合铝青铜的焊接和堆焊。如造船工业。 也可与低合金钢进行异种材质的焊接。 |
A 3422A 3433M~SG-CuAl8— | σs:300MPa,σb:650MPa δ:25%,160HB电导率:5 S﹒m/mm2 | 复合铝青铜焊丝。 用于要求耐剥蚀、气蚀以及耐腐蚀(如海水腐蚀)时钢的焊接和堆焊。 也可用于青铜与碳钢和低合金钢异种材质的焊接。 |
A 3444(M)SG-CuAl8Ni6 ER CuNiAl | σs:400MPa,σb:700MPa δ:15%,200HB电导率:4 S﹒m/mm2 | 复合铝青铜焊丝。 用于复合铝镍青铜的焊接和堆焊:CuAl10Ni、CuAl10Fe、CuAl8Fe,铸造铝青铜:G-CuAl10Ni、-CuAl9Ni、G-CuAl10Fe。 还可用于在碳钢和低合金钢上进行堆焊。 |
34 NEL-CuMn14Al ECuMnNiAlA 34 NSG-CuMn13Al7 ER CuMnNiAl | σs:400MPa,σb:650MPa δ>20%,~200HB电导率:3 S﹒m/mm2熔化区间:940-980℃ | 复合铝青铜焊接材料。 用于复合铝青铜(尤其是高锰铝青铜)、钢和灰口铸铁的焊接和堆焊。因其良好的耐海水、耐腐蚀性能,主要用于造船(推进器、泵等装置)和化学工业(阀、泵等)中受侵蚀的场合。 |
389EL-CuNi10Mn E CuNiA 389SG-CuNi10Fe— | σs:240MPa,σb:320MPa δ:25% σs:150MPa,σb:300MPa δ:30%,100HB电导率:5 S﹒m/mm2 | 白铜焊接材料。耐海水腐蚀性良好。 用于铜镍(≤10%Ni)合金的焊接和堆焊。如化工设备、海水淡化、海洋结构、造船、石精炼及食品工业。 |
387EL-CuNi30MnE CuNiA 387SG-CuNi30Fe ER CuNi | σs>240MPa,σb>390MPa δ>30%,Akv>80J σs>200MPa,σb>360MPa δ>30%,120HB电导率:3 S﹒m/mm2 | 白铜焊接材料。耐海水腐蚀性良好。 用于铜镍(≤30%Ni)合金的焊接和堆焊。如化工设备、海水淡化、海洋结构、造船、石精炼、食品工业以及耐蚀装置和容器等。, 也可用于与非铁合金和钢的异种材质的焊接。 |
德国UTTP不锈钢焊条
牌号DIN 8556AWS A5.4/9/22 | 熔敷金属性能 | 特性及用途 |
66E 13B20+~E 410-15A 66SGX8Cr14 13B20+~ER 410 | σ0.2:450MPa σb:650MPa δ:20% σ0.2:250MPa σb:450MPa δ:15% HB:280-360 | 用于焊接Cr14型耐蚀耐热钢,也可用于在碳钢、低合金钢及铸钢上的接触面(如流体装置密封面)的堆焊,工作温度可以到475℃,抗氧化可到850℃。X6Cr13 (1.4000) X7Cr14 (1.4001) X6CrAl13(1.4002) X10Cr13(1.4006) G-X8CrNi13(1.4008) X20Cr13 (1.4021) X15Cr13(1.4024) G-X20Cr14 (1.4027)等。 |
6615E 13 1B20+~E 410-15 | σ0.2:550MPa σb:720MPa δ:15% Akv:50J | 用于同类型不锈钢的修复焊接和堆焊。焊缝金属抗锈蚀、气蚀、侵蚀性能良好。非常适合焊接水戽式水轮机和轴同辐流式涡轮机转轮以及转桨式水轮机叶片。以及在碳钢、低合金钢及铸钢上的耐蚀耐磨堆焊,工作温度可到540℃。X2Cr11/X2CrNi12(1.4003) G-X8CrNi13(1.4008) G-X20Cr14(1.4027)等。 |
6635E 13 4B20+ E 410NiMoA 6635SGX3CrNi13 4~ER 410NiMoAF 6635— — | σ0.2:650MPa σb:760MPa δ:15% Akv:55J σ0.2:600MPa σb:800MPa δ:15% Akv:40J σ0.2:700MPa σb:850MPa δ:13% Akv:35J | 用于马氏体Cr、CrNi钢及铸钢的焊接和堆焊,如电站结构、水轮机及电机转子等。工作温度可到350℃。X5CrNi13 4/G-X4CrNi13 4(1.4313) G-X3CrNiMo13 4(1.4413) G-X4CrNiMo13 4(1.4414) G-X5CrNiMo13 4(1.4407)等。6635为碱性药皮焊条。AF 6635为气保护无渣药芯焊丝,保护气体:Ar + 15-25% CO2。 |
660E 17B20+ E 430-15 | σ0.2:350MPa σb:550MPa δ:20% HB:260 | 用于焊接Cr17型耐蚀耐热钢,尤其用于流体装置密封面的堆焊,工作温度可到475℃,抗氧化可到850℃。X6CrTi17(1.4510)、1.4557等。 |
A 660SGX8CrTi18~ER 430 | HB:200-280 120(500℃) | 用于焊接13-18%Cr型不锈钢,也可在碳钢、低合金钢及铸钢的接触面上堆焊,工作温度可到450℃。抗氧化可到900℃。耐海水腐蚀。X7Cr14(1.4001)、X7CrAl13(1.4002)、X8Cr17等。 |


本公司座落在山东济南是***材料(焊条、焊丝)、有色金属(合金制品)供应商之一,公司理念:***铸就了我们和国内外各大焊材企业良好的互利合作伙伴。***生产销售***焊条、焊丝、不锈钢焊条、焊丝002、102、132、307、022、402、412、5255、507、铸308、D256、D322、D918、碳化乌、高合金、钴基焊条、镍基焊条有ERNICR-1、ERNICRMO-8、ERNICRMO-1、ERNICRFE-9、ERNICRFE-3、ERNICRMO-4、ERNICRMO-6、ERNICRMO-10、ERNICRMO-8等。不锈钢氩弧焊丝、不锈钢气保焊丝、不锈钢药芯焊丝、不锈钢埋弧焊丝、镍基焊丝材质有304、307、307SI、308、308L、308LSI、309、309L、309LSI、316、316L、410NIMO、310、347、347L、309MOL、ERNICR-1、ERNIMO-3、ERNICRFE-3、ERNICRMO-6、ERNICRMO-10、ERNICRMO-8、等。二十年的生产销售经验使我们对客户有问必答,***解决焊接中所遇到的各种难题。实体经营、互利共赢、诚信合作、常年800顿库存。期待您的合作!!!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 山东省济南市历城区华信路3号鑫苑鑫中心7号楼历城金融大厦2131C2 | 统一社会信用代码 | 91370112MA9445WD21 |
| 登记机关 | 济南市历城区市场监督管理局 | 法定代表人 | 马爱芬 |
| 公司成立日期 | 2021-05-17 | 营业期限 | 2021-05-17 至 无固定期限 |
| 经营范围 | 一般项目:有色金属合金制造;五金产品批发;专用化学产品销售(不含危险化学品);密封用填料销售;金属链条及其他金属制品销售;金属切割及焊接设备销售;金属工具销售;新型金属功能材料销售;机械零件、零部件销售;有色金属合金销售(除依法须经批准的项目外,凭营业执照依法自主开展经营活动)许可项目:(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以审批结果为准) | ||
-
¥65.00
-
¥145.00
-
¥46.00
-
面议
-
¥75.00
-
¥290.00
-
¥20.00
-
¥84.00
-
¥95.00
-
¥50.00
-
¥65.00
-
¥258.00
