

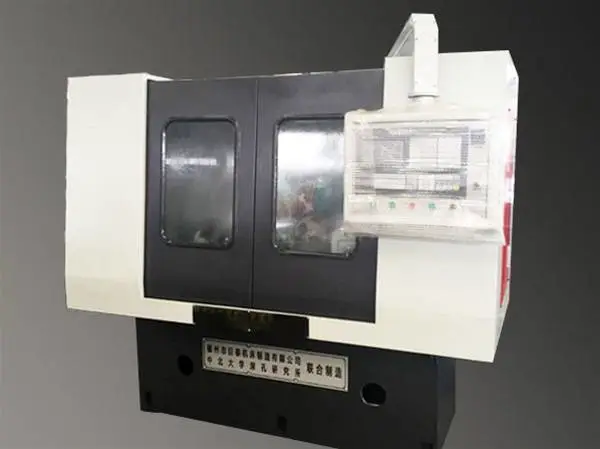


深孔钻枪钻系统的安装和试切削(1)引导孔的加工,在两种工件上分别预制一精度为φ10 、φ11 ,深度分别为5mm、5.5mm的引导孔后,双轴数控深孔枪钻机床加工厂家,分别加工了φ10×1165mm(300、600、900、1200mm 4级)、φ11×1150mm(400、800、1200mm 3级)的深孔。(2)切削液,采用用高“EP”的油基水溶性冷却液,压力6~8Bar。(3)切削参数,钻头完全进孔前,旋转速度v=30m/min,进给速度f=0.02mm/r;钻头完全进孔后,旋转速度v=45m/min,进给速度f=0.04mm/r 。(4)切削分级,为***孔径精度,须使钻杆支撑间隔与钻杆直径比不大于45[4],鼓取每钻削深度达直径的30倍时为一级,实际切削时,每级调整时间为1~3分钟左右,双轴数控深孔枪钻机床货源推荐,每级切削时间6~10分钟。
深孔钻深度剖析什么是枪钻
深孔钻深度剖析什么是枪钻 枪钻结构分三个部分∶ 1. 钻头∶采用硬质合金材料制作;2. 钻杆∶由异型钢管制作;3. 钻柄∶ 采用中碳结构钢制作。枪钻的书面名称为单刃外排屑深孔钻。由於早应用于加工,故通常称为“枪钻”。 枪钻由带有V形切削刃和一个(或两个)能通切削液的钻头,月牙形的钻杆及夹持所用的钻柄组成。主要适合於孔深度与孔直径比大於100倍的深孔加工,特别是φ2~φ6的深孔加工。 其工作原理是枪钻柄部被夹持在机床主轴上,钻头通过导引孔或导套进入工件表面,进入後,钻头圆弧面的2-3条刃带起导向作用和挤压孔作用。这时高压切削液通过钻头中的小孔送到切削区域内,进行冷却、润滑并帮助排屑;切屑和切削液顺著钻头的V形槽排出。
为提高加工效率,节约生产成本,制定了一套经济适用的深孔钻加工解决方案,并通过几次实战试验,成功地解决了顶驱关键件的旋转头、下筒体及阀块等润滑、控制油路的深孔加工工艺难题。 深孔钻旋转头、下筒体及阀块等润滑、控制油路上都有一系列油路通道,径长比达40倍,双轴数控深孔枪钻机床价格,为典型的深孔。由于公司原有的加工方式有限,双轴数控深孔枪钻机床,如采用传统的加工方法,加工准备时间长、工人的劳动强度大、从而导致生产此类零件的效率低下、制造周期长,生产成本高;如采用的深孔钻床加工,一次性投入费用较高,购置这样的设备需要100万左右,根据目前的生产量,设备投入后利用率不高。
双轴数控深孔枪钻机床加工厂家-巨泰机床品质售后无忧由德州市巨泰机床制造有限公司提供。双轴数控深孔枪钻机床加工厂家-巨泰机床品质售后无忧是德州市巨泰机床制造有限公司今年新升级推出的,以上图片仅供参考,请您拨打本页面或图片上的联系电话,索取联系人:王经理。

德州市巨泰机床制造有限公司位于具有“九达天衢”、“神京之门”之称的山东省德州市,是生产深孔钻镗床的厂家。我厂始建于1989年,拥有固定资产1800万元,员工120人,其中工程师8人,技术人员26人,是鲁北地区机械行业的骨干力量。本厂拥有大型机械加工设备4000mm、6000mm、9000mm龙门刨床、1140×8000mm车床、数控镗床、大型数显断面铣、大型滚齿轮、机械加工中心等各类型磨床、车床、钻床、铣床,八十余台。主导产品有:普通类——深孔钻镗床(T2116、T2120)、深孔镗床(T2225、T2235、T2250)、深孔珩磨机(2M2125A、2M2135A)等;数控类——数控深孔钻镗床(TK2120、TK2125)、数控深孔镗床(TK2235、TK2250)。深孔枪钻(ZK2102、ZK2103)等。深孔加工刀具、辅具有:标准系列——深孔钻头、深孔镗头、滚压头、镗滚组合头及深孔珩磨头等,并承接非标深孔刀具、特型孔加工刀具的设计制造业务,根据生产需要有单体刀具和复合刀具,产品规格从Φ30mm到Φ1000mm。本厂生产经验丰富,加工设备齐全,检验手段完备,设计合理,性能稳定,其各项技术指标均接近或达到国际水平,赢得了广大用户的信赖。我们以的交货日期,低廉的价格,过硬的产品质量和秀的售后服务诚交四海朋友,真诚希望与各界朋友合作互利、共赢发展。
点击查看>| 注册资本 | 1000.00万 | 公司注册地址 | 陵城区边临镇三八路东首 |
| 统一社会信用代码 | 91371421566701252D | 法定代表人 | 王文彬 |
| 公司成立日期 | 2010/11/26 | 营业期限 | 长期 |
| 经营范围 | 机床制造、加工、销售,普通机械加工、销售;货物及技术进出口业务(以上范围国家禁止限制的除外,涉及许可证的凭许可证经营)(依法须经批准的项目,经相关部门批准后方可开展经营活动)。 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
