

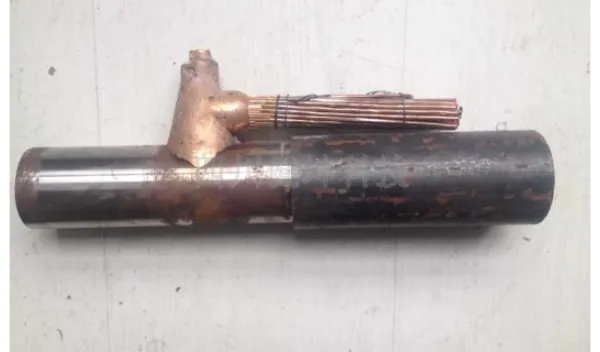

由于反应所放出的热量足以使被焊接的导线端部熔化形成持续时间比较长的分子合成,所以采用这种方法得到的焊接头允许温度和承受电流能力与导体本身的能力基本相同,是一种高性能的连接方式。在国外,凯维放热焊接法已通过UL标准严格论证,基建换流站极址用***,并被IEEEStd80大纲等规程中***为接地系统中埋地导体连接方式。在国内,放热焊接技术已通过国家电力公司武汉高压研究所、浙江电力试验研究所、上海勘测设计研究院等部门产品质量监督检验中心检验,基建换流站极址用***,并已应用在电力系统的重点工程,基建换流站极址用***。放热焊接接头剖面要求,***四川健坤科技有限公司。基建换流站极址用***

当放热焊剂反应结束后,任何人不得直接接触熔模和被焊接件。当放热焊剂反应结束后,须待熔模和被焊接件自然冷却十到二十秒秒,使用老虎钳(或相似工具)从熔模中取出。对被焊接件进行绝缘处理,必须待导线完全冷却之后方可进行。放热焊接又叫火泥焊接、火泥熔接、火泥熔焊、热熔焊接、铝热焊接、铝热焊剂、放射焊、放热焊、火泥焊。应用领域:防雷接地及浪涌保护。电气设备接地工程处理。石油化工工程建设。铁路、高速公路、机场建设。智能化大厦建设。阴极防腐保护。基建换流站极址用***放热焊接材料系列产品专业生产,***四川健坤科技有限公司。
放热焊接的优点:焊接方法简单,容易掌握;无需外接电源或热源;供焊接用的材料工具很轻,携带方便;焊接点的载流能力与导线的载流能力相等;焊接是一种能持续很久的分子结合,不会松脱;焊接点像铜一样,耐腐蚀性能强焊接速度快捷,节省人工,从焊口的外观上便能鉴定焊接的质量;可用于焊接铜铜合金镀铜钢各种合金钢,包括不锈钢及高阻加热热源材料,在国外,放热焊接已通过UL标准严格论证,并被IEEEStd80大纲等规程中***为接地系统中埋地导体地连接方式。
热焊接作为一种现代化的焊接工艺属于一种简单、高效、高质量的金属连接工艺,它利用的热源是金属化合物化学反应热,使熔融后的金属后在特定的模具中达到符合规格要求的熔焊接头。作为一种高质量的现代焊接工艺现广泛应用于道路、电站、配输电线路、铁路电气化、移动通信基站等工程及精密仪器、计算机机房、电子医疗设备、广播电视设备等施工中工作接地和保护接地;石油及天然气管线和储存罐,各易燃易爆物质仓储防雷接地等。由于放热焊接属于分子级别的熔接,故放热焊接优点很多。放热焊接的一般步骤和检查,***四川健坤科技有限公司。
放热焊接常被称作火泥熔接或热熔焊接。在石墨模具的型腔内,它利用金属化合物化学反应所释放的热量,将放热焊剂与待连接的母材熔融为一体,凝固为符合工程要求的放热焊连接。根据熔焊母材的不同,有铜导体、铝导体以及铁导体连接,以及钢与钢连接,钢与铁连接的放热焊剂。在铜排放热焊接前,要清理模具及待焊铜排接头,再将清理后的铜排置于石墨模具型腔的中心位置。石墨模具主要由模盖和模体组成,其中模体内结构主要由反应腔、导流槽和型腔组成。闭合模具并锁紧模夹,然后在反应腔底先放置隔离垫圈,其作用是防止放热焊剂粉末漏入型腔中,再将放热焊剂粉末倒入反应腔,并撒引燃剂至反应腔口,盖上模盖,用点火工具点燃引燃剂,使放热焊剂粉末发生化学反应,形成的液态铜融化隔离垫片通过导流槽流入型腔内,将两段铜排熔为一体。待反应完毕后静置不少于120s,开启模具,去掉放热焊接点焊渣。放热焊接焊接手法,***四川健坤科技有限公司。基建换流站极址用***
四川健坤科技有限公司的放热焊接材料生产历史超过十五年。基建换流站极址用***
热熔焊接后,主体待焊接的部分之间没能融合的区域称为未焊合。分析原因:轨道断面切割不平整,断面处处理不到位,表面有薄弱的氧化层,使融合不均匀,另外预热不均匀或不充分,如模具和焊接主体钢轨连接处间隙咬合不准确或预热工具偏移,导致预热不均匀,焊接主体钢轨之间间隙过小,使得部分钢轨端面未完全熔化就已经冷却,产生未焊合。对于此不足的解决方法如下:严格控制预热工艺及过程;焊前检查和***接头处轨道缝的宽度适中;认真清理焊接轨道接头处的表面清洁事宜;确保模具的正确安装和咬合。基建换流站极址用***
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
身份验证
- 营业执照已上传
- 邮箱已验证
- 手机已验证
-
经营模式
生产加工
-
企业类型
有限责任公司(自然人独资)
- 主营产品
-
公司地址
四川 成都 金科南路99号光华时代701
-
面议
-
面议
-
面议
-
面议
