

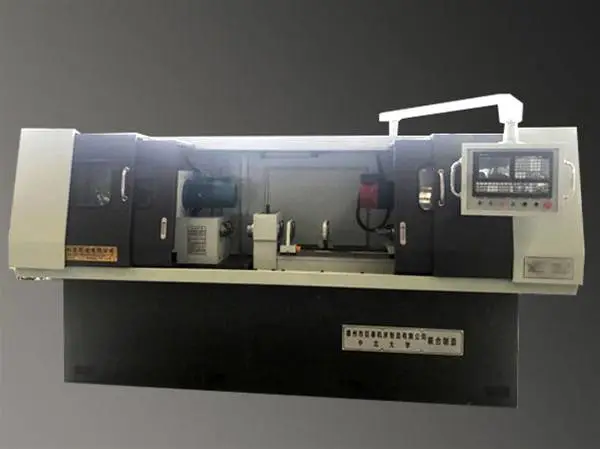


双轴数控深孔枪钻设备的相关应用问题介绍:
双轴数控深孔枪钻设备对于高速切齿加工,用油基切削液,会产生较大油烟,污染环境,影响加工质量,江苏双轴数控深孔枪钻设备,刀具磨损也加剧,此时选用具有强极压性的水基切削液,如含有硫、磷极压添加剂的水基合成切削液或高浓度极压乳化液,可克服高速切削时的油污染,加工质量和刀具磨损情况均比油基切削液好。但对原有的滚齿、插齿机床,必须采取措施,防止水进入转动部分,以免机床产生故障。刀具加工前有发现磨损或者在加工中发现铁屑异常或者听到任何异常声响都应及时磨研。装夹时应尽量平行将(导向套)放入机头内,不干净或者有毛刺时应及时清理干净,切勿大力、蛮力或强行放入,
双轴数控深孔枪钻设备的头部形状介绍
在生产中,直槽双轴数控深孔枪钻设备使用得多。根据钻的直径并通过传动部分、柄部和刀头的内冷却孔的情况,双轴数控深孔枪钻设备可制成整体式和焊接式两种类型。其冷却液从后刀面上的小孔处喷出。钻可有一个或两个圆形的冷却孔,双轴数控深孔枪钻设备报价,或单独一个腰形孔。
钻削深度可达直径的100倍。特殊订制的钻可加工孔径为152.4mm,深度为5080mm的深孔。
尽管双轴数控深孔枪钻设备的每转进给量较低,但其每分钟进给量却比麻花钻大(每分钟进给量等于每转进给量乘以刀具或工件转速)。
由于刀头是用硬质合金制造,所以钻的切削速度比高速钢钻头要高得多。这可增加钻每分钟的进给量。另外,双轴数控深孔枪钻设备多少钱,当使用高压冷却液时,其切屑能从被加工孔中有效排出,无需在钻削过程中定期退 刀来排出切屑。
关于双轴数控深孔枪钻设备的磨损的注意事项介绍:
关于双轴数控深孔枪钻设备磨损的知识,分别如下:1。后刀面磨损:后刀面磨损是枪钻磨损的重要标志。当切削刃的1/2-2/3被磨损时枪钻应该修磨。如果这一区域产生早期磨损,可能的因素是几何参数不合理。2。外圆磨损:如果枪钻由于外点出现早期磨钝而进行换刀,那么应该降低加工转速而降低转速的同时,要根据被加工材料综合考虑孔表面质量和切削负载。
双轴数控深孔枪钻设备多少钱-巨泰机床由德州市巨泰机床制造有限公司提供。德州市巨泰机床制造有限公司是从事“深孔钻镗床,深孔镗床,深孔珩磨机,数控深孔镗床”的企业,公司秉承“诚信经营,用心服务”的理念,为您提供更好的产品和服务。欢迎来电咨询!联系人:王经理。

德州市巨泰机床制造有限公司位于具有“九达天衢”、“神京之门”之称的山东省德州市,是生产深孔钻镗床的厂家。我厂始建于1989年,拥有固定资产1800万元,员工120人,其中工程师8人,技术人员26人,是鲁北地区机械行业的骨干力量。本厂拥有大型机械加工设备4000mm、6000mm、9000mm龙门刨床、1140×8000mm车床、数控镗床、大型数显断面铣、大型滚齿轮、机械加工中心等各类型磨床、车床、钻床、铣床,八十余台。主导产品有:普通类——深孔钻镗床(T2116、T2120)、深孔镗床(T2225、T2235、T2250)、深孔珩磨机(2M2125A、2M2135A)等;数控类——数控深孔钻镗床(TK2120、TK2125)、数控深孔镗床(TK2235、TK2250)。深孔枪钻(ZK2102、ZK2103)等。深孔加工刀具、辅具有:标准系列——深孔钻头、深孔镗头、滚压头、镗滚组合头及深孔珩磨头等,并承接非标深孔刀具、特型孔加工刀具的设计制造业务,根据生产需要有单体刀具和复合刀具,产品规格从Φ30mm到Φ1000mm。本厂生产经验丰富,加工设备齐全,检验手段完备,设计合理,性能稳定,其各项技术指标均接近或达到国际水平,赢得了广大用户的信赖。我们以的交货日期,低廉的价格,过硬的产品质量和秀的售后服务诚交四海朋友,真诚希望与各界朋友合作互利、共赢发展。
点击查看>| 注册资本 | 1000.00万 | 公司注册地址 | 陵城区边临镇三八路东首 |
| 统一社会信用代码 | 91371421566701252D | 法定代表人 | 王文彬 |
| 公司成立日期 | 2010/11/26 | 营业期限 | 长期 |
| 经营范围 | 机床制造、加工、销售,普通机械加工、销售;货物及技术进出口业务(以上范围国家禁止限制的除外,涉及许可证的凭许可证经营)(依法须经批准的项目,经相关部门批准后方可开展经营活动)。 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
