|
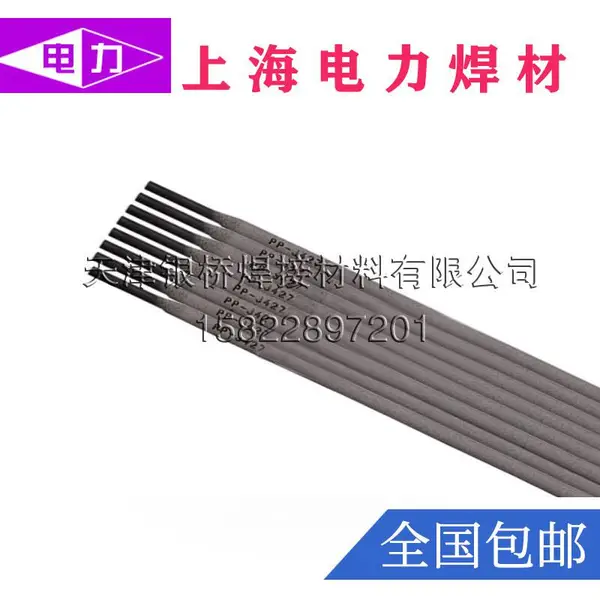
PP-J507-1是低氢钠型药皮的高韧性碳钢焊条。具有良好的力学性能、抗裂性能及较高的低温冲击韧性。直流反接,可进行全位置焊接。
|
用于焊接相应强度等级的碳钢和低合金钢,满足焊缝对低温冲击韧性的要求。
|
熔敷金属化学成分(%)
|
元素
|
C
|
Mn*
|
Si
|
S
|
P
|
Cr*
|
Ni*
|
Mo*
|
V*
|
|
标准值
|
≤0.10
|
0.85~1.40
|
≤0.65
|
≤0.025
|
≤0.030
|
≤0.20
|
≤0.30
|
≤0.30
|
≤0.08
|
|
例值
|
0.075
|
1.25
|
0.48
|
0.011
|
0.015
|
0.10
|
0.02
|
0.02
|
0.01
|
注: *元素总量≤1.75%。
熔敷金属力学性能(焊态)
|
试验项目
|
抗拉强度
Rm/ MPa
|
屈服强度
ReL/ MPa
|
伸长率
A / %
|
-46℃冲击吸收功
AKV/ J
|
|
标准值
|
≥490
|
≥400
|
≥20
|
≥27
|
|
例值
|
535
|
440
|
31
|
142
|
X射线探伤:Ⅰ级。
药皮含水量或熔敷金属扩散氢含量:≤0.25 %或≤10.0mL/100g(水银法)。
参考电流
|
焊条直径 / mm
|
2.5
|
3.2
|
4.0
|
5.0
|
|
焊接电流 / A
|
60~90
|
90~130
|
140~180
|
180~220
|
注意事项:
1. 焊前焊条须经350℃烘焙1小时,随烘随用。
2. 焊前必须对焊件清除铁锈、油污、水分等杂质。
3. 焊接时须用短弧操作,以窄道焊为宜。
|
|
|
|
|
|
天津银桥焊接材料有限公司位于天津是一家专业生产银基钎焊材料、铜基钎焊材料、铝焊料、钎焊助焊剂的企业。公司是集研发、生产、销售、技术服务于一体的专业公司。公司产品主要有银焊条、银焊丝、银焊片、银焊环、银焊膏、银焊粉、磷铜焊条、银磷铜焊条、黄铜焊条、铜焊环、铜焊粉、铝焊条、铝焊丝、铝镁焊条、铝硅焊条、铜铝焊丝、铜铝药芯焊丝、铝铝药芯焊丝、钎剂、气体助焊剂等几大类,产品规格囊括条状,丝状,环状,片状,粉状,膏状、盘状、圈状等,适用于客户不同的焊接工艺及设备。产品广泛运用于冰箱、空调、冷柜、汽车、卫浴、热水器等行业的管路焊接,以及电机、首饰,灯饰、眼镜、电热管、变压器、自行车、金属家具、合金刀具、仪器仪表、航空航天及装饰制品等行业。公司拥有专业的技术团队,可根据用户的要求提供钎焊技术咨询、钎焊操作培训、焊接工艺改进、遴选焊材等服务,以满足广大用户的需求。专业,发展、服务、共赢是我们的宗旨,本着客户至上,精益求精的精神,欢迎新老客户朋友们光临指导。