

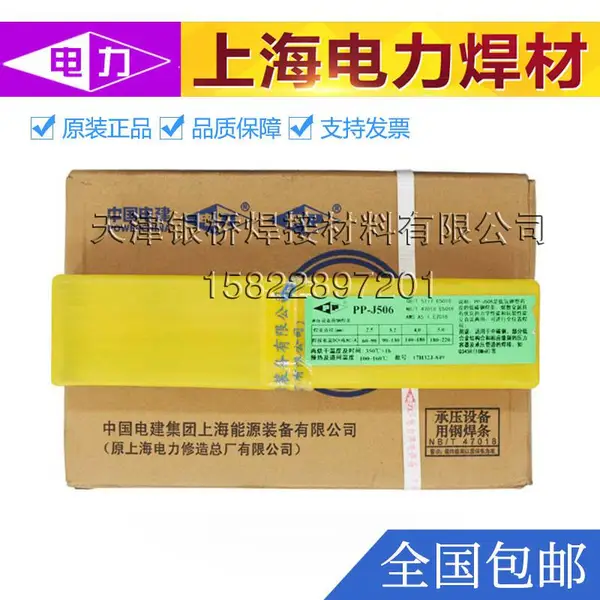
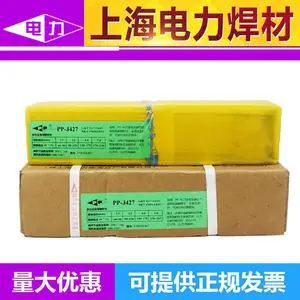

| 是否进口:否 | 订货号:PP-J506FeNi | 品牌:上海电力 |
| 货号:PP-J506FeNi | 牌号:PP-J506FeNi | 产地:上海 |
| 类型:低合金钢钢焊条 | 材质:合金 | 助焊剂含量:0% |
| 加工定制:否 | 焊丝直径:2.5-5.0mm | 熔点:220-380℃ |
| 长度:350-500 | 重量:详询客服g | 用途:机械设备的焊接 |
| 工作温度:40-70 | 焊接电流:45-160A | 是否含助焊剂:否 |
| 适用范围:机械设备的焊接 | 规格:2.5-5.0 | 系列:PP-J506FeNi |
| 是否跨境出口专供货源:否 |

|
|
|
天津银桥焊接材料有限公司位于天津是一家专业生产银基钎焊材料、铜基钎焊材料、铝焊料、钎焊助焊剂的企业。公司是集研发、生产、销售、技术服务于一体的专业公司。公司产品主要有银焊条、银焊丝、银焊片、银焊环、银焊膏、银焊粉、磷铜焊条、银磷铜焊条、黄铜焊条、铜焊环、铜焊粉、铝焊条、铝焊丝、铝镁焊条、铝硅焊条、铜铝焊丝、铜铝药芯焊丝、铝铝药芯焊丝、钎剂、气体助焊剂等几大类,产品规格囊括条状,丝状,环状,片状,粉状,膏状、盘状、圈状等,适用于客户不同的焊接工艺及设备。产品广泛运用于冰箱、空调、冷柜、汽车、卫浴、热水器等行业的管路焊接,以及电机、首饰,灯饰、眼镜、电热管、变压器、自行车、金属家具、合金刀具、仪器仪表、航空航天及装饰制品等行业。公司拥有专业的技术团队,可根据用户的要求提供钎焊技术咨询、钎焊操作培训、焊接工艺改进、遴选焊材等服务,以满足广大用户的需求。专业,发展、服务、共赢是我们的宗旨,本着客户至上,精益求精的精神,欢迎新老客户朋友们光临指导。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥70.00
-
¥45.00
-
¥32.00
-
¥24.00
-
¥37.00
-
¥43.00
-
¥30.00
-
¥10.00
-
¥23.00
-
¥44.00
-
¥43.00
-
¥44.00
