

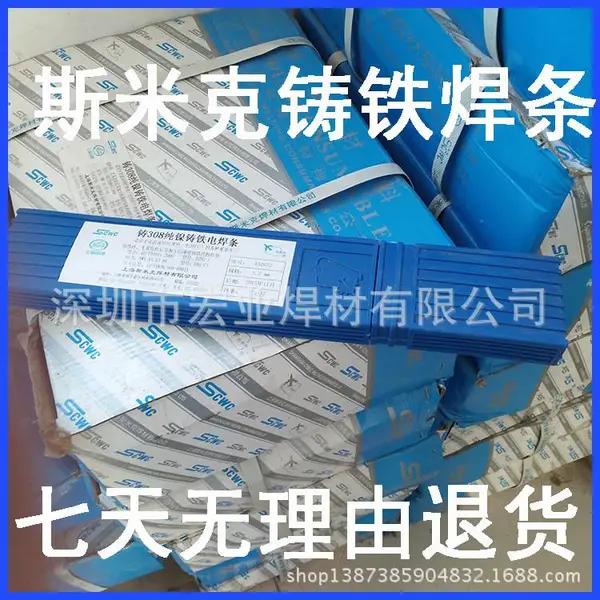

| 是否进口:否 | 品牌:斯米克 | 型号:Z508 |
| 类型:铸铁焊条 | 材质:铸铁 | 焊芯直径:3.24.0mm |
| 药皮性质:酸性焊条 | 直径:3.24.0mm | 长度:350400mm |
| 焊接电流:60A | 电流幅度:60A | 工作温度:600℃ |
| 适用范围:铸铁件修补 | 硬度HRC:30 |

Z117低氢型 直流 高钒钢 用于铸铁缺陷的焊补,如汽车缸体、机架齿轮箱等,也可焊补高强度铸件及球墨铸铁件,焊件不进行预热,焊后可以进行切削加工,但加工性能不如Z508、Z308和Z408
Z208是低碳钢芯、强石墨化型药皮的铸铁电焊条,焊缝在缓冷时可变成灰口铸铁,抗裂性能较差。可交直流两用,价格低廉。用途: 用于焊补灰口铸铁的缺陷。
Z238是低碳钢芯、强石墨化型药皮的球墨铸铁焊条,由于加入一定量的球墨化剂,使熔敷金属中的石墨在受冷过程中呈球状析出,可交直流两用。用途: 用于焊补球墨铸铁件。
Z308是纯镍焊芯、强还原性石墨型药皮的铸铁焊条,施焊时,焊件可不预热,具有良好的抗裂性能和加工性能。镍价格昂贵,应该在其它焊条不能满足时才可选用。交直流两用。用途: 用于铸铁薄件及加工面的补焊,如发动机座、机床导轨、齿轮座等重要灰口铸铁件。
Z408是镍铁合金焊芯,强还原性石墨药皮的铸铁焊条,具有强度高、塑性好、线膨胀系数低等特点。抗裂性对灰口铸铁与Z308差不多,但对球墨铸铁则比Z308强,对含磷量高(0.2%P)的铸铁,也具有良好的效果,切削加工性能比Z308和Z508稍差。用于常温或稍经预热(至200℃左右)灰口铸铁及球墨铸铁的焊接。交直流两用。用途: 适用于重要高强度灰口铸件及球墨铸件的补焊。如汽缸、发动机座、齿轮、轧辊等。
Z508是镍铜合金(蒙乃尔)焊芯,强还原性石墨药皮的铸铁焊条。其工艺性能及切削加工性能都接近Z308,但由于收缩率较大,抗裂性较差。焊接接头强度较低,所以不宜用于受力部位的焊接,可用于常温或低温预热(至300℃左右)的灰口铸铁的焊接。交直流两用。用途: 用于强度要求不高的灰口铸件的焊补。
Z208铸铁焊条 符合 GB EZC
相当 AWS EC1
说明:Z208是低碳钢芯、强石墨化型药皮的铸铁电焊条,焊缝在缓冷时可变成灰口铸铁,抗裂性能较差。可交直流两用,价格低廉。
用途:用于焊补灰口铸铁的缺陷。
熔敷金属化学成分(%)化学成分 C Mn Si S P Fe
***值 2.00~4.00 ≤0.75 2.50~6.50 ≤0.100 ≤0.150 余量
参考电流(AC、DC+)焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 90~120 130~180 190~220
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.对于承受应力及冲击等重要铸件结构,不宜采用本焊条。
3.小型薄壁铸件刚度不大部位的缺陷可以不预热焊补,而一般焊件需预热至400℃,焊后保温缓冷,则焊补处有可能进行切削加工。
Z238铸铁焊条 符合 GB EZCQ
说明:Z238是低碳钢芯、强石墨化型药皮的球墨铸铁焊条,由于加入一定量的球墨化剂,使熔敷金属中的石墨在受冷过程中呈球状析出,可交直流两用。
用途:用于焊补球墨铸铁件。
熔敷金属化学成分(%)化学成分 C Mn Si S P Fe 其它元素总量 球化剂
***值 3.20~4.20 ≤0.80 3.20~4.00 ≤0.100 ≤0.150 余量 ≤0.100 0.04~0.15
参考电流(AC、DC+)焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 80~120 130~170 160~190
注意事项:
1.焊前焊条须经250℃左右烘焙1h。
2.焊前应将焊件预热至500℃左右,焊后保温缓冷,则补焊处有可能进行切削加工。
3.热处理规范
正火处理:900-920℃保温2.5h,炉冷至730-750℃保温2h取出空冷。
退火处理:900-920℃保温2.5h,炉冷至100℃以下。
Z308铸铁焊条 符合 GB EZNi-1
相当 AWS ENi-C1
说明:Z308是纯镍焊芯、强还原性石墨型药皮的铸铁焊条,施焊时,焊件可不预热,具有良好的抗裂性能和加工性能。镍价格昂贵,应该在其它焊条不能满足时才可选用。交直流两用。
用途:用于铸铁薄件及加工面的补焊,如发动机座、机床导轨、齿轮座等重要灰口铸铁件。
熔敷金属化学成分(%)化学成分 C Mn Si S Ni Fe 其它元素总量
***值 ≤2.00 ≤1.00 ≤2.50 ≤0.030 ≥90 ≤8 ≤1.00
参考电流(AC、DC+)焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0
焊接电流(A) 50~100 70~120 110~180 160~190
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.可以通过锤击焊缝消除焊补区应力,避免裂纹。
Z408铸铁焊条 符合 GB EZNiFe-1
相当 AWS ENiFe-C1
说明:Z408是镍铁合金焊芯,强还原性石墨药皮的铸铁焊条,具有强度高、塑性好、线膨胀系数低等特点。抗裂性对灰口铸铁与Z308差不多,但对球墨铸铁则比Z308强,对含磷量高(0.2%P)的铸铁,也具有良好的效果,切削加工性能比Z308和Z508稍差。用于常温或稍经预热(至200℃左右)灰口铸铁及球墨铸铁的焊接。交直流两用。
用途:适用于重要高强度灰口铸件及球墨铸件的补焊。如汽缸、发动机座、齿轮、轧辊等。
熔敷金属化学成分(%)化学成分 C Mn Si S Ni Fe 其它元素总量
***值 ≤2.00 ≤1.80 ≤2.50 ≤0.030 45~60 余量 ≤1.00
参考电流(AC、DC+)焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 50~100 70~120 110~180
注意事项:
焊前焊条须经150℃左右烘焙1h。
Z508铸铁焊条 符合 GB EZNiCu-1
相当 AWS ENiCu-B
说明:Z508是镍铜合金(蒙乃尔)焊芯,强还原性石墨药皮的铸铁焊条。其工艺性能及切削加工性能都接近Z308,但由于收缩率较大,抗裂性较差。焊接接头强度较低,所以不宜用于受力部位的焊接,可用于常温或低温预热(至300℃左右)的灰口铸铁的焊接。交直流两用。
用途:用于强度要求不高的灰口铸件的焊补。
熔敷金属化学成分(%)化学成分 C Mn Si S Cu Ni Fe 其它元素总量
***值 ≤1.00 ≤2.50 ≤0.80 ≤0.025 24~35 60~70 ≤6 ≤1.00
参考电流(AC、DC+)焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0
焊接电流(A) 50~100 70~120 110~170 140~190
注意事项:
1.焊前焊条须经150℃左右烘焙1h。
2.焊时运条以窄焊道为宜,每次焊缝的长度不宜超过50mm,焊后立即用小锤轻轻锤击焊接处,以消除焊补区应力,防止裂纹。
铸铁焊条使用说明:
执行GB10044-88标准
铸铁焊条由于含碳量高,组织不均匀,强度低,塑性极差,属于可焊性差的材料,焊接过程极易产生裂纹;焊后冷速极快,容易产生白口组织,造成切削加工困难。
铸铁的焊接和补焊,要达到较满意的结果,必须注意“三分材料、七分工艺”,不仅要选择焊条,而且采用适宜的补焊方法尤为重要。
建议采用下列焊接工艺,作为铸铁焊接和补焊时参考:
1. 首先清除焊接部位的油泥、砂、水、锈等脏物;对长期处于高温、蒸汽环境下工作的铸铁件,还要清除表面贫碳层及氧化层。
2. 根据被焊部位的形状、缺陷类型,进行开坡口、打止裂孔及熔池造型等准备措施。
3. 对需要冷焊的工件,先预热500-600℃左右,选用适宜电流,可连续施焊,焊接过程始终保持预热的温度,焊后立即覆盖石棉粉等保温材料,让其缓慢冷却,以提高其抗裂性能和加工性能。
4. 对于冷焊工件,防止母材熔化过多,减少白口倾向,防止热量集中过多,造成应力过大,应尽量采用小电流、短弧、窄道焊(每段焊道长度一般不超过50mm)。焊后马上锤击焊缝以松弛应力防止开裂,待温度降到60℃以下再焊一道。
5. 收弧时注意弧坑填满,以防收弧处裂。
铸铁焊条简明表
牌号 GB标准 AWS标准 药皮类型 焊接电源 主要用途
Z208 EZC EC1 石墨型 AC、DC+ 用于焊补灰口铸铁的缺陷。
Z238 EZCQ 石墨型 AC、DC+ 用于焊补球墨铸铁件。
Z308 EZNi-1 ENi-C1 石墨型 AC、DC+ 用于铸铁薄件及加工面的补焊,如发动机座、机床导轨、齿轮座等重要灰口铸铁件。
Z408 EZNiFe-1 ENiFe-C1 石墨型 AC、DC+ 适用于重要高强度灰口铸件及球墨铸件的补焊。如汽缸、发动机座、齿轮、轧辊等。
Z508 EZNiCu-1 ENiCu-B 石墨型 AC、DC+ 用于强度要求不高的灰口铸件的焊补。
铸铁焊条使用说明:
执行GB10044-88标准
铸铁焊条由于含碳量高,组织不均匀,强度低,塑性极差,属于可焊性差的材料,焊接过程极易产生裂纹;焊后冷速极快,容易产生白口组织,造成切削加工困难。
铸铁的焊接和补焊,要达到较满意的结果,必须注意“三分材料、七分工艺”,不仅要选择焊条,而且采用适宜的补焊方法尤为重要。
建议采用下列焊接工艺,作为铸铁焊接和补焊时参考:
1. 首先清除焊接部位的油泥、砂、水、锈等脏物;对长期处于高温、蒸汽环境下工作的铸铁件,还要清除表面贫碳层及氧化层。
2. 根据被焊部位的形状、缺陷类型,进行开坡口、打止裂孔及熔池造型等准备措施。
3. 对需要冷焊的工件,先预热500-600℃左右,选用适宜电流,可连续施焊,焊接过程始终保持预热的温度,焊后立即覆盖石棉粉等保温材料,让其缓慢冷却,以提高其抗裂性能和加工性能。
4. 对于冷焊工件,防止母材熔化过多,减少白口倾向,防止热量集中过多,造成应力过大,应尽量采用小电流、短弧、窄道焊(每段焊道长度一般不超过50mm)。焊后马上锤击焊缝以松弛应力防止开裂,待温度降到60℃以下再焊一道。
5. 收弧时注意弧坑填满,以防收弧处裂。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥150.00
-
¥99.00
-
¥39.00
-
¥115.00
-
¥24.00
-
¥21.00
-
¥38.00
-
¥45.00
-
¥139.00
-
¥30.00
-
¥116.00
-
¥112.00
