

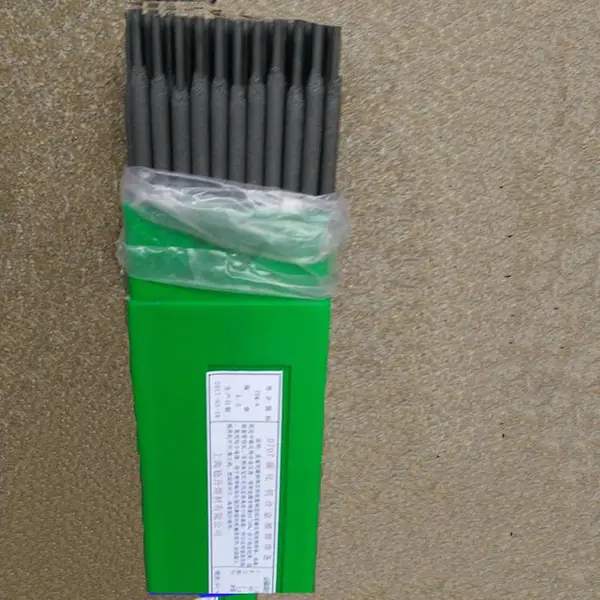
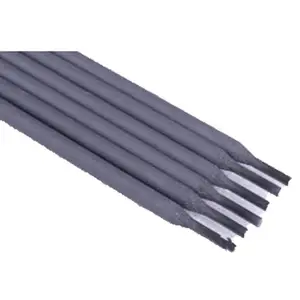

| 是否进口:否 | 订货号:526398 | 品牌:宏业 |
| 货号:253698 | 型号:R817耐热钢焊条 | 牌号:R317 |
| 产地:广东 | 类型:耐热钢 | 材质:耐热钢 |
| 焊芯直径:2.5 3.2 4.0 5.0mm | 药皮性质:碱性焊条 | 直径:2.5 3.2 4.0 5.0mm |
| 长度:350-400mm | 焊接电流:60-120A | 电流幅度:60-150A |
| 工作温度:680℃ | 适用范围:用于工作温度在520℃以下的如15CrMo等珠光体耐热钢锅炉管道、高压容器的焊接,熔敷效率达110- | 硬度HRC:30-60 |
| 加工定制:是 |

R102耐热钢焊条 符合GB E5003-A1
简介:用于工作温度在510℃以下的锅炉管道(如15Mo等)经氩弧焊打底后的盖面焊。
R107耐热钢焊条 符合GB E5015-A1 相当AWS E7015-A1
简介:低氢型药皮的含Mo0.5%的珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到90~110℃。用于焊接在510℃以下的锅炉管道(15Mo等),也可用于焊接一般的低合金高强度钢。
R202耐热钢焊条 符合GB E5503-B1
简介:用于工作温度在510℃以下的如12CrMo等珠光体耐热钢经氩弧焊打底后的盖面焊。
R207耐热钢焊条 符合GB E5515-B1 相当AWS E8015-B1
简介:低氢型药皮的含Cr0.5%-Mo0.5%的珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到90-110℃。焊接工作温度在510℃以下的CrMo珠光体耐热钢(如12CrMo等)和高温、高压管道、化工容器等相应的钢种。
R302耐热钢焊条 符合GB E5503-B2
简介:用于工作温度在520℃以下的1%Cr-0.5%Mo耐热钢蒸汽管道(如15CrMo等)经氩弧打底的盖面焊。
R306Fe耐热钢焊条 符合GB E5518-B2 AWS E8018-B2
简介:用于工作温度在520℃以下的如15CrMo等珠光体耐热钢锅炉管道、高压容器的焊接,熔敷效率达110-115%。
R307耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:低氢型药皮的珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到160℃-250摄氏度。焊接工作温度在520℃以下的Cr1%-Mo0.5%珠光体耐热钢(如15CrMo等)焊接,如锅炉管道、高压容器、石油精炼设备等,也可用来焊接30CrMnSi铸钢。
R307B耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:超低氢型低合金耐热钢焊条,熔敷金属具有优异的抗裂性能和低温韧性,采用直流反接,可全位置焊接,焊前须预热到160~250℃。焊接工作温度在520℃以下的低合金耐热钢(如1Cr0.5Mo、15CrMo、1.25Cr-0.5Mo等),如加氢反应器、换热器等受压容器及锅炉管道、高压容器的焊接。
R307H耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:属于低氢型焊条,采用直流反接,短弧操作,可进行全位置焊接。焊前焊件需预热至160~250℃,焊后须经回火处理。焊接工作温度在520℃以下的1%Cr-0.5Mo(如15CrMo)耐热钢,如锅炉管道,高压容器,石油精炼设备等,也可用来焊接30CrMnSi钢。
R307BL耐热钢焊条 符合GB E5515-B2 相当AWS E8015-B2
简介:属于低氢型焊条,采用直流反接,短弧操作,可进行全位置焊接。焊前焊件需预热至160~250℃,焊后须经回火处理。熔敷金属具有极低的S、P杂质含量,低温冲击韧性更优异。焊接工作温度在520℃以下的1%Cr-0.5Mo(如15CrMo)耐热钢,如锅炉管道,高压容器,石油精炼设备等,也可用来焊接30CrMnSi铸钢。
R312耐热钢焊条 符合GBE5503-B2-V
简介:用于工作温度在540℃以下的如12Cr1MoV等珠光体耐热钢锅炉管道经氩弧焊打底后的盖面焊。
R316Fe耐热钢焊条 符合GB E5518-B2-V
简介:用于工作温度在540℃以下的如12Cr1MoV等珠光体耐热钢锅炉管道、石油裂化设备的焊接、熔敷效率达110-115%。
R317耐热钢焊条 符合GB E5515-B2-V
简介:低氢钠型药皮的Cr1%-Mo0.5%-V珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到250~300℃。焊接工作温度在540℃以下的珠光体耐热钢(如12CrMoV),用于如高温高压锅炉管道、石油裂化设备、高温合成化工机械焊接等。
R337耐热钢焊条 符合GB E5515-B2-VNb
简介:低氢钠型药皮的CrMoVNb珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到250~300℃。焊接工作温度在570℃以下的15CrMoV珠光体耐热钢。
R347耐热钢焊条 符合GB E5515-B2-VW
简介:低氢钠型药皮的CrMoVW珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到250~300℃。用于工作温度在620℃以下的相应的珠光体耐热钢的焊接
R402耐热钢焊条 符合GBE6003-B3
简介:用于工作温度在550℃以下的如10CrMo910等珠光体耐热钢高温高压锅炉管道经氩弧焊打底后的盖面焊。
R406Fe耐热钢焊条 符合GB E6018-B3 AWS E9018-B3
简介:用于工作温度在550℃以下的如10CrMo910等珠光体耐热钢高温高压锅炉厚壁管的焊接,熔敷效率达110-115%。
R407耐热钢焊条 符合GB E6015-B3 相当AWS E9015-B3
简介:低氢钠型药皮的Cr2.5%-Mo1%珠光体耐热钢焊条,采用直流反接,可全位置焊接,焊前须预热到200~300℃。用于焊接Cr2.5Mo类(2.25CrMo等)珠光体耐热钢。如550℃以下工作的高温高压管道、合成化工机械、石油化设备等。
R407B耐热钢焊条 符合GB E6015-B3 相当AWS E9015-B3
简介:超低氢型低合金耐热钢焊条,熔肤金属具有***异的抗裂性能,优良的低温韧性和低的回火脆性,可全位置焊接。适用于温度在550℃一下的2.25Cr-1Mo钢,如加氢反应器、换热器等受压容器及高温高压管道的焊接。
R427B耐热钢焊条 符合GB E5515-B3-VNb
简介:低氢钠型药皮的含CrMoVWNb低合金耐热钢焊条,直流反接,可全位置焊接。焊前预热温度和层间温度为300℃~400℃。用于焊接工作温度在620℃以下的12Cr2MoWVB(钢102)和12CrMoVSiTiB耐热钢,如高温高压锅炉中的蒸汽管道、过热器管等。
R507耐热钢焊条 符合GB E5MoV-15 相当AWS E8015-B6
简介:低氢钠型药皮的Cr5%-Mo珠光体耐热钢焊条,具有高温抗氢侵蚀性能。可采用直流反接,短弧操作。可全位置焊接,焊前须预热到300~400℃(整个焊接过程中必须保持此温度)。用于焊接Cr5Mo珠光体耐热钢。如400℃以下工作的高温抗氢侵蚀的管道。
R517A耐热钢焊条
简介:低氢钠型药皮的Cr-Mo-W-V-Nb5%r的珠光体耐热钢焊条。可采用直流反接,短弧操作。可全位置焊接,焊前须预热到250~350℃(整个焊接过程中必须保持此温度)。用于焊接工作温度在650℃以下的10Cr5MoWVTiB(G106)等珠光体耐热钢。如高温高压锅炉再热器管等。
R707耐热钢焊条 符合GB E9Mo-15 相当AWS E8015-B8
简介:低氢钠型药皮的Cr9Mo耐热钢焊条。可采用直流反接,可全位置焊接,焊前须预热到300~400℃(整个焊接过程中必须保持此温度)。用于焊接Cr9Mo耐热钢结构及过热器管道等。
R717耐热钢焊条 符合GB E9015-B9
简介:低氢钠型药皮的Cr9Mo1Ni0.8V的贝氏全-马氏体耐热钢焊条。可采用直流反接,可全位置焊接,焊前须预热到300~400℃。用于焊接工作温度在600-650℃的Cr9MoNiV(如T91或P9)耐热钢,如蒸汽管道、过热器管等。
R807耐热钢焊条 符合GB E11MoVNi-15
简介:低氢钠型药皮的Cr11MoNiV的耐热钢焊条。可采用直流反接,可全位置焊接,焊前须预热到350~400℃。用于焊接工作温度在565℃的1Cr11MoV耐热钢结构,如高压汽轮机的变速级叶片等。
R817耐热钢焊条 符合GB E11MoVNiW-15
简介:低氢钠型药皮的Cr11MoNiV的耐热钢焊条。可采用直流反接,可全位置焊接,焊前须预热到350~400℃。用于焊接工作温度在580℃以下的Cr11MoNiVW热强钢过热器及蒸汽管道等。
R827耐热钢焊条
简介:低氢钠型Cr11MoNiV耐热钢焊条,直流反接,全位置焊,焊前焊件须预热至350~400℃。用于工作温度在 565℃以下的 Cr11MoV、Cr11MoNiV 型热强钢结构,如过热器及蒸汽管道、高压气轮机的变速级叶片等

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥35.00
-
¥48.00
-
¥35.00
-
¥35.00
-
¥33.00
-
¥38.00
-
¥73.00
-
¥78.00
-
¥48.00
-
¥44.00
-
¥45.00
-
¥38.00
