

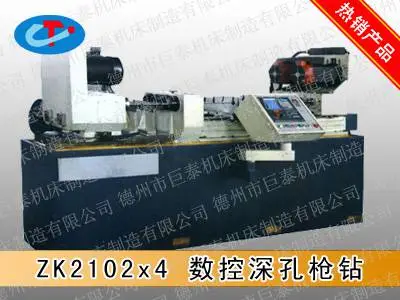


清洁保养:数控机床深孔钻使用后应该及时清除切屑和油污,保持机床的清洁和整洁,避免切屑和油污积累影响机床的正常运行。
油液更换:数控机床深孔钻使用过程中,需要定期更换油液,保持机床的润滑和冷却效果,避免机床过热和磨损。
检查维护:数控机床深孔钻使用过程中,需要定期检查机床的运行情况,及时发现并解决故障问题,数控机床深孔钻报价,保持机床的正常运行。
防护装置:数控机床深孔钻使用过程中,需要注意安装防护装置,保护操作人员的安全,避免切削碎屑和高速切削产生的冲击和噪音。
定期检查:数控机床深孔钻使用过程中,需要定期检查机床的安全性和可靠性,及时发现并解决问题,保持机床的正常运行。
总的来说,数控机床深孔钻的保养需要注意清洁保养、油液更换、检查维护、防护装置和定期检查等方面的问题,以确保机床的正常运行和操作人员的安全。
数控机床深孔钻加工时的注意事项
注意一、工件的夹紧必须,并与机床中心同轴,可将工件外圆和端面加工,至少要车出定位面。
注意二、在加工长工件时,工件和枪钻应使用固定中心架,此外,钻杆还需要有1-3个移动支撑架。
注意三、工件上的中心孔一定要小于枪钻的直径,如果中心孔的尺寸无法减少,可使用特殊的导向套。
注意四、开始钻削时,必须使用导向钻套,钻套的内径与钻头直径匹配,钻套的内径要磨至IT6级,工件较短或孔直线度要求不高时,亦可采用在工件上预钻导向孔来导向。钻套是易损件,当钻套内径磨损量大于0.02mm时,锦州数控机床深孔钻,该钻套就应该调换,好使用硬质合金钻套。
注意一、数控机床深孔钻的磨削应为定时强制磨削。即当刀具后面磨损量达到磨钝标准时,数控机床深孔钻多少钱,就应进行重磨。
注意二、磨削时,需采用刃磨夹具及磨刀机,不可手持钻头刃磨。
注意三、磨削时钻头的受力方向应向着刀垫,以防因钻杆晃动造成刀具损坏。每次进刀量不可过大,数控机床深孔钻厂家,以防硬质合金钻头和断头,造成人员受伤。
注意四、钻头五个刀面磨削完成后,应手工在砂轮上将钻头后刀面与钻头导向部分之间的棱角倒圆滑。
注意五、枪钻需在的金刚石砂轮上进行重磨。
注意六、刃磨枪钻硬质合金部分产生的粉尘对身体有害,请佩戴防护眼镜和面具。
数控机床深孔钻厂家-巨泰机床自产自销-锦州数控机床深孔钻由德州市巨泰机床制造有限公司提供。德州市巨泰机床制造有限公司实力不俗,信誉可靠,在山东 德州 的镗床等行业积累了大批忠诚的客户。巨泰机床带着精益求精的工作态度和不断的完善创新理念和您携手步入辉煌,共创美好未来!

德州市巨泰机床制造有限公司位于具有“九达天衢”、“神京之门”之称的山东省德州市,是专业生产深孔钻镗床的厂家。我厂始建于1989年,拥有固定资产1800万元,员工120人,其中***工程师8人,专业技术人员26人,是鲁北地区机械行业的骨干力量。 本厂拥有大型机械加工设备4000mm、6000mm、9000mm龙门刨床、1140×8000mm车床、数控镗床、大型数显断面铣、大型滚齿轮、机械加工中心等各类型磨床、车床、钻床、铣床,八十余台。 主导产品有:普通类——深孔钻镗床(T2216、T2220)新型类---深孔钻镗床(T2120G、T2125G、T2136G)、深孔镗床(T2225、T2235、T2250)、深孔珩磨机(2M2125A、2M2135A)等;数控类——数控深孔钻镗床(TK2120、TK2125)、数控深孔镗床(TK2235、TK2250)。深孔枪钻(ZK2102、ZK2103)等。 深孔加工刀具、辅具有:标准系列——深孔钻头、深孔镗头 、滚压头 、镗滚组合头及深孔珩磨头等 ,并承接非标深孔刀具 、特型孔加工刀具的设计制造业务 ,根据生产需要有单体刀具和复合刀具,产品规格从Φ30mm到Φ1000mm。 本厂技术力量雄厚,生产经验丰富,加工设备齐全,检验手段完备,产品质优价廉,设计合理,性能稳定,其各项技术指标均接近或达到国际水平,赢得了广大用户的信赖。 我们以高效的交货日期,合理的价格,过硬的产品质量和最***的售后服务诚交四海朋友,真诚希望与各界朋友合作互利、共赢发展。
点击查看>| 公司注册地址 | 山东省德州市陵城区 | 统一社会信用代码 | 91371421566701252D |
| 登记机关 | 德州市陵城区工商行政管理局 | 法定代表人 | 王文彬 |
| 公司成立日期 | 2010-11-26 | 营业期限 | 长期 |
| 经营范围 | 机床制造、加工、销售,普通机械加工、销售:货物及技术出口业务。 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
