

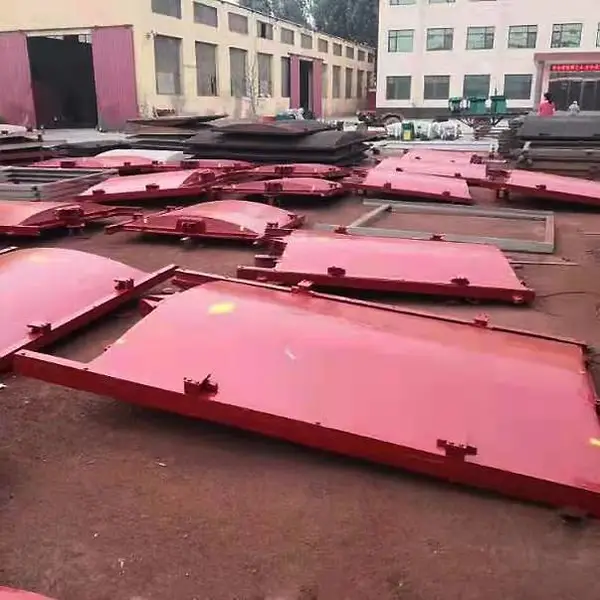
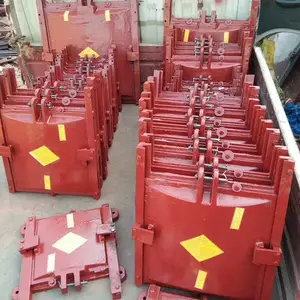
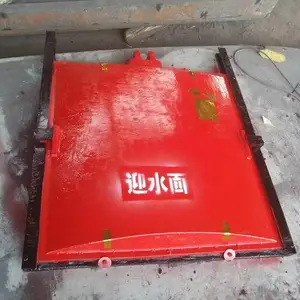
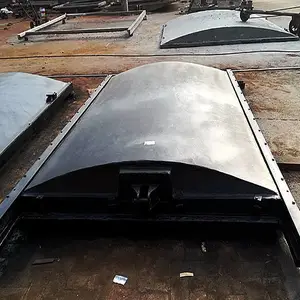

| 产品特性:铸铁闸门 | 加工定制:是 | 处理污水量:700m3/h |
| 品牌:坤禹 | 型号:4 | 臭氧用量:3g/h |
| 空气量:2m3/min | 贮气罐容积:45m3 | 流量计规格:3m3/h |
| 出水管口径:400mm | 进水管口径:900mm | 外形尺寸:9cm |
| 曝气机功率:1kw | 水泵功率:11kw | 规格:1200 |
闸门焊接
门叶焊接前用样板检查面板弧度和弧面半径,以及门叶中心偏差等,检查结果合格后,经监理认可,方可进行拼装焊缝的焊接。门叶焊接按分节由下向上依次进行。每个节间焊缝焊接顺序为隔板、翼板、面板。首***行定位焊接,焊接长度为50mm以上,间距为300mm。完成后检查焊接质量,如有缺陷应清除后重新焊接。定位焊后进行正式焊接。焊接面板时安排6~8个焊工采用分段退步对称焊接。将正缝焊接60%~80%后,再进行背缝清根和焊接,然后将正缝焊接完成。每条焊缝均采用多层多道焊,焊缝的层间接头应错开,以***接头焊接质量。 从事焊接的焊工和无损检测人员,必须是取得资质的合格焊工。焊条的保管、烘烤及使用按已规定的程序严格进行。
3.1、水封安装
门叶安装检验合格后,用千斤顶将门叶向另一侧顶移一个设计水封压缩量,然后挂上水封号孔,钻孔后安装复位,再在另一侧反向将门叶顶移二个设计水封压缩量,用同样方法制孔后安装复位。安装时应先将橡皮按需要的长度粘接好,再与水封压板一起配钻螺栓孔,橡胶水封螺栓孔应采用***钻头使用旋转法加工,不准采用冲压法和热烫法加工,其孔径应比螺栓直径小1mm。水封装置安装允许偏差和水封橡皮的质量要求,应符合相关技术规定。
3.2、油漆修补
油漆修补主要是现场焊缝两侧部位的涂装(水封座板、加工面除外),以及安装施工中设备表面涂装损坏的部位。在防腐涂装前,将涂装部位上的铁锈、油污、焊渣、等污物清除干净后再进行防腐涂装工作。

铸铁闸门结构:
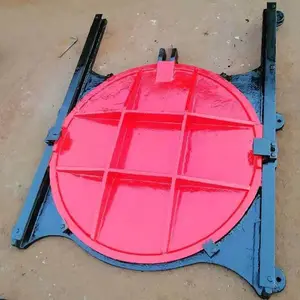
铸铁闸门由闸板、闸框、导轨、闭紧斜铁、吊耳、固定螺栓等零配件组成。
(1)闸框由合金铸铁整体浇铸而成,门框两侧自带导槽,精加工之后作门体升降的导轨。门框平面经龙门创及立车精加工并分别加工一道槽,以便镶入青铜密封面。
(2)闸板为整体铸造的方形和圆形开板,并在迎水面自带“井”字形的***筋,***筋的数量视闸门规格大小而定,一般间距为250~350mm之间,门体平面精加工并带有镶铜条的槽,以便镶入青铜密封面,门体两侧精加工与门框侧槽配合,形成上下滑轨。门体上端有吊耳为铸钢,门体与吊耳的两接角面精加工之后用螺栓固定,吊耳的销轴孔用镗床加工。
(3)导轨用合金铸铁制作,导轨面加工成与门框一样的槽,并在平面上镶入青铜,减少门体上下运行时的磨擦力,导轨和门框连接的接触部位精加工,用螺栓联接,并有定位销防止错位。
(4)楔紧装置:为达到闸门的止水效果,闸门两侧应设置楔块。楔块用锡青铜制成,用螺栓分别与门体和门框上的楔座固定,楔座铣成长孔,便于楔块的调整,当闸门的某一处止水效果不好时可局部调整楔块,当门体未关到位或已到位而楔块尚楔紧时,需调整全部楔块。
(5)密封面可采用铜条或铜圈分别镶入门框和门体的槽内,密封面铜条镶好之后用刨铣床进行铣削,磨削加工,应***门框和门体之间的密切贴合。
-
 ¥7800.00
-
¥7800.00
-
¥7800.00
-
¥7800.00
-
¥7800.00
-
¥7800.00
-
¥7800.00
-
¥7800.00
-
¥3700.00
-
¥7800.00
-
¥3700.00
-
¥7800.00
