

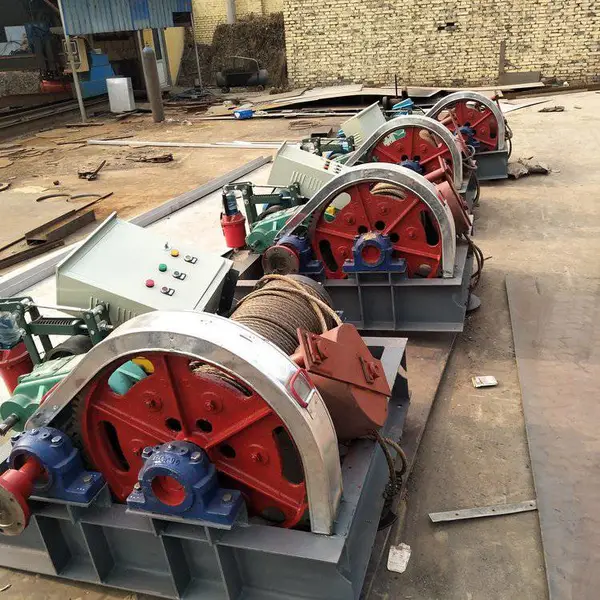

| 产品特性:7 | 加工定制:是 | 处理污水量:800m3/h |
| 品牌:坤禹 | 型号:qp | 臭氧用量:2g/h |
| 空气量:3m3/min | 贮气罐容积:4m3 | 流量计规格:5m3/h |
| 出水管口径:6mm | 进水管口径:6mm | 外形尺寸:7cm |
| 曝气机功率:3kw | 水泵功率:11kw | 规格:160 |
一:启闭机系列: 螺杆式启闭机分为手推带琐式、封闭手摇式、手扳式、手电两用式、全封闭式、直连式、斜拉式、单吊点及双吊点式,从0.3吨-100吨多种规格型号。
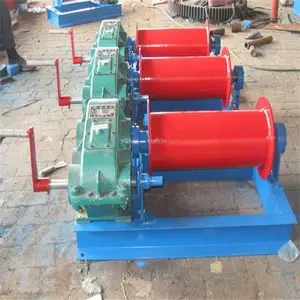
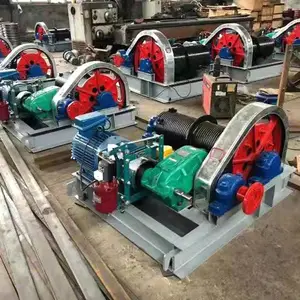
二:卷扬式启闭机分为:台车式、移动式、弧门式、(QPQ、QPT、QHQ)从5T--250T单吊点及双吊点等多种型号规格。
三:闸门系列:闸门有PZ、PGZ型铸铁方闸门、铸铁圆闸门、镶铜方、圆闸门、钢结构闸门,规格有:0.2X0.2--5X10米,其中有单向止水闸门、双向止水闸门、深水闸门和高压封闭箱式闸门。
四:清污设备系列:不锈钢细格栅栅条间隙1mm-20mm、拦污栅、齿式回转格栅除污机、栅式回转格栅除污机、GLGS高链式格链除污机、YZL型螺旋压榨机、XGS旋转式格栅除污机、HZG回转式格栅除污机。
五:另有各种规格止水橡皮、伸缩缝弹性橡胶带。

QL 系列手电两用螺杆式启闭机,手摇式分为:0.5吨、1吨、2吨、;手电两用式分为:3吨、5吨、8吨、10吨、12吨、15吨、20吨、25吨、30吨、 40吨、50吨、60吨,根据用户水利工程设计要求,还可生产双吊点启闭机,该系列产品是一种水利工程***机械,***用于水利工程闸门的启闭,是农田灌 溉、水产养殖、农业经济开发区、污水处理厂、水利发电站、水库、河流(水闸、堤坝、渠道、涵洞、管道)等进水、退水闸的配套机械,山区、平原、有无电地区 均可使用
五、结构
QL系列手电两用螺杆式启闭机,由机座、机壳、机盖、涡轮、蜗杆、螺母、螺杆、轴承盖、大小皮带轮、三角带、轴承、电气控制箱、电动机、标准件等零部件组成
六、工作原理
QL系列手电两用螺杆式启闭机,由电动机的输出动力,使蜗杆转动,带动涡轮旋转,因为蜗轮和螺母采用键连接,所以,当蜗轮旋转一圈时带动螺母旋转一圈,使螺杆作上、ia垂直运动,带动闸门启闭
水利手电两用启闭机技术条件
为了***设备管理,提高产品质量,适应启闭机生产,满足日益发展的水利水电工程建设的需要,原水电部组织有关单位进行了《QP型卷扬式启闭机系列参数》、《QL型螺杆式启闭机系列参数》、《QL型螺杆式启闭机技术条件》三个部级标准的制订工作。在大量调查研究和***征求科研、设计、制造、安装和用户单位意见的基础上,经修改完善,现批准颁发,自1989年5月1日起实施。
技术要求 一般规定启闭机应符合本标准的要求,并按照规定程序的图样和技术文件制造。
启闭机主要零件所用的金属材料必须有供货单位的材质证明书。
配套的外购件(包括电气元件),必须具有质量合格证书。
启闭机表面应光滑,无毛刺。在油漆前,表面应 ***氧化皮、油污、灰尘、水分等。涂漆及色样应符合JB2299《矿山、工程、起重运输机械产品涂漆颜色和安全标志》的规定。涂色也可以根据用户要求确定。 主要零件技术要求
螺杆材料一般采用GB699《 碳素结构钢钢号和一般技术条件》规定的35号钢制造;若有特殊要求,需采用不锈钢螺杆,其性能不低于GB1220《不锈耐酸钢的化学成分和机械性能》规定的1Cr13。
螺杆之螺纹应符合GB5796.1《梯形螺纹牙型》、GB5796.2《梯形螺纹直径与螺距系列》、GB5796.3《梯形螺纹基本尺寸》的规定。螺纹公差一般按GB5796.4《梯形螺纹公差》中9esc级精度制造。螺纹工作表面必须光洁、无毛刺,其粗糙度为GB1031中的 。
一个螺距误差(包括周期误差)不大于0.025mm。丝杆在下列长度内,螺距的累积误差:在≤25mm时不大于0.035mm;在≤100mm时不大于0.050mm;在≤300mm时不大于0.070mm;长度每增加300mm,可增加0.020mm,丝杆全长不超过0.150mm。 螺母 螺母采用性能不低于GB5675《灰铸铁件》规定的HT200,或性能不低于GB1176《铸造铜合金》规定的ZQAL9-4制造。
螺母之螺纹应符合GB5796.1、GB5796.2、GB5796.3的规定。螺纹公差按GB5796.4中9EIH级精度制造。根据使用要求,允许适当增加螺母与螺杆的侧隙和顶隙。螺纹工作表面必须光洁、无毛刺,其粗糙度为GB1031中的 。
铸造螺母在机械加工到名义尺寸后,螺纹不允许有气孔、砂眼,以及裂纹所造成的破碎、断裂等缺陷。螺纹工作面上允许有局部的小麻点,其直接不超过2mm,深度不超过螺纹该处厚度的20%;其数量在每一圈内,当直径≤50mm不多于1处,当直径≤80mm不多于2处,当直径≤120mm不多于3处。这样可作为合格。
螺母之螺纹轴线与其支承外圆之同轴度及与推力轴承接合平面的垂直度均不得低于GB1184《形状和位置公差》中的8级精度。
蜗杆 蜗杆采用性能不低于GB699规定的45号钢制造,其齿面调质处理硬度为HB220~240。
蜗杆的制造精度不低于JB162《普通圆柱蜗杆传动公差》规定的8—DC级。
蜗杆齿面上不准有任何缺陷,也不允许焊补。蜗轮 蜗轮材料一般采用GB5675规定的HT200,或采用GB1176规定的ZQAL9—4。 蜗轮的制造精度按JB162选用,一般不低于8—DC级。
铸造蜗轮在机械加工到名义尺寸后,如发现有砂眼、气孔等缺陷时,按下述规定处理:
a.任何部位不允许有裂纹,也不允许焊补;
b.轴孔内不允许焊补,但允许有深度不超过该处壁厚20%,数量不超过3处,总面积不超过轴孔表面积10%的轻度缩松;
c.端面(不包括齿端)处缺陷,其单个面积不超过5cm2,深度不超过该处壁厚20%,且总面积不大于所在面积5%时,允许将缺陷***干净后焊补。焊后可不热处理,但需磨光;
d.齿面和齿沟不允许焊补,在一个齿上允许有1个深度不超过模数的20%,直径不超过2mm的缺陷。有缺陷的齿数不应超过全齿数的10%。 齿轮齿轮材料一般采用GB5675规定的HT200,或采用GB699规定的35号钢。齿面热处理硬度:小齿轮不低于HB240;大齿轮不低于HB179;大小齿轮的硬度差不小于HB25。
齿轮的制造精度不低于JB179《渐开线圆柱齿轮精度》规定的8—DC级和JB180《圆锥齿轮传动公差》规定的8—DC级。 铸造齿轮在机械加工到名义尺寸后,如发现有砂眼、气孔等缺陷时,按条的规定进行处理。
机箱和机身 机箱、机身采用性能不低于GB5675中规定的HT150。 机壳的尺寸偏差应符合JB2854《铸铁件机械加工余量尺寸公差和重量偏差》的规定。 机箱和机身不应有降低强度和损害外观的缺陷。此种缺陷允许焊补,焊补后应进行热处理。
-
 ¥1.48万
-
¥1.48万
-
¥1.48万
-
¥1.48万
-
¥1.48万
-
¥1.48万
-
¥1.48万
-
¥7800.00
-
¥1.48万
-
¥1.48万
-
¥1.48万
-
¥1.48万
