


| 品牌:济南晶鼎 | 型号:各种型号 | 牌号:各种 |
| 类型:堆焊焊条 | 材质:耐磨 | 产地:济南 |
| 药皮成分:不定型 | 酸碱性:碱性焊条 | 性能:超低氢焊条 |
| 加工定制:是 | 焊条直径:3.2mmmm | 厂家:济南晶鼎 |
法奥迪药芯焊丝 如下:
VAUTID-143HD
DIN EN 14700 T Fe 16 g
63HRC
高抗磨损性;抗一般冲击;不能机加工。
挖掘机前缘;筛板;搅拌器叶片;刨沙机;粉碎机 轧辊。
化学成分 [%] : 5.8 C - 24 Cr - 6 Nb, 其余为 Fe
VAUTID-145
MF 10 - 65 - G
65HRC
级别抗磨损性;抗冲击能力有限;不能机加工;应用温度不超过 750 ℃ 。
风机部件;高炉炉盖表面;热传输管道;筛板;烧结矿破碎机。
化学成分 [%] : 5.5 C - 21 Cr - 7 Mo - 1 V - 2 W - 7 Nb (其余为 Fe )。
VAUTID-147
MF 10 - 60 - GZ
65HRC
高等级抗磨损性;抗冲击能力有限;不能机加工;应用温度不超过 750 ℃ 。
风机部件;高炉炉盖表面;热传输管道;筛板;烧结矿破碎机;煅烧机。
化学成分 [%] : 5.5 C - 40 Cr - 0.8 Si - +B - 其余 Fe
VAUTID-150
MF 10 - 65 - G
66HRC
硬度特别高;会形成应力腐蚀裂缝;抗冲击性弱。
压缩及螺旋输送机;烟、尘管道;筛网;选粉机部件;溜槽。
化学成分 [%] : 3.8 C - 22 Cr – B ,其余 Fe
VAUTID-150H
MF 10 - 65 - G
66HRC
硬度特别高;会形成应力腐蚀裂缝;抗冲击性弱。
压缩及螺旋输送机;烟、尘管道;筛网;选粉机部件;溜槽。
化学成分 [%] : 3.8 C - 22 Cr – B ,其余 Fe
VAUTID-16
DIN EN 14700 T Fe 14gtz
54HRC
非常高的耐热性;抗冲击能力有限,有应力腐蚀裂缝;不能机加工,温度不超过 850 ℃ 。
风机部件;高炉炉盖表面;热传输管道;筛板;烧结矿破碎机;
化学成分 [%] :含有 Cr-Ni-Mo 的铁基特殊合金
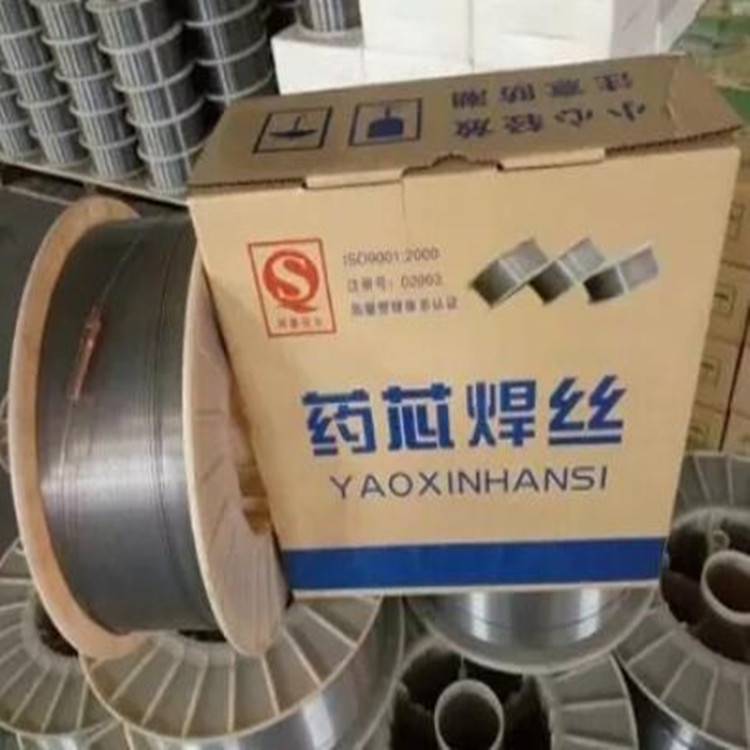
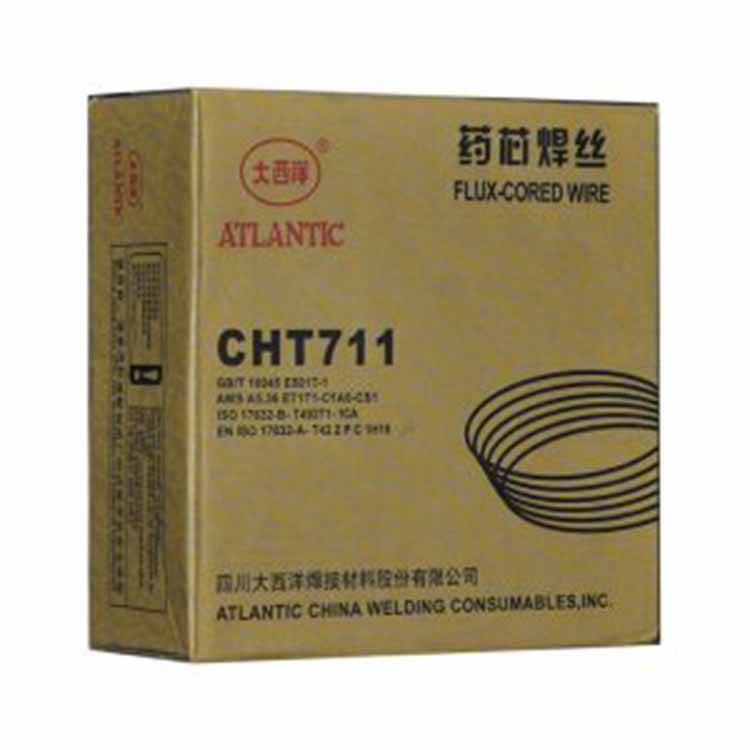
不锈钢焊条可分为铬不锈钢焊条和铬镍不锈钢焊条,这两类焊条中凡符合国标的,均按国标GB/T983-1995规定考核。
铬不锈钢焊条使用说明 铬不锈钢具有一定的耐蚀(氧化性酸、有机酸、气蚀)耐热和耐蚀性能。通常被选作电站、化工、石油等设备材料。但铬不锈钢一般情况下可焊性较差,应注意焊接工艺、热处理条件及选用合适的电焊条。
不锈钢焊条分类:
1、马氏体不锈钢焊条
马氏体不锈钢包括含铬5~9%的中铬钢和含铬12%的高铬钢。此类钢淬硬倾向大,焊后易产生高硬度的马氏体和贝氏体使脆性增加,残余应力也较大,容易产生冷裂缝。故一般焊前必须进行预热及层间保温,焊后尚未冷却前进行高温回火。
2、铬13不锈钢的焊接
此类铬钢焊接后硬化性较大,容易产生裂纹,若采用同类的铬不锈钢焊条(CHK202、CHK207)焊接,则必须进行300℃以上的预热和焊后700℃左右的回火缓冷处理。若焊件不能进行焊后处理,则应用铬不锈钢焊条(CHS107、CHS207)等焊接。
3、铬17不锈钢的焊接
此类铬钢通常为改善耐蚀性及可焊性而加适量的稳定化元素钛、铌、钼,可焊性较铬13钢为好,可采用同类型的铬不锈纲焊条(CHK302、CHK307)焊接。焊前,焊件应进行200℃左右预热,焊后进行800℃左右的回火处理。也可采用铬镍不锈钢焊条(如CHS107、CHS207),焊后不进行热处理。
不锈钢焊条使用注意事项
1、铬不锈钢具有一定的耐蚀(氧化性酸、有机酸、气蚀)、耐热和耐磨性能。通常用于电站、化工、石油等设备材料。铬不锈钢焊接性较差,应注意焊接工艺、热处理条件及选用合适电焊条。
2、铬13不锈钢焊后硬化性较大,容易产生裂纹。若采用同类型的铬不锈钢焊条(G202、G207)焊接,必须进行300℃以上的预热和焊后700℃左右的缓冷处理。若焊件不能进行焊后热处理,则应选用铬镍不锈钢焊条(A107、A207)。
3、铬17不锈钢,为改善耐蚀性能及焊接性而适当增加适量稳定性元素Ti、Nb、Mo等,焊接性较铬13不锈钢好一些。采用同类型的铬不锈钢焊条(G302、G307)时,应进行200℃以上的预热和焊后800℃左右的回火处理。若焊件不能进行热处理,则应选用铬镍不锈钢焊条(A107、A207)。
4、铬镍不锈钢焊条具有良好耐腐蚀性和抗氧化性,广泛应用于化工、化肥、石油、医疗机械制造。
5、铬镍不锈钢焊接时,受到重复加热析出碳化物,降低耐腐蚀性和力学性能。
6、铬镍不锈钢药皮有钛钙型和低氢型。钛钙型可用于交直流,但交流焊时熔深较浅,同时容易发红,故尽可能采用直流电源。直径4.0及以下可用于全位置焊件,5.0及以上用于平焊及平角焊。
7、焊条使用时应保持干燥,钛钙型应经150℃干燥1小时,低氢型应经200~250℃干燥1小时(不能多次重复烘干,否则药皮容易开裂剥落),防止焊条药皮粘油及其它脏物,以免致使焊缝增加含碳量和影响焊件质量。
8、为防止由于加热而产生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。
9、异种钢的焊接应慎重选用焊条,防止焊条选用不当出现热裂纹或高温热处理后引起σ相析出,使金属脆化。参照不锈钢与异种钢的焊条选择标准进行选用,并采取适当焊接工艺。

天津津门焊接材料有限公司,是国内较早开发和生产焊接材料的***厂商。公司主营业务为开发、生产和销售焊丝及焊条( 特种焊接材料,堆焊***焊接材料,不锈钢焊接材料,镍基合金焊接材料,耐热钢焊接材料,氩弧焊丝,埋弧焊丝,气保焊丝,药芯焊丝,银焊丝,铜焊丝,低合金钢焊丝系列,各种钴基焊条,镍基焊条,铸铁焊条,特殊焊条,防水焊条,不锈钢焊条,碳化物气焊条,堆焊高温***焊条,耐热钢焊条等系列焊材),现已形成年产万吨焊条、焊丝的规模。 我公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。公司具备***生产、试验和检测手段,技术力量雄厚。公司也可根据客户要求进行生产。产品***应用于铁路机车、造船、石油管道、桥梁、工程机械、集装箱、压力容器、汽车、水泥厂、发电厂、砖瓦厂、模具等多行业。 公司坚持“***,信誉至上”的方针,不断提高产品质量,以***的产品、***的服务来答谢新老朋友,根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、***可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等***服务。愿与国内外各界朋友携手共创美好明天。欢迎惠顾!
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 500.00万 |
| 公司注册地址 | 天津市武清区杨村街道胜利路10号3172室 | 统一社会信用代码 | 91120222MACD4KHJ03 |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马风涛 |
| 公司成立日期 | 2023-03-21 | 营业期限 | 长期 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
