

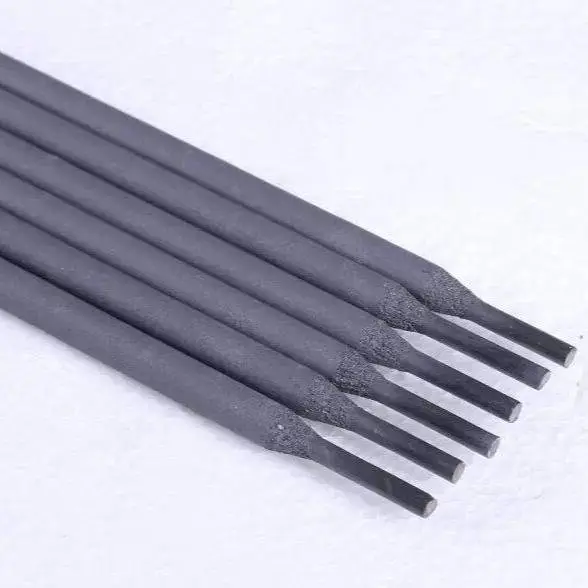
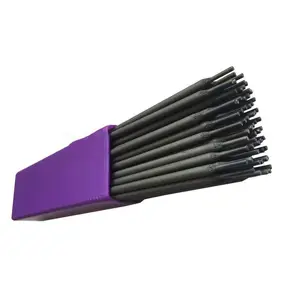

| 品牌:大西洋 | 型号:CHR337 | 牌号:CHR337 |
| 产地:四川 | 类型:堆焊焊条 | 材质:合金 |
| 焊芯直径:2.0mm | 药皮性质:酸性焊条 | 直径:3.2mm |
| 长度:160mm | 焊接电流:120A | 电流幅度:180A |
| 熔点:600 | 工作温度:300℃ | 适用范围:广泛 |
| 硬度HRC:45 |
符合:GB EDRCrW-15
说明:CHR337是低氢钠型药皮的堆焊焊条,采用直流反接。
用途:用于铸钢或锻钢上堆焊锻模,也可用于锻模的修复。
熔敷金属化学成份: (﹪)
C
Cr
W
S
P
其它元素总量
0.25-0.55
2.00-3.50
7.00-10.00
≤0.035
≤0.04
≤1.00
熔敷金属硬度:HRC≥48 热处理规范:(供参考)
热处理方法
温度(℃)
热处理后硬度(HRC)
退 淬 回火
860-890 1050-1100 300 400 500
~28 ~55 ~49 ~47 ~45
参考电流:(DC+)
焊条直径(mm)
3.2
4.0
5.0
焊接电流(A)
90-110
150-180
180-210
注意事项:
1.焊前焊条须经250℃左右烘焙1小时。
2.焊前需将工件预热至300-400℃,焊后缓冷。
说明:CHR337是低氢钠型药皮的堆焊焊条,采用直流反接。
用途:用于铸钢或锻钢上堆焊锻模,也可用于锻模的修复。
C
Cr
W
S
P
其它元素总量
0.25-0.55
2.00-3.50
7.00-10.00
≤0.035
≤0.04
≤1.00
热处理方法
温度(℃)
热处理后硬度(HRC)
退 淬 回火
860-890 1050-1100 300 400 500
~28 ~55 ~49 ~47 ~45
焊条直径(mm)
3.2
4.0
5.0
焊接电流(A)
90-110
150-180
180-210
1.焊前焊条须经250℃左右烘焙1小时。
2.焊前需将工件预热至300-400℃,焊后缓冷。
D317模具栈焊焊条 D317模具焊条
D317模具栈焊焊条符合 GB EDRCrMoWV-A3-15
说明: D317是低氢钠型药皮的CrWVMo冲模栈焊焊条,采用直流反接。
用途: 适用于冷冲模栈焊,也可进行一般切削具的栈焊。
熔敷金属化学成分()
化学成分
C
S
P
Mo
Cr
V
W
其它元素总量
***值
0.701.00
0.035
0.040
3.005.00
3.004.00
1.503.00
4.506.00
1.50
栈焊层硬度: (焊后空冷)HRC50参考电流 (DC+)
焊条直径(mm)
φ3.2
φ4.0
φ5.0
焊接电流(A)
90120
160190
190230
注意事项:
1.焊前焊条须经300-350烘焙1h。
2.焊前需将工件预热至300以上,以免开裂。D322模具栈焊焊条符合 GB EDRCrMoWV-A1-03
说明: D322是钛钙型药皮CrWMoV冷冲模栈焊焊条,可交直流两用,栈焊时电弧稳定,脱渣容易。
用途: 用于栈焊各种冷冲模及切削具,还可以用来修复要求耐磨损性能较高的机械零件。
熔敷金属化学成分()
化学成分
C
S
P
Mo
Cr
V
W
***值
0.50
0.035
0.040
2.50
5.00
1.00
7.010.0
栈焊层硬度: (焊后空冷)HRC55参考电流 (AC、DC)
焊条直径(mm)
φ3.2
φ4.0
φ5.0
焊接电流(A)
8014。0
160190
190230
注意事项:
1.焊前焊条须经250左右烘焙1h。
2.焊前需将工件预热至300以上,以免开裂


| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥35.00
-
¥25.00
-
¥75.00
-
¥43.00
-
¥36.00
-
¥29.00
-
¥39.00
-
¥25.00
-
¥30.00
-
¥23.00
-
¥36.00
-
¥29.00
