

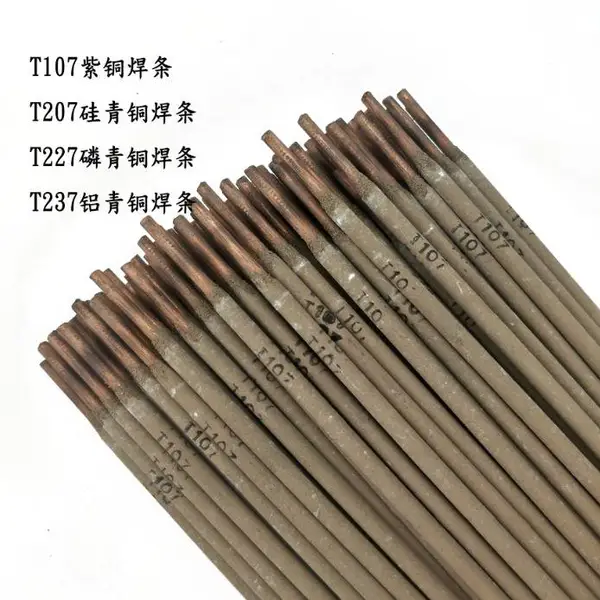
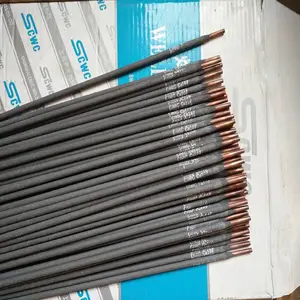

| 品牌:孚尔特 | 型号:Cu207 | 焊芯直径:2.5*3.2*4.0*5.0mm |
| 牌号:Cu207 | 产地:山东 | 类型:铜焊条 |
| 材质:硅青铜 | 药皮性质:碱性焊条 | 直径:2.5*3.2*4.0*5.0mm |
| 长度:350-400mm | 焊接电流:80-120A | 电流幅度:80-120A |
| 熔点:60 | 工作温度:30℃ | 适用范围:广泛 |
| 硬度HRC:40 |
T207硅青铜焊条?Cu207铜焊条??ECuSi-B铜合金焊条?ECuSi铜焊条
?
符合:GB :ECuSi-B
相当:AWS:ECuSi
说明:Cu207是硅青铜焊芯,药皮为低氢型铜合金焊条。力学性能较好,对 以外的无机酸,大部分有机酸及海水均有良好的耐蚀性。采用直流电源,焊条接正极,电弧稳定,成形美观。
?
用途:适用于铜、硅青铜及黄铜的焊接,化工机械管道等内衬的栈焊。
?
熔敷金属化学成分
| 元素 | Cu? | Si? | Mn | P? | Pb | Fe+Al+Ni+Zn | |
| ***值 | ﹥92.0 | 2.5-4.0 | 1.5 | 0.30 | 0.02 | 0.50 |
熔敷金属机械性能(参考值)
| 实验项目 | 抗拉强度MPa | 延伸率 |
| ***值 | 270 | 20 |
| 一般结果 | 285-300 | 20 |
参考电流:DC+
| 焊条直径(mm) | 3.2 | 4.0 | 5.0 |
| 焊接电流(A) | 90-130 | 110-160 | 150-200 |
| 注意事项: |
1.焊前焊条必须在200左右烘焙1小时。焊件表面的水分、油污、氧化物等杂质必须清除干净方可施焊。
2.在一般情况下,预热温度应掌握在400-500之间。施焊时应采用短弧,宜作往复直线运动,这样可以改善焊缝的成形。
3.对于较长的焊缝应采用逐步退焊法,焊接速度应尽可能地快。多层焊时必须***清除层间的熔渣。焊后用平头锤锤击焊缝。消除应力,改善焊缝质量。
紫铜焊条 硅青铜焊条 磷青铜焊条 铝锰青铜焊条 铜镍焊条?
T107紫铜焊条
?药皮类型 | 符合标准? | 焊接位置? | 电流种类? |
低氢钠型 | AWS ECu | F | ?DC+ |
熔敷金属化学成分(%) ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
Cu | Mn? | Fe? | Si? | S? | P? | Ni? | Pb? | Other |
95.0 | 3.0 | - | 0.50 | - | 0.30 | - | 0.02 | Fe+Al+Ni+Zn0.50 |
熔敷金属力学性能: ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
?T.S(MPa) | ?E1()L=5d |
?170 | ?20 |
主要用途:
适用于焊接铜结构件和耐海水腐蚀的碳钢零件栈焊。 ? ? ?
T207硅青铜焊条
?药皮类型 | 符合标准? | 焊接位置? | 电流种类? |
低氢钠型 | GB ECuSi-B | F | ?DC+ |
熔敷金属化学成分(%) ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
Cu | Mn? | Fe? | Si? | S? | P? | Ni? | Pb? | Other |
92.0 | 3.0 | - | 2.50-4.00 | - | 0.30 | - | 0.02 | Al+Ni+Zn0.50 |
熔敷金属力学性能 ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?T.S(MPa) | ?E1()L=5d |
?270 | ?12 |
主要用途:
适用于铜、硅青铜及黄铜的焊接,以及化工机械管道内衬的栈焊。
T227磷青铜焊条
?药皮类型 | 符合标准? | 焊接位置? | 电流种类? |
低氢钠型 | GB ECuSn-B | F | ?DC+ |
熔敷金属化学成分(%)? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
Cu | Mn? | Fe? | Si? | S? | P? | Ni? | Pb? | Other |
Rem | Sn7.09.0 | - | - | - | 0.30 | - | 0.02 | Si+Mn+Fe+A1+Ni+Zn0.50 |
熔敷金属力学性能? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
?T.S(MPa) | ?E1()L=5d |
?270 | ?12 |
主要用途:
除适用于焊接紫铜、黄铜、磷青铜等同种及异种金属外,还可广泛用于栈焊磷青铜轴衬、船舶推进器叶片等,也可用于铸铁的焊补及栈焊。
T237铝锰青铜焊条
?药皮类型 | 符合标准? | 焊接位置? | 电流种类? |
低氢钠型 | AWC ECuA1-A2 | F | ?DC+ |
熔敷金属化学成分(%)? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
Cu | Mn? | Fe? | Si? | S? | P? | Ni? | Pb? | Other |
Rem | 2.0 | 1.50 | 1.00 | A16.50-10.00 | - | 0.50 | 0.02 | Zn+Pb0.50 |
熔敷金属力学性能? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
?T.S(MPa) | ?E1()L=5d |
?390 | ?15 |
主要用途:
适用于铝青铜、铜合金和钢的焊接和铸铁的焊补。
T302铜镍焊条
?药皮类型 | 符合标准? | 焊接位置? | 电流种类? |
钛钙型 | AWS ECuNi | F | ?ACorDC+ |
熔敷金属化学成分(%)? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
?Cu | Mn? | Fe? | Si? | S? | P? | Ni? | Pb? | Ti? | Other |
?Rem | 2.50? | ?2.50 | 0.50? | ?0.015 | 0.020? | ?29.0-33.0 | ?0.02 | 0.50? | 0.50? |
熔敷金属力学性能? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ??
?T.S(MPa) | ?E1()L=5d |
?350 | ?20 |
主要用途:
适用于焊接70-30铜镍合金,亦可用于碳钢零件栈焊。


| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥48.00
-
¥43.00
-
¥62.00
-
¥25.00
-
¥20.00
-
¥20.00
-
¥20.00
-
¥18.00
-
¥44.00
-
¥25.00
-
¥16.00
-
¥44.00
