

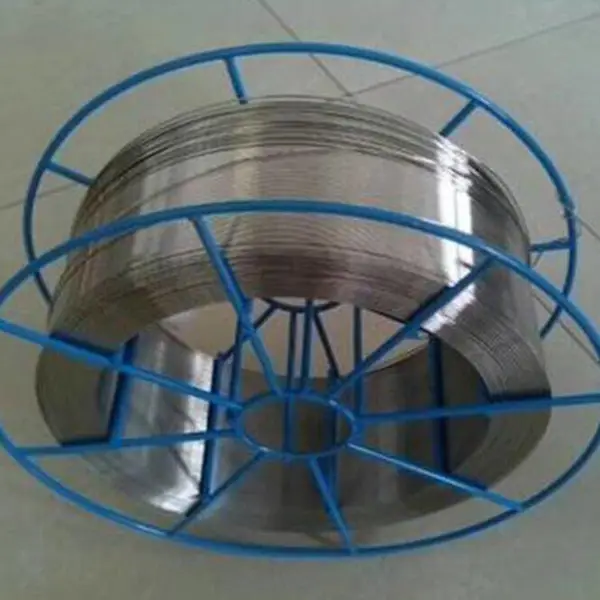

| 品牌:山特维克 | 型号:焊丝 | 焊芯直径:2.5-3.2-4.0mmmm |
| 牌号:67889 | 产地:河北 | 类型:焊条 |
| 材质:碳化钨 | 药皮性质:碱性焊条 | 直径:1.0-3.2mm |
| 长度:350-500mm | 焊接电流:80-150A | 电流幅度:20A |
| 工作温度:常温℃ | 适用范围:用于堆焊耐岩石强烈磨损之机械零件 | 硬度HRC:75° |

我公司焊丝采用国内各大型钢厂生产的线材为主要原材料,具有较强的铜层结合力和抗锈蚀能力,焊接过程中焊丝送丝稳定,焊缝成形美观,焊接烟雾及飞溅较小,焊缝具有较高的抗拉伸性能及低温冲击性能,适用于全位置焊接和较大的电流范围。
铸造焊丝
有些合金,如钴铬钨合金,不能锻、轧和拔丝,而用铸造方法制成。它主要用于工件表面的手工堆焊,以满足如抗氧化、耐磨损和高温下耐腐蚀等特殊性能要求。采用连续浇注和液态挤压可制造出长达数米的钴铬钨焊丝,用于自动填丝钨极气体保护电弧焊,以提高焊接效率和堆焊层质量,同时还能改善劳动条件。铸铁补焊有时也采用铸造焊丝。
我公司焊丝采用国内各大型钢厂生产的线材为主要原材料,具有较强的铜层结合力和抗锈蚀能力,焊接过程中焊丝送丝稳定,焊缝成形美观,焊接烟雾及飞溅较小,焊缝具有较高的抗拉伸性能及低温冲击性能,适用于全位置焊接和较大的电流范围。
药芯类焊丝 用薄钢带卷成圆形或异形钢管,内填一定成分的药粉,经拉制成的有缝药芯焊丝,或用钢管填满药粉拉制成的无缝药芯焊丝(见图)。用这种焊丝焊接熔敷效***,对钢材适应性好,试制周期短,因而它的使用量和使用范围不断扩大。这种焊丝主要用于二氧化碳气体保护焊、埋弧焊和电渣焊。药芯焊丝中的药粉成分一般与焊条药皮相似。含有造渣、造气和稳弧成分的药芯焊丝焊接时不需要保护气体,称自保护药芯焊丝,适用于大型焊接结构工程的施工。
药芯焊丝的优缺点:
⑴优点:
1)对各种钢材的焊接,适应性强 调整焊剂的成分和比例极为方便和容易,可以提供所要求的焊缝化学成分。
2)工艺性能好,焊缝成形美观 采用气渣联合保护,获得良好成形。加入稳弧剂使电弧稳定,熔滴过渡均匀。
3)熔敷速度快,生产效*** 在相同焊接电流下药芯焊丝的电流密度大,熔化速度快,其熔敷率约为85%-90%,生产率比焊条电弧焊高约3-5倍。
4)可用较大焊接电流进行全位置焊接。
⑵缺点
1)焊丝制造过程复杂
2)焊接时,送丝较实心焊丝困难
3)焊丝外表容易锈蚀,粉剂易吸潮,因此对药芯焊丝保存一管理的要求更为严格。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥21.00
-
¥35.00
-
¥20.00
-
¥28.00
-
¥80.00
-
¥36.09
-
¥20.00
-
¥18.00
-
¥20.00
-
¥60.00
-
¥28.00
-
¥63.00
