

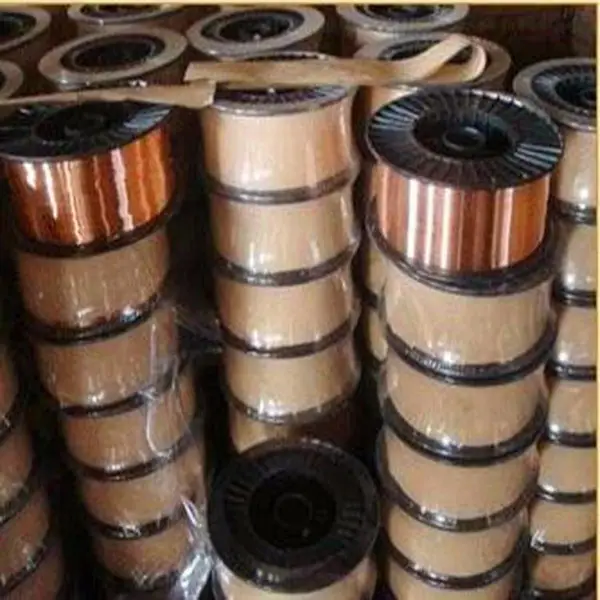
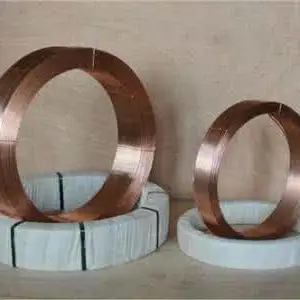
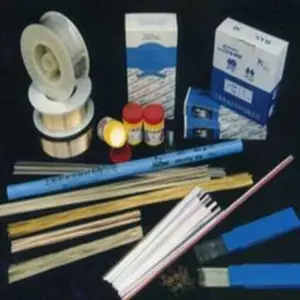

| 品牌:上海 | 型号:S214 | 焊丝直径:规格齐全mm |
| 类型:多款供选 | 材质:铜 | 牌号:S214 |
| 产地:上海 | 助焊剂含量:详询% | 加工定制:否 |
| 熔点:480(℃)℃ | 长度:1000 | 重量:500000g |
| 用途:机械设备焊接 | 工作温度:300(℃) ℃ | 焊接电流:80-120A |
| 是否含助焊剂:否 | 适用范围:广泛 |
1、S201(紫铜) AWS A5.7:ERCu DIN 1733:SG-CuSn;
2、S211(硅青铜) AWS A5.7:ERCuSi-A DIN 1733: SG-CuSi3;
3、S212 (锡青铜) AWS A5.7:ERCuSi-A DIN 1733: SG-CuSn6;
4、S213 (锡青铜) AWS A5.7:ERCuSi-C DIN 1733: SG-CuSn6;
5、锡青铜 DIN 1733: SG-CuSn12;
6、231铁白铜 SG-CuNi10Fe SG-CuNi30Fe; B10 B30
7、S214(铝青铜) AWS A5.7:ERCuAl-A1 DIN 1733: SG-CuAl8;
8、S215(铁铝青铜) AWS A5.7:ERCuAl-A2 DIN 1733: SG- CuAl10Fe;
9、高铁铝青铜 AWS A5.7:ERCuAl-A3 ;
10、HSCuAlNi (镍铝青铜) DIN 1733: SG-CuAl8Ni2;
11、高镍铝青铜 AWS A5.7:ERCuNiAl DIN 1733: SG- CuAl8Ni6;
12、T247(高锰铝青铜) AWS A5.7:ERCuMnNiAl DIN 1733: SG-CuMn13Al7;
13、锌白铜 AWS A5.7:RBCuZn-D DIN 1733: L-CuNi10Zn42;
14、QAl9-2 QAl9-4
紫铜焊丝S 201 ERCu
Cu Rem. 机械性能好,抗裂性好。紫铜气焊及氩弧焊用
硅青铜S 211 Si3 Mn1 ERCuSi-Al
Cu Rem. 机械性能好,铜合金氩弧焊及钢的MIG钎焊用
锡青铜S 212 ERCuSn-A
Sn5 Cu Rem. 耐磨性好。铜合金氩弧焊及钢的堆焊用
锡青铜S 213 ERCuSn-C
Sn8 Cu Rem. 耐磨性好。铜合金氩弧焊及钢的堆焊用
铝青铜A1 S 214 ERCuAl-A1
Al7.5 Cu Rem. 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用
铝青铜A2 S 215 ERCuAl-A2
Al9 Cu Rem. 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用
铝青铜(A3) ERCuA1-A3
A1 10.5 Cu Rem. 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用。
锡黄铜S 221 Cu60 Sn1 Si0.3
Zn Rem. 熔点约890℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁
铁黄铜S 222 Cu58Sn0.9Si0.1 RBCuZn-C
Fe0.8 Zn Rem. 熔点约880℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁
镍铝青铜-1
Al8Ni2 Cu Rem 熔点约1038℃-1054℃。耐磨耐蚀,铜合金氩弧焊及钢的钎焊。
镍铝青铜-2 ERCuNiAl
Al8Ni6 Cu Rem 熔点约1038℃-1054℃。耐磨耐蚀,铜合金氩弧焊及钢的钎焊。
镍白铜 B10 B30
锌白铜S 225 相当AWS RBCuZn-D
熔点约935℃。高强度,钎焊钢、镍及硬质合金用
S 223 相当AWS RBCuZn-A
熔点约900℃。铜、钢、铸铁钎焊用
S 224
熔点约905℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁
S 226
熔点约900℃。黄铜气焊用,也可钎焊铜、钢、铸铁
S 227 相当AWS RBCuZn-B
熔点880℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁
螺旋桨焊接材料
型号多种类型焊条焊丝适用范围螺旋桨焊接高镍铝青铜(C63280)执行标准:AWSA5.7:ERCuNiAlDIN1733:SG-CuAl8Ni6应用描述:特别适用于铜镍铝合金材料的铸件和锻造件的焊接。应用:船用螺旋桨、涡轮机部分、承载、筏门、筛子、泵、管道系统。有特别强的抗海水侵蚀性能。抗磨损性强,特别是抗海水和泥沙侵蚀、抗空穴作用的性能强。化学成分区域标准(%):铜:余量铝:8.5-9.5硅:≤0.2锰:1.0-2.0铅:≤0.02镍:4.0-6.0锌:0.1铁:3.0-4.0其他:≤0.4
高锰铝青铜(C63380)执行标准:AWSA5.7:ERCuMnNiAlDIN1733:SG-CuMn13Al7应用描述:特加适用于耐腐蚀性要求高的铸铁、非合金或低合金钢上的加层焊。特别耐海水腐蚀的无锌的铜铝锰合金,具高抗张强度和高硬度。化学成分区域标准(%)铜:余量铝:6.5-8.5硅:≤0.1锌:≤0.15锰:11.0-14.0铅:≤0.02镍:1.5-3.0铁:1.5-3.0其他:≤0.4
镍铝青铜执行标准:GB/T9460GB:HSCuAlNiDIN1733:SG-CuAl8Ni2应用描述:特别适用于铜镍铝合金材料的铸件和锻造件的焊接。应用:船用螺旋桨、涡轮机部分、承载、筏门、筛子、泵、管道系统、仪器工程和货柜。在钢和铜铝多成份合金上的加层焊。有特别强的抗海水侵蚀性能。抗磨损性强,建议在钢的多层焊接时使用脉冲电弧焊。化学成分区域标准铜:余量铝:7.5-9.5硅:≤0.2锌:≤0.2锰:1.0-2.5铅:≤0.02镍:1.8-3.0铁:1.5-2.5其他:≤0.4
铝青铜(C61800)执行标准:AWSA5.7:ERCuAl-A2DIN1733:SG-CuAl10Fe应用描述:非常适合于铜铝材料和在纯铁粒钢和铸铁上加层焊接。抗磨损性增强,适用于铝铜合金、镀铝钢,机械制造、化学工业和造船业中的灰口铸铁所进行的连接焊和加层焊。抗腐蚀的铝铜或特殊黄管道焊接。船用螺旋桨、滑轨、滑面和承载的加层焊。建议在钢的多层焊接时使用脉冲电弧焊。化学成分区域标准(%)铜:余量铝:9-11硅:≤0.10锰:≤1.0铅:0.02镍:≤1.0锌:0.02铁:0.5-1.5其他:≤0.4 <<>
《铜和铜合金焊丝使用说明》
执行GB9046-88标准
铜及铜合金焊丝常用于焊接铜及铜合金,其中黄铜焊丝也广泛应用于钎焊碳钢铸铁及硬质合金刀具等。
铜及铜合金的焊接,可以采用各种焊接方法,几种常用方法比较如下:
铜及铜合金各种焊接方法比较
焊接方法 优点 缺点
氩弧焊 1、焊接质量好,操作容易
2、薄板厚板都适用,变形小
3、焊接速度高(熔化极) 1、设备费用大
2、含锌高的黄铜较难焊接
氧-乙炔气焊 1、设备简单
2、薄板***适用
3、是焊接黄铜较合适的方法之一 1、焊接接头性能比母材差
2、变形量,易产生裂纹
3、铝青铜焊接困难
碳弧焊 1、设备简单
2、厚板***适用
3、变形量小 1、焊接接头性能差
电焊条手工电弧焊 1、设备简单
2、变形量小
3、焊接速度高 1、焊接工艺简单,质量差
2、脱渣困难


| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
面议
-
¥5.00
-
¥200.00
-
面议
-
¥8.00
-
面议
-
¥18.00
-
¥5.00
-
面议
-
面议
-
¥8.00
-
面议
