

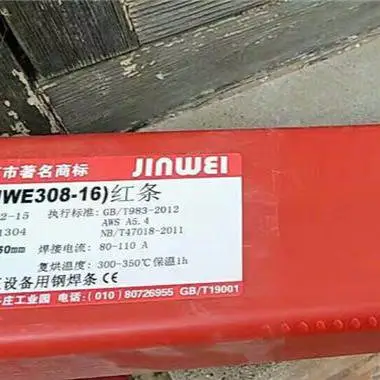
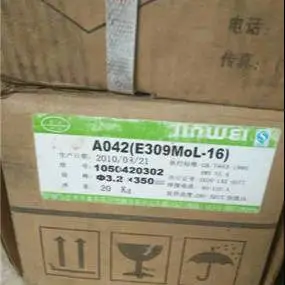

| 品牌:北京金威 | 型号:E308MoL | 焊芯直径:3.2/4.0/5.0mmmm |
| 牌号:E308MoL | 产地:北京 | 类型:不锈钢焊条 |
| 材质:不锈钢 | 药皮性质:碱性焊条 | 直径:3.2-4.0-5.0mmmm |
| 长度:350-400(mmmm | 焊接电流:80-120(A)A | 电流幅度:80-120(A)A |
| 熔点:详询 | 工作温度:详询℃ | 适用范围:机械设备 |
| 硬度HRC:详询 |
北京金威不锈钢焊条E308MoL不锈钢焊条
E308H-16北京金威E308H-16不锈钢焊条2.5/3.2/4.0/5.0mm
品牌 北京金威
型号 E308H-16
牌号 E308H-16
产地 北京
类型 不锈钢焊条
材质 不锈钢
焊芯直径 2.5 3.2 4.0 5.0(mm)
药皮性质 碱性焊条
直径 2.5 3.2 4.0 5.0(mm)
长度 320-400(mm)
焊接电流 80-120(A)
电流幅度 80-120(A)

工作温度 常温
备注:一口价为1公斤的价格!20公斤/箱!
E308H-16
符合:GB/T983 E308H-16
AWS E308H-16
NB/T 47018
说明:E308H-16是钛钙型绿药皮的不锈钢焊条,其焊缝金属具有良好的力学性能,在高温下具有较高的抗拉强度和蠕变强度。焊条耐发红,成形美观,交直流两用,操作性佳,全位置焊接性好。
用途:用于焊接工作温度低于300的耐腐蚀的0Cr19Ni9型不锈钢结构。
奥氏体不锈钢焊条工艺参考
?
一 奥氏体不锈钢物理特性
1)电阻*** 解释相同电流的前提下,单位时间内产生的热量多。
2)线膨胀系数大 解释热输入量相同条件下,变形大且会产生较大应力。
3) 导热性差 解释散热慢。
二 奥氏体不锈钢焊接过程中常见缺陷
1)气孔:多发生由于焊材受潮或烘干温度不够所产生的 孔。
2)热裂纹:多发生由于S、P偏析或铁素体较低时,而造成的热裂纹和弧坑裂纹(注意收弧填满弧坑即可)。
3)晶间腐蚀:热影响区在敏化温度区间停留时间过长,晶界析出铬的碳化物,形成贫铬晶粒边界所致。
三 焊接工艺要点
1 保存条件:
1)必须存放在较干燥的仓库内,建议室内温度在10以上,相对湿度60,一般可保存3年以上。
2)储存时,尽量离地面高300mm、离墙壁300mm以上。
3)搬运时不可随意投掷,否则容易造成药皮脱落。
2 焊接前准备工作:
1)焊条需按焊条使用说明书要求进行烘干,且烘干时堆放层数尽量不要超过3层;力求随烘随用或放入通电保温桶内不超过2天保存,避免不必要的二次烘干,以防焊条药皮脱落。
2)焊件表面的油污、水锈等须***清理干净。
3 焊接工艺控制
1)电流选择:参考I=(2540)×D(D为焊条直径)。
2)尽量采用短弧施焊。
3)焊条摆动不可过宽一般在焊条直径3倍范围内。
4)焊接速度不可过慢,以防过热和夹渣:但遇到易裂的情况下可选择小电流慢速焊。
5)立焊时由于不锈钢的特性,铁水容易下淌, 选择是采用断弧焊法。
6)注意层(道)间温度的控制, 控制在100以下(将手放在焊缝上方5mm不发烫即可)。特殊情况下可以浇水以达到快速冷却。
7)多层(道)焊时须将焊渣清理干净。
8)收弧时须填满弧坑。
4 其他说明:
1)采用AC电源时,飞溅比较大、熔深较浅,因此建议采用直流反接施焊。
2)采用直流焊接时,地线 接在工位中间并固定好,防止产生偏弧或断弧。
?

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
面议
-
面议
-
¥5.00
-
¥5.00
-
面议
-
面议
-
¥5.00
-
面议
-
面议
-
¥5.00
-
面议
-
¥5.00
