

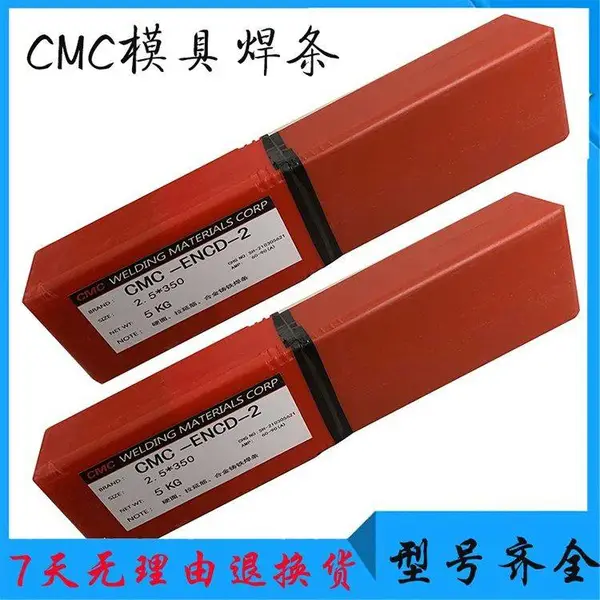
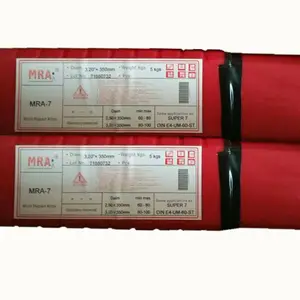
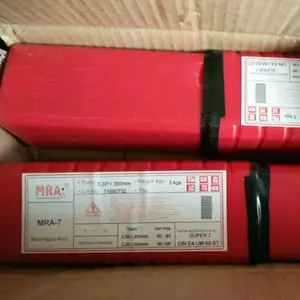
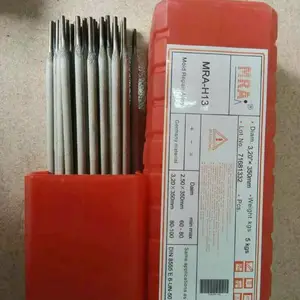

| 品牌:瑞冠 | 型号:MRA-E-SKD61 | 产地:山西 |
| 类型:模具焊条 | 材质:合金 | 焊芯直径:2.5*3.2*4.0*5.0mmmm |
| 药皮性质:酸性焊条 | 直径:3.2mmmm | 长度:350-400mmmm |
| 焊接电流:80-220AA | 电流幅度:180AA | 熔点:600°c |
| 工作温度:300°c℃ | 适用范围:广泛 | 硬度HRC:50°c |
| 可售卖地:全国 |

MRA-100铸铁模具焊条
用 途 | 俗称AK-100, 高硬度钢之接合,锌铝压铸模龟裂、焊合重建、生铁/铸铁焊补。可直接栈焊各种铸铁/生铁材料模具,也可做为模具龟裂之焊合,使用铸铁焊接时,尽量将电流放低,用短距离的电弧焊接,钢材进行部份之预热,焊接结果后之加热以及慢慢冷却,扩大原材表面焊接部位之面积,亦而较不易产生气孔及裂痕。 | ||||
成 份 | C Mn Si Ni Fe及特殊元素。 | ||||
注意事项 | (1) 铸铁性脆,每次施焊长度不得超过8CM,否则持久高热接头边缘会发生龟裂,且采用间断步骤,不可使接头呈现高热之深红色,并视母材之种类、形状等施以100200热处理。 | ||||
(2) 一间断即锤击焊面,以降低收缩应力。 | |||||
(3) 二层以上者,每层应做对称之间断焊法,以使母材受热均匀,热应力和冷却面平衡。 | |||||
机械性质 | 抗拉强度N / mm( Kgf/mm) | HV | |||
800 (81.5) | 150-170 | ||||
电流范围 | 直径及长度m/m | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
电流范围(Amp) | 60 ?80 | 70 ?120 | 100 ?150 | 130 170 | |
MRA-241(GM241)
用 途 | 特别适合用于钼铬铸铁模具的R角修复与拉延部位制作。熔金细密、易抛光可防止钣件的刮伤;硬度高,适用于高要求的拉延筋制造。球墨铸铁、灰口铸铁与火焰淬火铸钢也可直接栈焊。 | ||||
成 份 | Ni Cr C Mn Mo Si 及特殊元素。 | ||||
注意事项 | (1) 于潮湿场地施工前,焊条先以300-350°C烘干60-90分钟。 | ||||
(2) 工件表面应避免水气或污染。 | |||||
(3) 原则上不必预热和后热,但视母材之种类、形状、应力发生等,施以100-300之预热。每段焊道不可过长,焊后可施以敲击释放应力 | |||||
机械性质 | HRC | HS | HV | ||
44-49 | 59-62 | 370-390 | |||
电流范围 | 直径及长度m/m | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
电流范围(Amp) | 60 ?80 | 90 ?130 | 100 ?150 | 130 170 | |
MRA-2M铸铁直接栈焊硬化用
用 途 | 相当于TM-2000可直接在铸铁上施焊,对于冲压模的金属磨耗非常有效。焊接金属 层为奥氏体组织;从 层开始为马氏体组织耐磨耗性好。火焰淬火铸铁也可直接栈焊。 | ||||
成 份 | C Mn Si Ni Fe及特殊元素。 | ||||
注意事项 | (1) 焊条使用前先再干150-200烘干30-60分钟。 | ||||
(2) 二层以上者,每层应做对称之间断焊法,以使母材受热均匀,热应力和冷却面平衡。 | |||||
(3) 尽可能使用较低之焊接电流且压低电弧长度,以使母材稀释减少,防止龟裂。 | |||||
机械性质 | HRC | HS | HV | ||
44-46 | 59-62 | 370-390 | |||
电流范围 | 直径及长度m/m | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
电流范围(Amp) | 60 ?80 | 70 ?120 | 100 ?150 | 130 170 | |
MRA-299软钢- 防裂打底软钢焊接材料
用 途 | 29.9号钢(Super 299)高硬度钢之接合,硬面制作之 打底,龟裂之焊合,钢用低温电焊条,含镍铬成份极高,具高抗裂性能,拉力强,耐冲击、耐磨损及耐高温,可焊接弹簧钢、中碳钢、不锈钢等,填补损蚀轴承、重建齿轮及修补各种铸钢工件,亦可做为不同材质钢、问题钢的焊接。 | |||||
成 份 | C Mn Si Cr Ni 及特殊元素 | |||||
注意事项 | 母材表面及焊缝之灰尘、油污及杂物等须确实除净。 | |||||
焊条织动时,其织动的宽度应在焊条直径的2.5倍以内。 | ||||||
使用前焊条须于200250再干燥一小时。 | ||||||
尽可能使用较低之焊接电流且压低电弧长度,以使母材稀释减少,防止龟裂。 | ||||||
机械性质 | 抗拉强度N / mm( Kgf/mm) | 延伸率 | ||||
800 (81.5) | 29 | |||||
电流范围 | 直径及长度m/m | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 | |
电流范围 | 平焊 | 50 ?85 | 80 ?120 | 100 ?150 | 140 180 | |
立、仰焊 | 45 80 | 70 110 | 90 ?135 | 130 170 | ||
MRA-7号钢 硬面制作栈焊用
用 途 | 7号钢,俗称(Super 7)含高铬成份,耐冲击、耐磨,适用于磨槌、研土机、铲齿、桩槌咀、汽车大型模具等硬面制作电焊条。 | ||||
成 份C Mn Si Cr 及特殊元素 | |||||
注意事项 | (1) 焊条使用前先再干燥3003501小时。 | ||||
(2) 预先加热,层间温度在300以上。 | |||||
(3) 栈焊至第三层时,发生裂痕之敏感性极高,应提高警觉 | |||||
技术参数 | 条 件 | Vicker’s硬度(Hv) | Rockwell’s硬度(HRC) | Shore’s硬度(Hs) | |
层间温度100以下 | 720 | 59 | 83 | ||
连续栈焊 | 680 | 57 | 80 | ||
电流范围 | 直径及长度m/m | 3.2×350 | 4.0×400 | 5.0×400 | 6.0×400 |
电流范围(Amp) | 80 ?120 | 120 ?170 | 160 ?210 | 200 ?280 | |
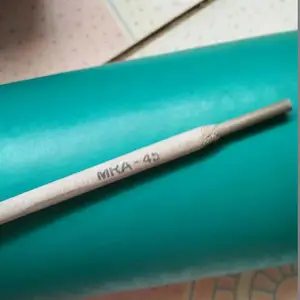
MRA-45号钢 模具栈焊用焊条
用 途 | 45号钢,俗称(Super45)用于热啤模、刀口及一切虚承受磨擦、撞击的工作物,焊金可加工。 | ||||||
成 份 | C Mn Si Cr?及特殊元素。 | ||||||
注意 | (1) 焊条使用前先再干150200烘干3060分钟。 | ||||||
事项 | (2) 通常施以200以上预热,焊接后空冷,可能的 话 实施应力消除。 | ||||||
技术 参数 | 条 件 | Vicker’s硬度(Hv) | Rockwell’s硬度(HRC) | Shore’s硬度(Hs) | |||
层间温度100以下 | 720 | 59 | 83 | ||||
连续栈焊 | 680 | 57 | 80 | ||||
加工硬化后 | 630 | 56 | 75 | ||||
高 温(温度 ) | 200 | 300 | 400 | 500 | |||
硬 度(Vicker´s硬度) | 470HV | 410HV | 300HV | 170HV | |||
电流范围 | 直径及长度m/m | 3.2×350 | 4.0×400 | 5.0×400 | 6.0×400 | ||
电流范围(Amp) | 70 ?120 | 110 ?170 | 160 ?220 | 200 ?280 | |||
LKE-7号钢 硬面制作栈焊用
用 途:7号钢,俗称(Super 7)含高铬成份,耐冲击、耐磨,适用于磨槌、研土机、铲齿、桩槌咀、汽车大型模具等硬面制作电焊条。
成 份 C Mn Si Cr 及特殊元素
注意事项
(1)焊条使用前先再干燥3003501小时。
(2) 预先加热,层间温度在300以上。
(3)栈焊至第三层时,发生裂痕之敏感性极高,应提高警觉
技术参数 条 件 (Hv)(HRC)(Hs)
层间温度100以下 720 59 83
连续栈焊 680 57 80
电流范围
直径及长度m/m 3.2×350 4.0×400 5.0×400 6.0×400
电流范围(Amp) 80 ?120 120 ?170 160 ?210 200 ?280
LKE-45号钢 模具栈焊用焊条
用 途:45号钢,俗称(Super45)用于热啤模、刀口及一切虚承受磨擦、撞击的工作物,焊金可加工。
成 份 C Mn Si Cr 及特殊元素。
注意事项
(1) 焊条使用前先再干150200烘干3060分钟。
(2) 通常施以200以上预热,焊接后空冷,可能的 话 实施应力消除。
条 件 (Hv) (HRC) (Hs)
技术 层间温度100以下 720 59 83
连续栈焊 680 57 80
加工硬化后 630 56 75
参数 高 温(温度 ) 200 300 400 500
硬 度(Vicker´s硬度) 470HV 410HV 300HV 170HV
电流范围
直径及长度m/m 3.2×350 4.0×400 5.0×400 6.0×400
电流范围(Amp) 70 ?120 110 ?170 160 ?220 200 ?280
| 生铁模具焊条: | |||
E-61Ni | 3.2*350㎜ | HB ?160 | 高硬度钢之接合,锌铝压铸模龟裂、焊合重建、生铁/铸铁焊补。可直接栈焊各种铸铁/生铁材料模具,也可做为模具龟裂之焊合,使用铸铁焊接时,尽量将电流放低,用短距离的电弧焊接,钢材进行部份之预热,焊接结果后之加热以及慢慢冷却,扩大原材表面焊接部位之面积,亦而较不易产生气孔及裂痕。 抗拉强度:485?????延伸率:42 |
五金冲压硬面制作模具焊条: | |||
| ?E-SKD11 | 3.2*350㎜ | HRC 5658 | 焊补冷作钢、五金冲压模、切模、刀具、成型模、工件硬面制作具高硬度、耐磨性及高韧性之氩焊条,焊补前先加温预热,否则易产生龟裂现象。 |
压铸模具焊条: | |||
E-8407 | 3.2*350㎜ | HRC 4346 | 制锌、铝、锡等有色合金及铜合金之压铸模,可用作热锻或冲压模。具高韧性、耐磨性及防热熔蚀性佳,抗高温软化,防高温疲劳性良好,可焊补热作冲头、绞刀、轧刀、切槽刀、剪刀等。做热处理时,需防 碳,热工具钢焊后所产生之硬度酞高亦发生破裂。 |
热作模具钢焊条: | |||
| ?E-SKD61 | 3.2*350㎜ | HRC 4043 | 焊补锌、铝压铸模、具良好之耐热性与耐龟裂性、热气冲模、铝铜热锻模、铝铜压铸模、具良好耐热、耐磨、耐龟裂性。一般热压铸模常有龟甲裂纹状,大部份是由热应力所引起,亦有因表面氧化或压铸原料之腐蚀所引起,热处理调至适当硬度改善其寿命,硬度酞低或酞高均不适用。 |
打底补裂焊条: | |||
| ?E-888 | 3.2*350㎜ | HB300 | 高硬度钢之接合,硬面制作之打底,龟裂之焊合。高强度焊支,含镍铬合金成份高,专业用于防破裂底层焊接、填充打底,拉力强,并可修补钢材之龟裂焊合重建。 |
适用电流范围:
| ?直径及长度m/m | ?? 2,6×300 | ?? 3,2×350 | ?? 4,0×350 | ?? 5,0×350 |
| ?电流范围(Amp) | ?? 60 ?80 | ?70 ?120 | ?100 ?150 | ?130 ?170 |
模具焊丝 冷冲模焊丝 热锻模焊丝 药芯模具焊丝

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥39.00
-
¥220.00
-
¥253.00
-
¥63.00
-
¥61.00
-
¥86.00
-
¥33.00
-
¥180.00
-
¥50.00
-
¥33.00
-
¥366.00
-
¥100.00
