

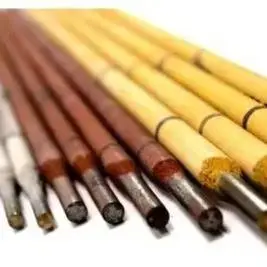
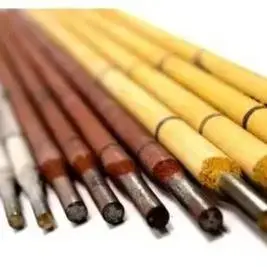

| 品牌:瑞冠 | 型号:T237 | 牌号:T237 |
| 产地:华北 | 类型:铜及铜合金焊条 | 材质:铝青铜 |
| 焊芯直径:2.5 3.2 4.0 5.0mm | 药皮性质:碱性焊条 | 直径:2.5 3.2 4.0 5.0mm |
| 长度:350-400mm | 焊接电流:80-220A | 熔点:1000 |
| 工作温度:0-35℃ | 适用范围:铜合金,铝青铜与铜,铸铁的焊接 | 硬度HRC:50 |
T237铜焊条 T237铝青锰铜电焊条 T237铝青铜焊条 铜电焊条 铜合金焊条
产品详情
Product details
T237铝锰青铜焊条 Cu237铜焊条 ECuAl-A2铜合金焊条

T237铝锰青铜焊条 Cu227铜焊条 ECuAl-A2铜合金焊条
符合:GB :ECuAl-A2
相当:AWS:ECuAl-A2
说明:Cu237是以铝铁青铜为焊芯,药皮为低氢型的铜合金焊条,耐磨性及耐蚀性优良。采用直流电源,焊条接正极。
用途:广泛应用于铝青铜及其他铜合金、铜合金与钢的焊接和铸铁的焊补。如各种化工机械、海水散热器的焊接,水泵、气缸、阀门等栈焊及船舶螺旋桨的修补。
熔敷金属化学成分
| 元素 | Cu | Si | Fe | P | Pb | Zn | Ni |
| ***值 | 余量 | 1.0 | 1.5 | 0.30 | 0.02 | 0.50 | 0.50 |
熔敷金属机械性能(参考值)
| 实验项目 | 抗拉强度MPa | 延伸率
|
| ***值 | 390 | 15 |
| 一般结果 | 440-540 | 25-40 |
参考电流:DC+
| 焊条直径(mm) | 3.2 | 4.0 | 5.0 |
| 焊接电流(A) | 90-130 | 110-160 | 150-200 |
| 注意事项: |
1.焊前焊条必须在200左右烘焙1小时。焊件表面的水分、油污、氧化物等杂质必须清除干净方可施焊。
2.在一般情况下,预热温度应掌握在400-500之间。施焊时应采用短弧,宜作往复直线运动,这样可以改善焊缝的成形。
3.对于较长的焊缝应采用逐步退焊法,焊接速度应尽可能地快。多层焊时必须***清除层间的熔渣。焊后用平头锤锤击焊缝。消除应力,改善焊缝质量。
紫铜焊条 硅青铜焊条 磷青铜焊条 铝锰青铜焊条 铜镍焊条
供应商信息

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥230.00
-
¥76.00
-
¥26.00
-
¥142.00
-
¥73.00
-
¥210.00
-
¥136.00
-
¥160.00
推荐产品
-
¥320.00
-
¥15.00
-
¥33.00
-
¥19.00
本页信息为天津渤海焊接材料有限公司为您提供的"T237铜焊条 T237铝青锰铜电焊条 T237铝青铜焊条 铜电焊条 铜合金焊条"产品信息,如您想了解更多关于"T237铜焊条 T237铝青锰铜电焊条 T237铝青铜焊条 铜电焊条 铜合金焊条"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
