

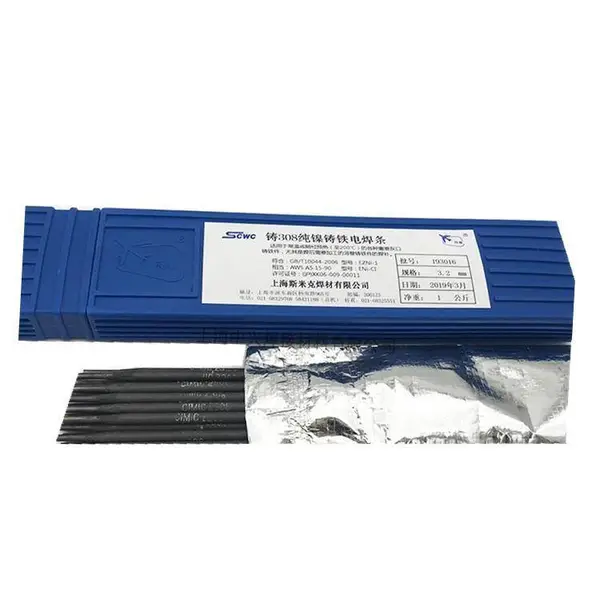

| 品牌:瑞冠 | 型号:Cu107 | 牌号:ECu |
| 产地:山西 | 类型:铜及铜合金焊条 | 材质:铜 |
| 焊芯直径:3.2-5.0mmmm | 药皮性质:碱性焊条 | 直径:2.5*3.2*4.0*5.0mmmm |
| 长度:350-400mmmm | 焊接电流:80-120AA | 电流幅度:180AA |
| 熔点:600°c | 工作温度:常温/高温(℃)℃ | 适用范围:广泛 |
| 硬度HRC:详见说明 | 可售卖地:全国 |

T107为紫铜焊条,对大气和海水有较好的耐蚀性,主要焊接导电铜排,导管等铜结构件。熔敷金属化学成份/% SiMnCu ≤0.5≤0.5≥99
T207为硅青铜焊条。对无机(硝除外),有机有耐蚀性,适于紫铜,硅青铜及黄铜焊接。熔敷金属化学成份/% SiMnPPbCu 2.5-4.095
T227为磷青铜焊条,有一定强度,塑性,韧性,耐磨性及耐蚀性,适于紫铜,黄铜,磷青铜等焊接。熔敷金属化学成份/% SnPCu ≤0.50.05-0.3余量
T237为铝锰青铜焊条,耐磨,耐蚀性优良,广泛用于铜合金,铝青铜与铜,铸铁的焊接。熔敷金属化学成份/% SiMnAlCu ≤0.1≤2.07.0-9.0余量
T247高锰铝青铜为焊芯、药皮为低氢型的铜合金焊条。耐磨性及耐蚀性优良。采用直流电源,焊条接正极。用途:用于高锰铝青铜及其它铜合金、铜合金和钢的焊接和铸铁的补焊。如各种机械、海水散热器、阀门的焊接、水泵、汽缸等堆焊及船舶旋桨的修补。熔敷金属化学成份/% MnFeNiAlCu 9.0-12.02.5-4.01.8-2.55.5-7.5余量
T302钛钙型药皮Cu70Ni30的白铜焊条,可交直流两用,全位置焊接。焊接工艺优良,焊缝金属有良好的塑性及抗裂性能。用途:主要用于焊接70-30铜镍合金。也可用于碳钢零件的堆焊熔敷金属化学成分呢/% MnFeSiNiPPbTi其他Cu 1.0-2.50.4-0.75≤0.529-33≤0.02≤0.02≤0.50≤0.5余量.
1焊件预热,铜焊条烘干,为提高焊接质量,焊前可将焊件预热到300-350度,焊条在150-200度烘焙1小时 。
2运条方法:铜焊条焊接可用直线运条法,速度越快越好,以减少金属氧化,在焊件许可范围内,增大焊条直径和焊接电流,焊接V形或X形坡口时,根部可能出现未焊透等缺陷,其原因主要是由于焊条太粗,坡口角度小,电弧离根部太远,加之铜的导热快,电弧热量不足,所以,为***根部焊透,应适当加大坡口角度或加大间隙,V形坡口多层焊时,一层用直径3-4毫米的焊条好,以后各层可增大焊条直径并做横向摆动,焊接时,电弧应正对熔池,避免吹向坡口金属的某一边,焊条沿焊缝中心等速送进,并向焊接方向移动,防止液体金属及熔渣流到熔池外面产生焊瘤,更换焊条时动作要迅速,应在焊接处于高温状态时央距弧坑10毫米的已焊焊缝上引弧,然后重新回到原熔池,待熔池填满后继续进行焊接。
3焊接顺序 在用铜焊条焊接的时候为减少焊件变形,焊缝隙长度在500毫米以内时,可采用从一端直接焊到另一端的直通焊接法,如焊缝长度大于500毫米时,可由中心向两端焊接,焊接碳钢采取的一些防止变形方法,在焊铜时亦可采用。
4焊接电流和焊条直径 铜焊条直径和焊接电流应根据焊件厚度,焊缝开头,焊件外廓和散热条件等进行选择,通常,焊接电流是焊条直径的40-50倍。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥26.00
-
¥18.00
-
¥8.00
-
¥30.00
-
¥27.90
-
¥330.00
-
¥208.00
-
¥33.00
-
¥100.00
-
¥248.00
-
¥1800.00
-
¥30.00
