

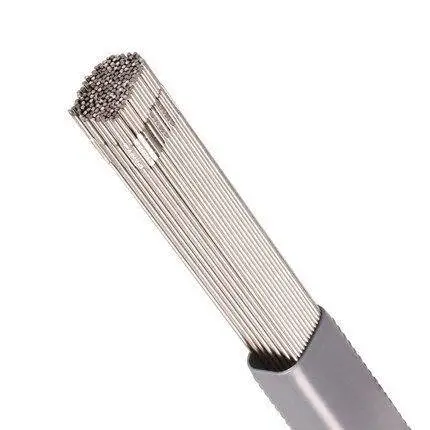
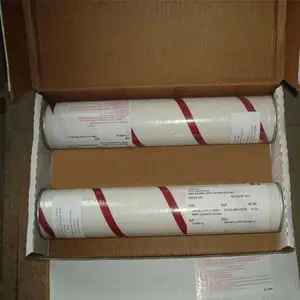
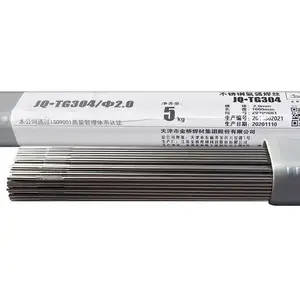

| 品牌:阿克泰克 | 型号:ER80G-G | 牌号:ER5654 |
| 产地:美国 | 类型:实芯 | 材质:铝锌镁 |
| 助焊剂含量:20%% | 加工定制:否 | 焊丝直径:1.6/2.0/3.2/4.0mm |
| 熔点:60℃ | 长度:盘丝 | 重量:7g |
| 用途:广泛 | 工作温度:60 | 焊接电流:80A |
| 是否含助焊剂:否 | 适用范围:广泛 | 可售卖地:全国 |

ER309LSiTIG氩弧不锈钢焊丝/MIG气体保护不锈钢焊丝
符合:YB/T 5092-2005 H12Cr24Ni13Mo2
AWS A5.9 ER309Mo
说明:ER309Mo是不锈钢用MIG、TIG焊丝,其焊接工艺优良,其焊缝金属具有优良的力学性能。
用途:用于焊接相同类型的不锈钢结构。
焊丝化学成分范围及一例:
C | Si | Mn | Cr | Ni | Mo | Cu | |||
焊丝 | 0.030 | 0.50-0.85 | 1.00-2.50 | 0.015 | 0.025 | 22.50-24.50 | 12.00-14.00 | 0.75 | 0.75 |
一例 | 0.016 | 0.69 | 1.95 | 0.017 | 0.009 | 23.20 | 12.68 | 0.40 | 0.22 |
熔敷金属力学性能:
抗拉强度 Rm(MPa) | 伸长率 A | |
标准值 | 520 | 30 |
一例 | 675 | 35 |
注意事项:
焊缝金属射线探伤要求:级
注意事项及操作要点:
1.焊接处须***清除油污、铁锈、水份等表面杂质,以防止焊接时产生气孔、裂纹等,清理时,坡口面及周围要磨出金属光泽。
2. 焊前应清除焊丝表面的油、垢及锈等污物。
3. 为使焊缝获得良好的机械性能,MIG焊接的保护气体建议采用Ar+2O2,保护气体流量以20-25L/min为优。TIG焊接的保护气体建议采用纯氩气保护,纯度要在99.99以上,保护气体流量以8-15L/min为宜。
4. 在焊接过程中,焊接线能量的大小直接影响焊缝金属的力学性能及抗裂性能等,应引起更多关注。
5. 以上焊接方法、条件及规范的建议仅供参考,用户在将焊丝用于正式产品焊接前应根据自身焊接特点进行工艺评定。
以上建议仅供参考,在具体操作中以现场情况为准。必要时***行工艺评定再确定焊接方案

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥35.00
-
¥16.00
-
¥300.00
-
¥1283.00
-
¥200.00
-
¥88.00
-
¥86.00
-
¥18.00
-
¥26.00
-
¥45.00
-
¥280.00
-
¥115.00
