

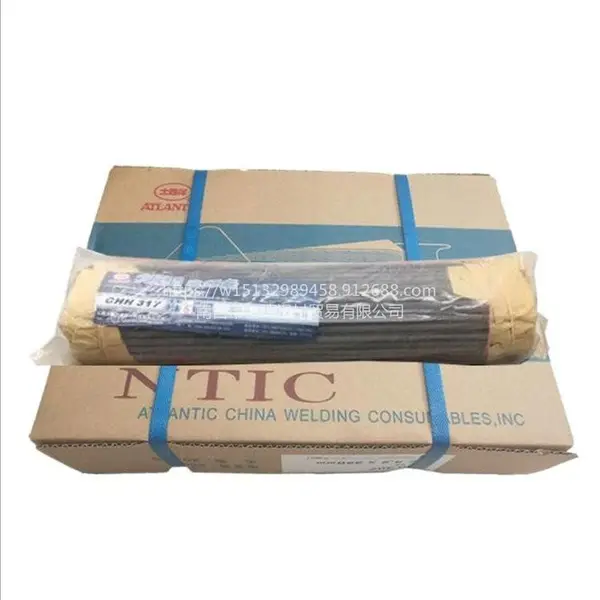
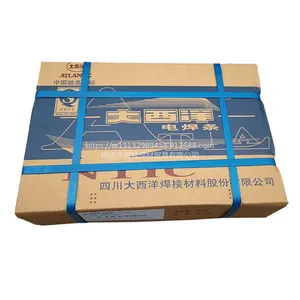
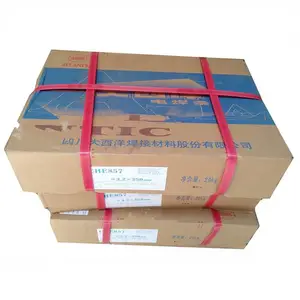
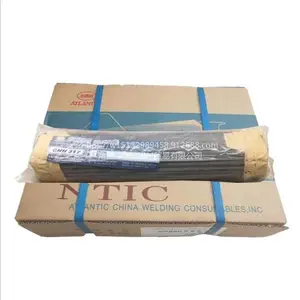

| 型号:J607Ni | 牌号:J607Ni | 产地:河北 |
| 类型:结构钢焊条 | 材质:合金 | 焊芯直径:2.5/3.2/4.0mm |
| 直径:2.5/3.2/4.0mm | 长度:350mmmm | 焊接电流:120-160A |
| 电流幅度:120-160A | 熔点:140 | 工作温度:常温℃ |
| 适用范围:广泛 |
大西洋CHE607Ni低氢钠型药皮低合金高强度钢焊条E6215-G P焊条 A5.5 E9015-G焊条
J607Ni是低氢钠型药皮的低合金高强度钢焊条,采用直流反接。熔敷金属具有良好的缺口冲击韧性和抗裂性能,可进行全位置焊接。
用途:
用于相应强度等级,并有再热裂纹倾向结构钢的焊接,如核反应堆壳体、锅炉锅筒、化工容器、贮罐等的焊接和补焊。
熔敷金属化学成分(%)
试验项目 | C | Mn | Si | S | P | Ni | Mo |
| ***值 | ≤0.10 | ≥1.00 | ≤0.80 | ≤0.030 | ≤0.030 | 1.20~1.50 | 0.10~0.40 |
| 例值 | 0.068 | 1.47 | 0.52 | 0.011 | 0.015 | 1.23 | 0.18 |
熔敷金属力学性能(620℃×1h热处理)
试验项目 | Rm | Rel/Rp0.2 | A | KV2(J) |
| ***值 | ≥620 | ≥530 | ≥17 | ≥34 |
| 例值 | 660 | 570 | 26 | 80 |
***探伤要求:***
参考电流(DC+)
焊条直径(mm) | Φ3.2 | Φ4.0 | Φ5.0 |
| 焊接电流(A) | 80~120 | 130~180 | 170~240 |
注意事项:
1. 焊前焊条须经350℃烘焙1h,随烘随用。放在100~150℃恒温箱内,随用随取。
2. 焊前对焊件必须清除油污、铁锈、水分等杂质。
3. 焊接时以短弧操作,以窄道焊为宜。

供应商信息

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥38.00
-
¥20.00
-
¥55.00
-
¥45.00
-
¥35.00
-
¥48.00
-
¥190.00
-
¥33.00
推荐产品
-
¥45.00
-
¥29.23
-
¥18.00
-
¥15.00
本页信息为天津渤海焊接材料有限公司为您提供的"大西洋CHE607Ni低氢钠型药皮低合金高强度钢焊条E6215-G P焊条 A5.5 E9015-G焊条"产品信息,如您想了解更多关于"大西洋CHE607Ni低氢钠型药皮低合金高强度钢焊条E6215-G P焊条 A5.5 E9015-G焊条"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
