

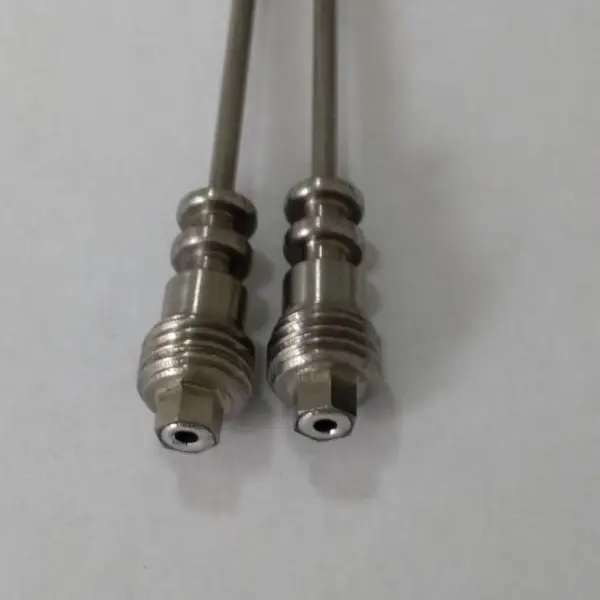
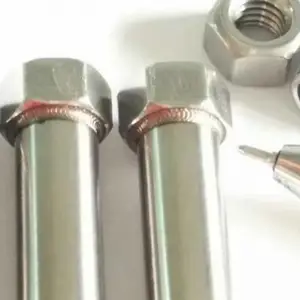

| 产品特性:无热损伤 | 加工类型:激光焊接 | 工件材质:不锈钢 |
| 加工产品范围:五金配件制品 | 打样周期:1-3天 | 加工周期:1-3天 |
| 年最大加工能力:5190件 | 年剩余加工能力:6929件 | 焊接材质:不锈钢、铜、铝、镍 等 |
| 焊接优势:无热损伤无热变形 | 加工地址:北京、天津 | 服务范围:全国 |
| 焊接幅面:300*350mm | 加工设备:激光焊接机 | 型号:CN2211040016 |

20世纪80年代后期,千瓦级激光成功应用于工业生产,而今激光焊接生产线已大规模出现在汽车制造业,成为汽车制造业突出的成就之一,激光焊接在电子工业中,特别是微电子工业中得到了广泛的应用,由于激光焊接热影响区小、加热集中迅速、热应力低,因而正在集成电路和半导体器件壳体的封装中,显示出独特的优越性,在真空器件研制中,激光焊接也得到了应用,如钼聚焦极与不锈钢支持环、快热阴极灯丝组件等。传感器或温控器中的弹性薄壁波纹片其厚度在0.05-0.1mm,采用传统焊接方法难以解决,TIG焊容易焊穿,等离子稳定性差,影响因素多而采用激光焊接效果很好,得到广泛的应用。,适用材料:金属,不锈钢,镍,钛,以及各种材料间的焊接;不锈钢304,不锈钢316L, 铜,铝,钛合金,钨钢,各类合金材料,热处理后金属材料,高硬度材料,金属导电材料均可加工;应用行业:航空航天业,机械业,电子元件,汽车制造业,眼镜钟表,手机通讯,汽车配件,五金制品,医疗器械业,模具修补,精密零件,数码组件。, 设备优点:(1)可将入热量降到很低的需要量,热影响区金相变化范围小,且因热传导所导致的变形亦很低;(2)32mm板厚单道焊接的焊接工艺参数业经检定合格,可降低厚板焊接所需的时间甚至可省掉填料金属的使用;(3)不需使用电极,没有电极污染或受损的顾虑。且因不属于接触式焊接制程,机具的耗损及变形皆可降低;(4)激光束易于聚焦、对准及受光学仪器所导引,可放置在离工件适当之距离,且可在工件周围的机具或障碍间再导引,其他焊接法则因受到上述的空间限制而无法发挥;(5)工件可放置在封闭的空间(经抽真空或内部气体环境在控制下);(6)激光束可聚焦在很小的区域,可焊接小型且间隔相近的部件;(7)可焊材质种类范围大,亦可相互接合各种异质材料;(8)易于以自动化进行高速焊接,亦可以数位或电脑控制;(9)焊接薄材或细径线材时,不会像电弧焊接般易有回熔的困扰;(10)不受磁场所影响(电弧焊接及电子束焊接则容易),能***的对准焊件;(11)可焊接不同物性(如不同电阻)的两种金属;(12)不需真空,亦不需做***防护;(13)若以穿孔式焊接,焊道深一宽比可达10:1;(14)可以切换装置将激光束传送至多个工作站。, 在八十年代初期,激光焊以其独特的优点进入粉末冶金材料加工领域,为粉末冶金材料的应用开辟了新的前景,如采用粉末冶金材料连接中常用的钎焊的方法焊接金刚石,由于结合强度低,热影响区宽特别是不能适应高温及强度要求高而引起钎料熔化脱落,采用激光焊接可以提高焊接强度以及耐高温性能。
-
 ¥30.00
-
¥50.00
-
¥6.00
-
¥30.00
-
¥45.00
-
¥6.00
-
¥2.00
-
¥150.00
-
¥25.00
-
¥30.00
-
¥30.00
-
¥30.00
