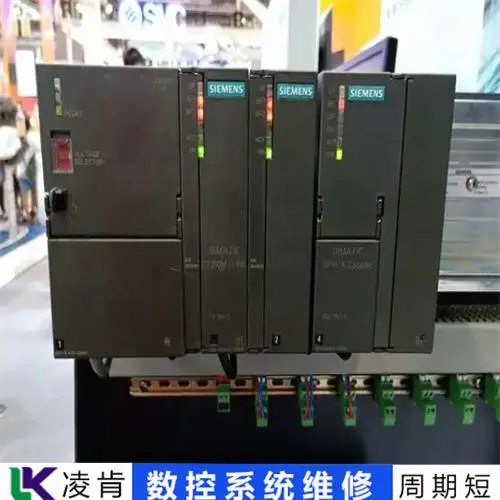

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:Series 0i TD | 产品名称:CNC数控系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
发格CNC数控系统维修操作规范
发格CNC数控系统维修操作规范
设备在运行过程中的维护是非常危险的
1、机械部件问题:安装、调试或操作使用不当可能导致机械传动故障。导轨、主轴等运动部件的干涉、摩擦过大也可能引发故障。机械零件的损坏或联结不良同样会引起主机故障。
2、润滑、液压与气动系统问题:润滑不良、液压和气动系统的管路堵塞或密封不良是主机故障的常见原因。
3、电气控制系统问题:电气控制系统故障可以进一步细分为“弱电”故障和“强电”故障。弱电部分主要包括CNC、PLC、MDI/C RT以及伺服驱动单元、输为输出单元等。这些部分的故障可能会影响到整个数控系统的运行。
4、外部干扰与电源问题:外部电磁干扰或电源不稳定也可能对数控系统造成影响,导致主机故障。
5、维护与保养不当:数控系统需要定期进行维护和保养,包括清理灰尘、检查线路连接、更换易损件等。如果维护和保养不当,主机故障的风险会增加。

专注于深拉阅读器根据所使用的结构和技术可以是阅读器或读取设备,作为RFID系统信息控制和处理的核心
如何减少数控系统铣削中的刀具径向跳动?发表于 2022 年 1 月 6 日 2022 年 1 月 6 日 by sansmachining 在数控系统铣削过程中,出现加工错误的原因有很多。刀具径向跳动引起的误差是重要因素之一,它直接影响机床在理想加工条件下所能达到的形状误差和加工表面。几何精度。在实际切削中,刀具的径向跳动会影响加工精度、表面粗糙度、刀具磨损的不均匀度以及多齿刀具的切削工艺特性。刀具径向跳动越大,刀具的加工状态越不稳定,对加工效果的影响越大。径向跳动的原因刀具和主轴部件的制造误差和装夹误差导致刀具轴与主轴理想旋转轴之间的漂移和偏心,以及具体的加工工艺和刀具,可能导致数控系统的径向跳动铣床加工过程中。1。主轴自身径向跳动的影响主轴径向跳动误差的主要原因是主轴各轴颈的同轴度误差、轴承本身的各种误差、轴承间的同轴度误差。它们对主轴径向旋转精度的影响因加工方式而异。这些因素是在机床制造和装配过程中形成的,作为机床的操作者很难避免它们的影响。 2.刀具中心与主轴旋转中心不一致的影响当刀具安装在主轴上时,如果刀具中心与主轴旋转中心不一致,刀具必然会造成径向跳动。具体影响因素有:刀具与卡盘的配合,装刀方式是否正确,刀具本身质量好坏。 3.特定加工工艺的影响加工时刀具的径向跳动主要是因为径向切削力加剧了径向跳动。径向切削力是总切削力在径向上的分力。它会导致工件在加工过程中弯曲变形并产生振动。它是影响工件质量的主要成分。主要受切削量、刀具和工件材料、刀具几何角度、润滑方式和加工方法等因素的影响。减少径向跳动的方法加工时刀具径向跳动主要是因为径向切削力加剧了径向跳动. 因此,减小径向切削力是减小径向跳动的重要原则。可采用以下方法减少径向跳动: 1.使用锋利的刀具选择较大的刀具前角,使刀具更锋利,以减少切削力和振动。选择较大的刀具后角,以减少刀具主后隙面与工件过渡面弹性恢复层之间的摩擦,从而减少振动。然而,刀具的前角和后角不能选择太大,否则刀具的强度和散热面积会不足。因此,需要根据具体情况选择不同的刀具前角和后角。粗加工可以小一些,但在精加工中,为了减小刀具径向跳动的考虑,应该大一些,使刀具更锋利。 2.使用强大的工具主要有两种方法来增加工具的强度。一是加大刀架直径。在相同的径向切削力下,刀柄直径增加20%,刀具径向跳动可减少50%。二是减少刀具的突出长度。工具的突出长度越大,加工过程中刀具的变形越大。当加工在不断变化时,刀具的径向跳动会不断变化,导致工件的加工表面也不光滑,如果刀具的延伸长度减少20%,刀具的径向跳动也将减少 50%.3。刀具前刀面应光滑加工过程中,光滑的前刀面可以减少切屑对刀具的摩擦,也可以减小刀具上的切削力,从而减小刀具的径向跳动。 4.主轴锥孔和卡盘清洁主轴锥孔和卡盘清洁,工件加工过程中不应有灰尘和杂物产生。选择加工刀具时,尽量使用延伸长度较短的刀具来装刀,力要合理均匀,不能太大也不能太小。 5.选择合理的刀量 刀具量过少,会出现加工打滑现象,造成加工时刀具径向跳动的不断变化。当加工表面不光滑时,切削力会相应增加。会造成刀具较大变形,加工时刀具径向跳动增大,加工表面不光滑。 6.精加工中使用顺铣 由于顺铣时丝杠与螺母之间的间隙位置发生变化,会导致工作台进给不均匀。因此,冲击和振动会影响机床和刀具的寿命以及工件的表面粗糙度。铣削时,切削厚度由小变大,刀具载荷也由小变大,刀具在加工过程中更加稳定。请注意,这仅用于精加工,粗加工时仍使用顺铣。这是因为顺铣生产效***,可以***刀具的使用寿命。 7.合理使用切削液合理使用切削液,主要是冷却水溶液,对切削力的影响很小。以润滑为主要功能的切削油可显着降低切削力。由于其润滑作用,可减少刀具前刀面与切屑之间以及后刀面与工件过渡面之间的摩擦,从而减小刀具径向跳动。结论实践证明,只要***机床各部分的制造和装配精度,选择合理的工艺和工装,刀具径向跳动对工件加工精度的影响就可以得到解决。化。 高速加工101非 机的意义和优势是什么?
发格CNC数控系统维修操作规范
1、重新启动系统:有时,简单的重启可以解决临时的显示问题。关闭数控系统电源,等待几分钟后再重新启动,看是否能恢复正常显示。
2、检查电源连接:确保数控系统的电源连接牢固,没有松动或损坏的部分。检查电源开关是否打开,并确保电源电压符合数控系统要求。电源供应不稳定或电压不足可能导致显示异常。
3、检查显示器连接:验证数控系统和显示器之间的连接是否正确。确保连接线插头插入正确,没有松动或损坏的情况。接口问题,如连接线松动或接口板故障,可能导致数据传输出现异常。
它们通常还必须符合生物相容性和毒性标准,其中即使所用塑料成分的微小变化也可能影响最终设备的可接受性由于对轻量化零件的需求,对合金材料性能、产品结构和工艺设计与控制的要求更加严格
发格CNC数控系统维修操作规范
4、检查显示器设置:检查数控系统中的显示器设置参数是否正确。确保分辨率、刷新率等设置与显示器的要求相匹配。错误的设置可能导致显示异常。
5、检查硬件部件:检查数控系统的硬件部件,如显示屏、控制卡、接线等是否存在故障。硬件故障可能是导致异常显示的原因。如果发现故障部件,考虑更换或修理。
6、检查温度环境:确保数控系统的工作环境温度适宜,过高或过低的温度可能影响显示器的正常工作,导致异常显示。
空调系统的动态(运行)性能密切相关 :数控系统 , PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务
机械加工平面方法及元件发表于2022年5月19日2022年5月19日由sansmachining机器是机械产品加工生产中非常重要的生产技术设备。因此,在分析机床夹具的结构设计时,必须根据工件的加工要求和企业已经可以确定的。如何选择?在工件上经常选择的表面有平面、圆锥、圆柱、成形及其组合,元件的选择包括元件的结构、形状、尺寸和布局。主要支持1.支撑钉有细参考和粗参考侧面设置三种类型的支撑桩。可加垫支撑销,当使用修整钉支撑底座时,装配工作为抛光处理,可靠性高。 2.支撑板有两种不同类型的支撑板,一种主要用于支撑侧面和顶面,另一种用于基础的底面,两者都适用于精密基准。支撑板用螺钉固定在夹持体上,应加锥形销或将支撑板插入夹具的凹槽中。使用以下两块重要的支撑板时,装配后的工作表面应平整,这样才能达到***企业高质量的要求。 3.调整支架适用于形状尺寸变化较大的粗基准,也适用于相同形状和不同尺寸的工件,也适用于特殊的可调夹具和组夹具。加工一批工件前调整一次,然后用螺母锁紧0.4。自调心支撑其中支撑位置随工件自动变化到相应的参考面位置。对应于固定支撑,***于一个自由度。由于与基准接触点的增加,可以提高工件的刚性和稳定性。应用于机械产品的机械加工生产或刚性不足的粗参考位置。辅助支撑为***系统的稳定性,增强工件时的刚性,通常由技术辅助支持解决。既能帮助学生承受主要理论支撑中的支撑力,又能***工件不离开其面。 1.螺旋辅助支架辅助支架可以提高工件的安装刚度和稳定性,但不应限制工件的自由度。使用时,为适应机械产品加工生产中支撑面的位置变化,应一一调整工件。这种辅助支架的优点是结构比较简单,缺点是效率很低。 2.自辅助支撑支撑销高于支撑面。安装工件时,将支撑销设置为被压下的基准面,基准面主要通过支撑与工件,使学生与其他社会保持接触,然后锁定。适用于不同工件重量较轻,垂直管理切削负荷影响较小的场合。 3.推拉式辅助支撑支撑销低于支撑面。安装工件时,可推动支撑销接触面进行机械产品的加工生产,然后锁紧。适用于不同工件重量较重,垂直管理切割工作量影响较大的场合。 4.液压锁定辅助支架该辅助支撑夹具通过螺纹连接制成,需要对主电源施加压力。在弹簧的作用下,支撑销与工件接触,并通过油夹组进行修改,支撑销锁定薄油压室。此条目发表在博客上。为***链接添加书 。数控加工– 钢的几种常见加工工艺GD&T平行度快速指南 结果表明,0.14 为所有穿透深度提供了相关性
NoGteYeiOm
设备在运行过程中的维护是非常危险的
1、机械部件问题:安装、调试或操作使用不当可能导致机械传动故障。导轨、主轴等运动部件的干涉、摩擦过大也可能引发故障。机械零件的损坏或联结不良同样会引起主机故障。
2、润滑、液压与气动系统问题:润滑不良、液压和气动系统的管路堵塞或密封不良是主机故障的常见原因。
3、电气控制系统问题:电气控制系统故障可以进一步细分为“弱电”故障和“强电”故障。弱电部分主要包括CNC、PLC、MDI/C RT以及伺服驱动单元、输为输出单元等。这些部分的故障可能会影响到整个数控系统的运行。
4、外部干扰与电源问题:外部电磁干扰或电源不稳定也可能对数控系统造成影响,导致主机故障。
5、维护与保养不当:数控系统需要定期进行维护和保养,包括清理灰尘、检查线路连接、更换易损件等。如果维护和保养不当,主机故障的风险会增加。
专注于深拉阅读器根据所使用的结构和技术可以是阅读器或读取设备,作为RFID系统信息控制和处理的核心
如何减少数控系统铣削中的刀具径向跳动?发表于 2022 年 1 月 6 日 2022 年 1 月 6 日 by sansmachining 在数控系统铣削过程中,出现加工错误的原因有很多。刀具径向跳动引起的误差是重要因素之一,它直接影响机床在理想加工条件下所能达到的形状误差和加工表面。几何精度。在实际切削中,刀具的径向跳动会影响加工精度、表面粗糙度、刀具磨损的不均匀度以及多齿刀具的切削工艺特性。刀具径向跳动越大,刀具的加工状态越不稳定,对加工效果的影响越大。径向跳动的原因刀具和主轴部件的制造误差和装夹误差导致刀具轴与主轴理想旋转轴之间的漂移和偏心,以及具体的加工工艺和刀具,可能导致数控系统的径向跳动铣床加工过程中。1。主轴自身径向跳动的影响主轴径向跳动误差的主要原因是主轴各轴颈的同轴度误差、轴承本身的各种误差、轴承间的同轴度误差。它们对主轴径向旋转精度的影响因加工方式而异。这些因素是在机床制造和装配过程中形成的,作为机床的操作者很难避免它们的影响。 2.刀具中心与主轴旋转中心不一致的影响当刀具安装在主轴上时,如果刀具中心与主轴旋转中心不一致,刀具必然会造成径向跳动。具体影响因素有:刀具与卡盘的配合,装刀方式是否正确,刀具本身质量好坏。 3.特定加工工艺的影响加工时刀具的径向跳动主要是因为径向切削力加剧了径向跳动。径向切削力是总切削力在径向上的分力。它会导致工件在加工过程中弯曲变形并产生振动。它是影响工件质量的主要成分。主要受切削量、刀具和工件材料、刀具几何角度、润滑方式和加工方法等因素的影响。减少径向跳动的方法加工时刀具径向跳动主要是因为径向切削力加剧了径向跳动. 因此,减小径向切削力是减小径向跳动的重要原则。可采用以下方法减少径向跳动: 1.使用锋利的刀具选择较大的刀具前角,使刀具更锋利,以减少切削力和振动。选择较大的刀具后角,以减少刀具主后隙面与工件过渡面弹性恢复层之间的摩擦,从而减少振动。然而,刀具的前角和后角不能选择太大,否则刀具的强度和散热面积会不足。因此,需要根据具体情况选择不同的刀具前角和后角。粗加工可以小一些,但在精加工中,为了减小刀具径向跳动的考虑,应该大一些,使刀具更锋利。 2.使用强大的工具主要有两种方法来增加工具的强度。一是加大刀架直径。在相同的径向切削力下,刀柄直径增加20%,刀具径向跳动可减少50%。二是减少刀具的突出长度。工具的突出长度越大,加工过程中刀具的变形越大。当加工在不断变化时,刀具的径向跳动会不断变化,导致工件的加工表面也不光滑,如果刀具的延伸长度减少20%,刀具的径向跳动也将减少 50%.3。刀具前刀面应光滑加工过程中,光滑的前刀面可以减少切屑对刀具的摩擦,也可以减小刀具上的切削力,从而减小刀具的径向跳动。 4.主轴锥孔和卡盘清洁主轴锥孔和卡盘清洁,工件加工过程中不应有灰尘和杂物产生。选择加工刀具时,尽量使用延伸长度较短的刀具来装刀,力要合理均匀,不能太大也不能太小。 5.选择合理的刀量 刀具量过少,会出现加工打滑现象,造成加工时刀具径向跳动的不断变化。当加工表面不光滑时,切削力会相应增加。会造成刀具较大变形,加工时刀具径向跳动增大,加工表面不光滑。 6.精加工中使用顺铣 由于顺铣时丝杠与螺母之间的间隙位置发生变化,会导致工作台进给不均匀。因此,冲击和振动会影响机床和刀具的寿命以及工件的表面粗糙度。铣削时,切削厚度由小变大,刀具载荷也由小变大,刀具在加工过程中更加稳定。请注意,这仅用于精加工,粗加工时仍使用顺铣。这是因为顺铣生产效***,可以***刀具的使用寿命。 7.合理使用切削液合理使用切削液,主要是冷却水溶液,对切削力的影响很小。以润滑为主要功能的切削油可显着降低切削力。由于其润滑作用,可减少刀具前刀面与切屑之间以及后刀面与工件过渡面之间的摩擦,从而减小刀具径向跳动。结论实践证明,只要***机床各部分的制造和装配精度,选择合理的工艺和工装,刀具径向跳动对工件加工精度的影响就可以得到解决。化。 高速加工101非 机的意义和优势是什么?
发格CNC数控系统维修操作规范
1、重新启动系统:有时,简单的重启可以解决临时的显示问题。关闭数控系统电源,等待几分钟后再重新启动,看是否能恢复正常显示。
2、检查电源连接:确保数控系统的电源连接牢固,没有松动或损坏的部分。检查电源开关是否打开,并确保电源电压符合数控系统要求。电源供应不稳定或电压不足可能导致显示异常。
3、检查显示器连接:验证数控系统和显示器之间的连接是否正确。确保连接线插头插入正确,没有松动或损坏的情况。接口问题,如连接线松动或接口板故障,可能导致数据传输出现异常。
它们通常还必须符合生物相容性和毒性标准,其中即使所用塑料成分的微小变化也可能影响最终设备的可接受性由于对轻量化零件的需求,对合金材料性能、产品结构和工艺设计与控制的要求更加严格
发格CNC数控系统维修操作规范
4、检查显示器设置:检查数控系统中的显示器设置参数是否正确。确保分辨率、刷新率等设置与显示器的要求相匹配。错误的设置可能导致显示异常。
5、检查硬件部件:检查数控系统的硬件部件,如显示屏、控制卡、接线等是否存在故障。硬件故障可能是导致异常显示的原因。如果发现故障部件,考虑更换或修理。
6、检查温度环境:确保数控系统的工作环境温度适宜,过高或过低的温度可能影响显示器的正常工作,导致异常显示。
空调系统的动态(运行)性能密切相关 :数控系统 , PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务
机械加工平面方法及元件发表于2022年5月19日2022年5月19日由sansmachining机器是机械产品加工生产中非常重要的生产技术设备。因此,在分析机床夹具的结构设计时,必须根据工件的加工要求和企业已经可以确定的。如何选择?在工件上经常选择的表面有平面、圆锥、圆柱、成形及其组合,元件的选择包括元件的结构、形状、尺寸和布局。主要支持1.支撑钉有细参考和粗参考侧面设置三种类型的支撑桩。可加垫支撑销,当使用修整钉支撑底座时,装配工作为抛光处理,可靠性高。 2.支撑板有两种不同类型的支撑板,一种主要用于支撑侧面和顶面,另一种用于基础的底面,两者都适用于精密基准。支撑板用螺钉固定在夹持体上,应加锥形销或将支撑板插入夹具的凹槽中。使用以下两块重要的支撑板时,装配后的工作表面应平整,这样才能达到***企业高质量的要求。 3.调整支架适用于形状尺寸变化较大的粗基准,也适用于相同形状和不同尺寸的工件,也适用于特殊的可调夹具和组夹具。加工一批工件前调整一次,然后用螺母锁紧0.4。自调心支撑其中支撑位置随工件自动变化到相应的参考面位置。对应于固定支撑,***于一个自由度。由于与基准接触点的增加,可以提高工件的刚性和稳定性。应用于机械产品的机械加工生产或刚性不足的粗参考位置。辅助支撑为***系统的稳定性,增强工件时的刚性,通常由技术辅助支持解决。既能帮助学生承受主要理论支撑中的支撑力,又能***工件不离开其面。 1.螺旋辅助支架辅助支架可以提高工件的安装刚度和稳定性,但不应限制工件的自由度。使用时,为适应机械产品加工生产中支撑面的位置变化,应一一调整工件。这种辅助支架的优点是结构比较简单,缺点是效率很低。 2.自辅助支撑支撑销高于支撑面。安装工件时,将支撑销设置为被压下的基准面,基准面主要通过支撑与工件,使学生与其他社会保持接触,然后锁定。适用于不同工件重量较轻,垂直管理切削负荷影响较小的场合。 3.推拉式辅助支撑支撑销低于支撑面。安装工件时,可推动支撑销接触面进行机械产品的加工生产,然后锁紧。适用于不同工件重量较重,垂直管理切割工作量影响较大的场合。 4.液压锁定辅助支架该辅助支撑夹具通过螺纹连接制成,需要对主电源施加压力。在弹簧的作用下,支撑销与工件接触,并通过油夹组进行修改,支撑销锁定薄油压室。此条目发表在博客上。为***链接添加书 。数控加工– 钢的几种常见加工工艺GD&T平行度快速指南 结果表明,0.14 为所有穿透深度提供了相关性
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"发格CNC数控系统维修操作规范"产品信息,如您想了解更多关于"发格CNC数控系统维修操作规范"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
