




| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:0i TB | 产品名称:数控机床系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
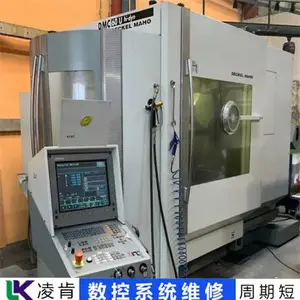
德玛吉数控系统按键失灵维修 G03指令无法执行
德玛吉数控系统按键失灵维修 G03指令无法执行
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具分析200吨四柱液压机正常工作油缸不动的原因数控系统 发表在数控系统油缸是一个非常重要的零件四柱液压机的操作。小编之前也介绍过很多关于油缸的问题,但是今天我们就来说一说油缸在正常工作下不动的原因是什么?如何解决? 目录 1、运动部件阻力过大。2.200吨四柱液压机进口油压过低,达不到规定值。3.油液不进入液压缸。4.液压缸本身滑动件配合过紧,密封摩擦过大。5.由于200吨四柱液压机设计制造不当,活塞回位时,作用在活塞上的压力油的有效工作面积太小。6.???活塞杆上的横向载荷太大,特别是如果它太强或拉缸或卡死。7。液压缸背压过大。1.运动部件阻力过大。排除方法:排除200吨四柱液压机执行器存在的卡死、卡死等问题;改善运动部件的导向和润滑状态。2.200吨四柱液压机进口油压过低,达不到规定值。故障排除方法:检查相关油路是否有泄漏,排除泄漏;检查活塞和活塞杆处的密封圈是否损坏、老化、松动等;检查液压泵和压力阀是否有故障。3.油不进入液压缸。排除方法:检查油管、油路,特别是软管接头是否堵塞,检查油缸到泵的相关油路,排除堵塞;检查溢流阀的提升阀与阀座之间的密封是否良好;检查电磁阀弹簧是否损坏或电磁线圈是否烧坏;油路是否对switching.4不敏感。液压缸本身滑动件配合过紧,密封摩擦过大。拆卸方法:活塞杆与导套之间应采用H8/f8配合;检查密封圈尺寸是否严格按标准加工;如果使用V型密封圈,密封摩擦力应调整到适中。5.由于200吨四柱液压机设计制造不当,活塞回位时,作用在活塞上的压力油有效工作面积太小。排除方法:改进设计和再manufacture.6。??活塞杆上的横向负荷过大,特别是过强或拉缸或卡死。补救措施:安装液压油缸时,确保油缸轴线位置与运动方向一致;使液压缸所承受的载荷尽可能地通过缸轴,避免偏心;当长液压缸水平旋转时,活塞杆会因自重而偏斜。导套和活塞产生偏载,导致气缸盖密封损坏,漏油,活塞休眠。对此可采取以下措施:增加活塞平面,调整活塞外圆,加工成凸形,使活塞能自行,改善受力条件,减少和避免拉缸;活塞与活塞杆的连接采用球面接头。7.液压缸背压过大。排除方法:降低背压。液压缸发生故障的重要原因是进油口油压过低,即工作压力不足。液压系统工作压力不足的主要原因是液压泵、驱动电机和调压阀的故障。其他原因包括:机油滤清器堵塞、油道直径过小、机油粘度过高或过低;液体中空气过多;严重污染;管道连接错误;压力表损坏等。:200吨四柱液压机正常工作油缸不动原因分析 有关数控系统的维修措施,凌肯自动化的技术人员凭借多年的维修实践的积累,流程规范,合理操作,在加上公司配备的***的维修检查设备,能够在较短时间内锁定问题,及时维修并处理好各种故障,有问题更有负责人员一对一维修咨询。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具合金元素Ti及其热处理工艺 Moldwiki 发表于数控系统 0Cr18Ni10Ti是一种铬镍奥氏体不锈钢。该类钢具有优良的耐腐蚀性能和良好的综合力学性能。同时,由于其优良的工艺性能和焊接性能,在化工和轻工领域得到了广泛的应用。在奥氏体不锈钢的发展中,常用Ti代替C来减少晶间腐蚀,特别是敏化的晶间腐蚀。同时,Ti作为合金元素可以有效提高奥氏体不锈钢的晶粒度和力学性能。研究人员主要研究了不同热处理条件下Ti含量与晶粒尺寸的关系以及Ti含量对晶粒尺寸和力学性能的影响,确定了Ti含量和热处理工艺。试验钢在 50kg 真空感应炉中熔炼。钢锭经1150℃保温后锻造成40mm厚的板坯,然后热轧成13mm厚的板作为试验材料。试验钢化学成分见表1。表1 试验钢化学成分(质量分数,%) 编号CSiMnPSCrNiTi T10.0530.511.170.00530.004917.9410.340。24 T20.0550.521.170.00410.003917.8510.300.33 T30.0550.591.190.00600.003717.749.980.40 T40.0500.521.120.00390.003517.9010.490.61 钢的性能变化规律主要是固溶处理后的试验钢和固溶处理后的钢性能变化规律。研究了不同温度和时间的固溶处理。将热处理后的试验钢按GB/T228.1-2010标准制成拉伸试验棒材,对其拉伸力学性能进行测试。使用MEF4M光学显微镜观察组织形态。结果表明:(1)在一定范围内,随着Ti含量的增加,钉扎在晶界的Ti(CN)含量增加,了晶粒的长大,有效控制了晶粒尺寸,提高了力学性能。钢。Ti含量控制在0.4%。(2)随着固溶温度的升高,钢的强度在低于1050℃时强度较高,在1050~1100℃之间强度明显下降。固溶温度继续升高,强度继续降低,但塑性韧性增加。考虑力学性能,固溶温度应控制在1050℃以内。(3)当试验钢保持在1050℃以上时,钉扎在晶界的***相逐渐溶解在基体中,对晶界的钉扎作用减弱,晶粒长大严重。为避免晶粒粗大,固溶温度为1050℃。合金元素Ti及其热处理工艺 :数控系统/,谢谢!钣金、铍、碳钢、镁、3D打印、重型装备、建筑、农业、液压等行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达 15.7 英寸的零件。加工过程包括瑞士加工、拉削、车削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。生产范围(包括铝压铸和锌压铸)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。

数控系统压铸激光切割模具制造钣金瑞士加工注塑模具金属材料的可锻性是什么?Moldwiki 发表于 数控系统 金属材料的可锻性 对金属的可锻性影响较大的因素是金属本身的成型。塑性越好,在锻造时开裂的可能性就越小。金属的可塑性与金属的结构密切相关。晶粒越细,组织越均匀,塑性越好。所以,通过细化晶粒和均匀组织可以提高金属的可锻性。金属材料在压力加工过程中可以改变其形状而不会开裂。它包括在热态或冷态下的锤锻、轧制、拉伸和挤压等机械加工。可锻性主要与金属材料的化学成分有关。金属材料的可锻性-PTJ 数控系统 Shop 金属的本质 1.1 化学成分的影响 不同化学成分的金属具有不同的可锻性。一般来说,纯金属比合金具有更好的可锻性;碳钢的碳质量分数越低,可锻性越好;当钢中含有较多的碳化物形成元素(铬、钨、钼、钒等)时,可锻性显着降低。1.2金属组织的影响金属组织不同,其可锻性也有很大差异。当合金为单相固溶组织(如奥氏体)时,可锻性好;当金属具有金属化合物结构(如渗碳体)时,可锻性较差。铸造的柱状组织和粗大的晶粒不像压力加工后的均匀细密组织那样具有延展性。加工条件 2.1 变形温度 提高金属变形时的温度是提高金属可锻性的有效措施。在金属的加热过程中,随着加热温度的升高,金属原子的迁移率增加,原子间的吸引力降低,并且容易出现滑点。因此提高了塑性,降低了变形抗力,显着提高了可锻性。都是在高温下进行的。2.2 变形速度 变形速度是单位时间内变形的程度。变形速度对金属可锻性的影响如图2所示,从图中可以看出其对可锻性的影响是矛盾的。一方面,随着变形速度的增加,恢复和再结晶来不及及时克服加工硬化现象,使金属的塑性下降,变形抗力增加,可锻性变差(图中a点到左边)。另一方面,在金属变形过程中,塑性变形消耗的部分能量转化为热能,相当于加热金属,使金属的塑性增加,变形抗力降低,可锻性提高(图中a点到正确的 )。变形速度越大,热效应越明显。图2 变形速度对塑性和变形抗力的影响 2.3 变形方式(应力状态) 变形方式不同,变形金属的内应力状态也不同。例如,在挤压变形的情况下,处于三向压缩状态;拉拔时为双向压缩状态和单向压缩状态;心烦意乱的时候,毛坯中心部分的应力状态为三向压应力,而周边部分为上下径向为压应力,切向为拉应力,如图3所示。什么是金属材料的可锻性? :数控系统/,谢谢!PTJ?提供全系列Custom Precision数控系统机加工chinaservices.*** 9001:2015 &AS-9100认证。3、4、5轴快速精密数控系统加工服务,包括铣削、车削到客户规格,能够加工金属和 公差为 +/-0.005 毫米的塑料加工零件。辅助服务包括 数控系统 和常规磨削、钻孔、压铸、钣金和冲压。提供原型、生产运行、技术支持和检查。服务于 、航天、模具和夹具、LED 照明、、自行车和消费电子行业。准时交货。请告诉我们您项目的预算和预计交货时间。我们将与您一起制定战略,提供***成本效益的服务,帮助您达成目标,欢迎直接联系我们([protected])为您的新项目。
德玛吉数控系统按键失灵维修 G03指令无法执行
1、故障诊断:当数控系统模块出现损坏时,首***行的故障诊断。这包括使用仪器进行测试,观察故障现象,以及查阅相关记录,以准确判断故障类型及原因。
2、维修方案制定:根据故障诊断的结果,制定具体的维修方案。这个方案将包括所需的维修时间、所需的配件、以及预期的维修效果等信息。
3、配件更换:如果诊断结果显示模块需要更换,那么接下来的步骤就是进行配件更换。在此过程中,应确保所更换的配件与原有模块兼容,并具备相同的性能规格。同时,需要确保更换过程符合相关操作规范,以避免造成进一步的损坏。
4、系统调试:在更换配件后,需要对数控系统进行的调试。这包括检查各模块之间的连接是否正常,测试各项功能是否恢复正常,以及验证系统的稳定性和性能。
为了使主体结构完整。由于技术困难,例如移动的海床,施工已被大大推迟,这使得该项目能够超出时间和预算。该项目由55公里长的桥梁组成,其中22.9公里跨海,以及6.7公里的地下隧道,预计使用寿命约为120年。这些数字让这座桥以 100 亿元人民币或 15 亿美元的价格轻松获得了“世界上的跨海大桥”的称号,也是有史以来建造的最昂贵的大桥之一。完成后,希望香港到珠海的行车时间由目前的四个小时缩短至半小时左右。这将改善香港人前往珠江三角洲地区的商务和休闲方式,并让澳门和广东的居民轻松前往香港机场及其众多购物目的地。目前,香港机场与及澳门港口之间有快速且频繁的渡轮服务,但这显然取决于天气,在台风季节可能会成为问题。这座桥的使用有望减少对三角洲周边航班的需求,并对游客流量产生积极影响,让人们购物时不必担心行李限制和机场值机时间。[标??签:标题] 目前,香港机场与及澳门港口之间有快速且频繁的渡轮服务,但这显然取决于天气,在台风季节可能会成为问题。这座桥的使用有望减少对三角洲周边航班的需求,并对游客流量产生积极影响,让人们购物时不必担心行李限制和机场值机时间。[标??签:标题] 目前,香港机场与及澳门港口之间有快速且频繁的渡轮服务,但这显然取决于天气,在台风季节可能会成为问题。这座桥的使用有望减少对三角洲周边航班的需求,并对游客流量产生积极影响,让人们购物时不必担心行李限制和机场值机时间。[标??签:标题]
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 6系列铝合号的应用 Yoyokuo 发表在数控系统 根据铝加工方法,可分为变形铝合金和铸造铝合金。铝及铝合金的数量主要分为八个系列。品牌(用四个阿拉伯数字,现在常用来表示):1XXX表示纯度***以上的铝系列,如1050 2XXX表示铝铜合金系列,如2014 3XXX表示铝锰合金系列,如3003 4XXX表示铝硅合金系列如4032 5XXX表示铝镁合金系列如5052 6XXX表示铝镁硅合金系列如6063 7XXX表示铝锌合金系列如7001 8XXX指上述以外的合金体系按铝合金系列,从强度的1xxx系列纯铝到强度的7xxx系列铝锌合??金。不同牌号的变形铝合金,其成分、热处理工艺和相应的加工形式不同,因此具有不同的阳极氧化特性。6xxx系列铝合金又称“铝镁硅合金”,是一种热处理后的耐腐蚀铝合金,强度高,耐腐蚀,均匀性好。它是目前市场上比较流行的产品。在工程应用中尤为重要,主要用于挤压铝型材。以常用的6系铝合金为例,不同类型的铝合金有不同的用途。6005 挤压型材和管材,用于梯子、电视天线、电视发射器等。6009 车身板。6010片材:车身。6061 电池盖等用管、棒、板、半导体设备零件、夹具、阀体、 零件、模型车底板、自行车零件、塔楼、船舶、电车、家具、机械零件、精密机械加工、 ETC。。6063 用于车辆、长凳、家具、围栏等的建筑型材和挤压材料。6066 锻件和焊接结构挤压材料。6068主要用于冷藏集装箱地板、货车车架部件、船舶上部结构、轨道车辆结构、大型货车结构等机械结构件。6070 用于 行业的重型焊接结构和挤压材料和管道。6082适用于制造飞机起落架、船只、建筑构件、自行车、 零部件、光学仪器、轨道车辆铝材、电器配件、阀门和阀门零件。6101 客车用高强度棒材、电导体及散热器材料、高强度电气母线、刚性悬挂导电接触轨、各种导电材料等。6106用于各种需要耐腐蚀的管材、线材和棒材。6151用于既要求良好的可锻性、高强度、耐蚀性好,如模锻曲轴零件、机械零件、生产轧制环。6201 高强度导材和电线。6205 厚板、踏板和高抗冲击挤压件。6262具有良好的机械加工性和耐腐蚀性,多为挤压和冷加工的管材、棒材、型材和线材,用于带螺纹的高应力零件。6351主要用于公路交通设施和要求高强度的气、油、水管道的挤压结构件。6463 建筑及各种家电型材,以及阳极氧化处理后表面光亮的 装饰件。6A02 飞机发动机零件、复杂锻件和模锻件。6系铝合号应用 :数控系统/,谢谢! PTJ – 作为有成就的数控系统加工公司和数控系统车间,PTJ五金有限公司一直专注于OEM 数控系统车床,定制数控系统加工零件生产和快速 数控系统 加工服务超过 12 年,始终保持标准的交付速度和精密 数控系统 制造组件的可靠质量。凭借高水平的技术和的设备,以及严谨的态度,我们通过了***:2015质量认证,支持PTJ 数控系统铣削服务、数控系统车削服务、数控系统铣车、数控系统的长期发展钻孔服务、3/4/5 轴加工、瑞士加工服务、数控系统加工定制零件和服务,小零件加工等。PTJ专业数控系统零件加工涉及数控系统金属零件制造,塑料数控系统加工,以及一些高难度材料。我们的数控系统加工产品可用于广泛的行业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])你的新项目。
德玛吉数控系统按键失灵维修 G03指令无法执行
1、首先,应检查电源模块是否正常。电源模块是整个数控系统的供电保障,一旦出现故障,会导致整个系统无法正常工作。如果电源模块损坏或不稳定,可能会导致红绿灯同时亮起。因此,使用测试仪器检查电源稳定性,并确认电源线路连接牢固,是首要步骤。
2、其次,检查控制器是否运行正常。控制器是数控系统的核心部分,控制着机床的运行。如果控制器出现故障,系统无法正确发出指令,也可能导致红绿灯同时亮起。因此,对控制器进行检查,重新校准,以排除其故障可能。
3、此外,还应检查输入输出模块。输入输出模块是连接机床和数控系统的桥梁,负责信号的接收和发送。如果输入输出模块故障,系统可能无法正常接收或发送信号,从而引发异常。检查该模块的连接情况,确认其工作正常也是维修过程中的重要一环。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具延长 寿命和里程的方法介绍数控系统wiki 发表于数控系统 保养是根据使用日期计算,还是根据行驶公里数计算?这是许多车主在维修期临近时遇到的问题。每个人的使用习惯不同,路况也不同。车辆的保养周期很难有一个固定的标准。保养通常以使用的公里数来衡量。这更合理。此外, 零部件的保养周期要记住,保养时巧妙地将保养周期和行驶公里数结合起来,更有利于延长车辆的使用寿命。 应每月检查一次,只有及时保养 ,才能我们减少磨损、避免故障并确保性能。范良银认为,车主在启动车辆前应注意 灯泡、后视镜等车辆的外观。如果 有磨损迹象,车主需要仔细检查,检查 是否有鼓包、老化裂纹等。的检查通常每月进行一次。如果车辆在行驶中感觉 与异物相撞,则需要立即进行检查。检查 时,您还应该检查 底盘是否漏油。也可以在车辆换档后检查原停车地是否有漏油痕迹。如果有,则需要进行的检查和保养。重要螺栓每六个月检查一次。在 保养过程中,还需要注意各个方面的细节。普通家用车每3个月或5000公里保养一次。但是,很多车主没有考虑到实际成本,也没有按时保养。在这种情况下,车主需要更加关注零部件的保养周期。对于一些鼓式手制动蹄间隙和车轮制动器磨损,如果达到磨损标记,则应更换制动蹄,并固定底盘的重要螺栓。即使车辆行驶的距离没有达到保养公里数,但半年以上也要检查保养周期。闲置车辆更容易老化 零部件长时间闲置会老化得更快. 空转很容易导致电池出现问题,以及发动机油的氧化和橡胶的老化。长期闲置的 要注意定期检查零件的使用情况。零部件和零件加工,PTJ Shop提供程度的OEM服务,拥有10年以上的 行业服务经验。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。延长车辆寿命和里程的方法介绍 ,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具石材雕刻机会出现断刀情况有哪些 上传到发表在数控系统 石材数控雕刻机工作时,经常会造成刀打破。这会很头疼。怎么会发生这样的事情?今天跟大家分享一下石材雕刻机常断线的初衷及解决方法: 1、原材料是否有残留,原材料强度是否过大。高韧性原材料长期手工雕刻,数控系统刀片损坏和断边在所难免。每一次手工雕刻都与手工雕刻率密切相关。像手工雕刻的红木,如果速率调整过大,刀会断。一定。2、石材数控铣刀长期工作没有拆卸更换数控刀片,导致数控刀片本身在强度、抗压强度、锋利度等方面受到很大影响。如果瞬时速度控制不好,那当然是断刀了。因此,规定检查数控刀片是否损坏。如果损坏更严重,请尽快更换。因为损坏的数控刀片不仅不利于手工雕刻的实际效果,而且对石材数控路由器本身也没有好处。为了救这么少,贪小失大,会造成更大的伤害。3、石材数控铣床的数控车床是否适合此类原材料的生产加工?石材数控铣床的数控车床是否放置在水平面上?如果没有调平,会导致工具损坏。4、伺服电机的速比是否过低?如果伺服电机的速比过低,每齿的切削刀具量会增加,切削速度会增加,从而导致刀具断裂。一般来说,人们应用的主轴轴承速比越高越好。5、数控系统刀片和卡盘顶部是否有灰尘?夹头里面的灰尘一定要清理干净,不然数控系统刀片都是很容易折断的,以及切割范围是否过大。夹头和螺母是否完好。数控刀片的外伸是否变大至关重要。6、石材数控铣刀程序编程不正确,程序编程的刀具深度很大。如果刀具耐用度设置过大,超过了数控刀片的承载能力。数控系统刀片太薄,无法切割和折断数控系统刀片。7.石材数控铣床数控车床操作人员的水平决定,数控车床操作人员的个人行为,刀具,刀具不慎折断数控刀片。8.关键与石材数控铣刀数控刀片的强度、抗压强度、锋利度、数控刀片的延伸长度、以及数控刀片前刀面的平滑度。这就要求客户在生产加工前选择所有正常的数控刀片进行生产加工。9、所生产的原材料比数控刀片更硬。选择的 数控系统 刀片错误。如果石材数控系统路由器的数控车床速度比太快,就会断刀。比如封边机的台面上有钉子等金属材料。大理石生产加工用的数控刀片不能钻孔,大理石生产加工用的主轴轴承速比过快,会造成刀具折断。10、不喷冷冻液或切削油。喜欢大理石的生产加工,或者材质有点硬的原材料,在手工雕刻的整个过程中必须产生大量热量。如果不立即冷却,数控系统刀片会过热,变得松动,然后损坏更严重,那么由此产生的刀具不会被打破。它是免费的。11、周边自然环境的相关要素包括周边是否有震源,显示的工作电压是否稳定。自动控制系统相关元件的相对路径是否平滑,优先级选择方法是否合适,直接损害数控车床的启动率。启动速度越高,越容易引起振动,很容易造成工装。离开。辅助机械设备的相关要素是铣削表面是否光滑,是否防止二次钻孔,更关键的是切削问题。12、石头数控路由器显示的开关电源稳定吗?不稳定的开关电源也会导致石头数控路由器坏掉。13、石头数控路由器的方法正常吗?它会立即损害数控车床的启动速度。启动速度越高,越容易引起震动,也很容易造成刀具折断。14、辅机的铣削是否顺畅?它可以防止二次钻孔吗?最重要的是工具加载问题。总而言之,其中大部分都与速度有关。刀具移动太快,或速比不足,数控系统刀片太钝,生产加工吃刀量大,数控系统刀片夹持长度不够,数控系统刀片晃动,镗刀不一样。手机软件中的数控刀片设置是否与数控刀片的具体应用一致?手工雕刻硬质原材料时,应设置不同的手工雕刻主要参数,并根据不同的原材料选用不同的数控刀片。这类人会更加注重日常工作,从经验中学习。在石材数控铣床整个运行过程中,当数控刀片突然断裂时,请立即停止或终止运行。然后记住当前的汇编号,以后还要用到。主轴轴承完全转动停止后,更换新的 数控系统 刀片。由于大部分数控系统刀片都是手动更换的,必然会导致长宽比在某个位置发生变化。此时,您只需使用工具块再次清晰即可。起点可以。明确结束后,寻找“进阶刚开始”;实际操作列表下的功能。提示框规定在开头输入线段号。该段号是指设备在开始时终止时记录的编号。数量小于记录数量,实际数量应以检测到刀的时间为准。如果你发现它晚了,减去一些大数字。段号默认设置完成后,即可设置单据。那样,数控机床石材数控路由器可以全自动,未完成的部分可以手工再次雕刻。整个过程中最重要的是参考哪个段号,根据这个段号,可以进行连续雕刻。如果在断刀的时候不立即记录这么大的数字,接下来的工作就很难处理了,很可能之前的所有工序都白费了。以上就是石雕机会出现断刀的原因。只是在使用的时候稍微注意一下。请期待更多提示~数控系统 提供电火花加工、数控冲床、数控铣床、数控车床、数控雕刻机、5 轴数控机床、数控雕刻机、激光数控机床、金属数控机床的数控机床指南,数控折弯机,数控磨床,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等转载请保留本文来源及地址:石雕机会出现断刀情况有哪些 上传至::如无特别说明,本站所有文章均为原来的 数控抛光机、切管机、油压机、封边机等。:石雕机会出现断刀情况有哪些 上传至:2021年08-30 :如有无特别说明,数控系统 数控抛光机、切管机、油压机、封边机等。:石雕机会出现断刀情况有哪些 上传至:2021年08-30 :如有无特别说明,数控系统 数控系统 数控系统
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具分析200吨四柱液压机正常工作油缸不动的原因数控系统 发表在数控系统油缸是一个非常重要的零件四柱液压机的操作。小编之前也介绍过很多关于油缸的问题,但是今天我们就来说一说油缸在正常工作下不动的原因是什么?如何解决? 目录 1、运动部件阻力过大。2.200吨四柱液压机进口油压过低,达不到规定值。3.油液不进入液压缸。4.液压缸本身滑动件配合过紧,密封摩擦过大。5.由于200吨四柱液压机设计制造不当,活塞回位时,作用在活塞上的压力油的有效工作面积太小。6.???活塞杆上的横向载荷太大,特别是如果它太强或拉缸或卡死。7。液压缸背压过大。1.运动部件阻力过大。排除方法:排除200吨四柱液压机执行器存在的卡死、卡死等问题;改善运动部件的导向和润滑状态。2.200吨四柱液压机进口油压过低,达不到规定值。故障排除方法:检查相关油路是否有泄漏,排除泄漏;检查活塞和活塞杆处的密封圈是否损坏、老化、松动等;检查液压泵和压力阀是否有故障。3.油不进入液压缸。排除方法:检查油管、油路,特别是软管接头是否堵塞,检查油缸到泵的相关油路,排除堵塞;检查溢流阀的提升阀与阀座之间的密封是否良好;检查电磁阀弹簧是否损坏或电磁线圈是否烧坏;油路是否对switching.4不敏感。液压缸本身滑动件配合过紧,密封摩擦过大。拆卸方法:活塞杆与导套之间应采用H8/f8配合;检查密封圈尺寸是否严格按标准加工;如果使用V型密封圈,密封摩擦力应调整到适中。5.由于200吨四柱液压机设计制造不当,活塞回位时,作用在活塞上的压力油有效工作面积太小。排除方法:改进设计和再manufacture.6。??活塞杆上的横向负荷过大,特别是过强或拉缸或卡死。补救措施:安装液压油缸时,确保油缸轴线位置与运动方向一致;使液压缸所承受的载荷尽可能地通过缸轴,避免偏心;当长液压缸水平旋转时,活塞杆会因自重而偏斜。导套和活塞产生偏载,导致气缸盖密封损坏,漏油,活塞休眠。对此可采取以下措施:增加活塞平面,调整活塞外圆,加工成凸形,使活塞能自行,改善受力条件,减少和避免拉缸;活塞与活塞杆的连接采用球面接头。7.液压缸背压过大。排除方法:降低背压。液压缸发生故障的重要原因是进油口油压过低,即工作压力不足。液压系统工作压力不足的主要原因是液压泵、驱动电机和调压阀的故障。其他原因包括:机油滤清器堵塞、油道直径过小、机油粘度过高或过低;液体中空气过多;严重污染;管道连接错误;压力表损坏等。:200吨四柱液压机正常工作油缸不动原因分析 有关数控系统的维修措施,凌肯自动化的技术人员凭借多年的维修实践的积累,流程规范,合理操作,在加上公司配备的***的维修检查设备,能够在较短时间内锁定问题,及时维修并处理好各种故障,有问题更有负责人员一对一维修咨询。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具合金元素Ti及其热处理工艺 Moldwiki 发表于数控系统 0Cr18Ni10Ti是一种铬镍奥氏体不锈钢。该类钢具有优良的耐腐蚀性能和良好的综合力学性能。同时,由于其优良的工艺性能和焊接性能,在化工和轻工领域得到了广泛的应用。在奥氏体不锈钢的发展中,常用Ti代替C来减少晶间腐蚀,特别是敏化的晶间腐蚀。同时,Ti作为合金元素可以有效提高奥氏体不锈钢的晶粒度和力学性能。研究人员主要研究了不同热处理条件下Ti含量与晶粒尺寸的关系以及Ti含量对晶粒尺寸和力学性能的影响,确定了Ti含量和热处理工艺。试验钢在 50kg 真空感应炉中熔炼。钢锭经1150℃保温后锻造成40mm厚的板坯,然后热轧成13mm厚的板作为试验材料。试验钢化学成分见表1。表1 试验钢化学成分(质量分数,%) 编号CSiMnPSCrNiTi T10.0530.511.170.00530.004917.9410.340。24 T20.0550.521.170.00410.003917.8510.300.33 T30.0550.591.190.00600.003717.749.980.40 T40.0500.521.120.00390.003517.9010.490.61 钢的性能变化规律主要是固溶处理后的试验钢和固溶处理后的钢性能变化规律。研究了不同温度和时间的固溶处理。将热处理后的试验钢按GB/T228.1-2010标准制成拉伸试验棒材,对其拉伸力学性能进行测试。使用MEF4M光学显微镜观察组织形态。结果表明:(1)在一定范围内,随着Ti含量的增加,钉扎在晶界的Ti(CN)含量增加,了晶粒的长大,有效控制了晶粒尺寸,提高了力学性能。钢。Ti含量控制在0.4%。(2)随着固溶温度的升高,钢的强度在低于1050℃时强度较高,在1050~1100℃之间强度明显下降。固溶温度继续升高,强度继续降低,但塑性韧性增加。考虑力学性能,固溶温度应控制在1050℃以内。(3)当试验钢保持在1050℃以上时,钉扎在晶界的***相逐渐溶解在基体中,对晶界的钉扎作用减弱,晶粒长大严重。为避免晶粒粗大,固溶温度为1050℃。合金元素Ti及其热处理工艺 :数控系统/,谢谢!钣金、铍、碳钢、镁、3D打印、重型装备、建筑、农业、液压等行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达 15.7 英寸的零件。加工过程包括瑞士加工、拉削、车削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。生产范围(包括铝压铸和锌压铸)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具金属材料的可锻性是什么?Moldwiki 发表于 数控系统 金属材料的可锻性 对金属的可锻性影响较大的因素是金属本身的成型。塑性越好,在锻造时开裂的可能性就越小。金属的可塑性与金属的结构密切相关。晶粒越细,组织越均匀,塑性越好。所以,通过细化晶粒和均匀组织可以提高金属的可锻性。金属材料在压力加工过程中可以改变其形状而不会开裂。它包括在热态或冷态下的锤锻、轧制、拉伸和挤压等机械加工。可锻性主要与金属材料的化学成分有关。金属材料的可锻性-PTJ 数控系统 Shop 金属的本质 1.1 化学成分的影响 不同化学成分的金属具有不同的可锻性。一般来说,纯金属比合金具有更好的可锻性;碳钢的碳质量分数越低,可锻性越好;当钢中含有较多的碳化物形成元素(铬、钨、钼、钒等)时,可锻性显着降低。1.2金属组织的影响金属组织不同,其可锻性也有很大差异。当合金为单相固溶组织(如奥氏体)时,可锻性好;当金属具有金属化合物结构(如渗碳体)时,可锻性较差。铸造的柱状组织和粗大的晶粒不像压力加工后的均匀细密组织那样具有延展性。加工条件 2.1 变形温度 提高金属变形时的温度是提高金属可锻性的有效措施。在金属的加热过程中,随着加热温度的升高,金属原子的迁移率增加,原子间的吸引力降低,并且容易出现滑点。因此提高了塑性,降低了变形抗力,显着提高了可锻性。都是在高温下进行的。2.2 变形速度 变形速度是单位时间内变形的程度。变形速度对金属可锻性的影响如图2所示,从图中可以看出其对可锻性的影响是矛盾的。一方面,随着变形速度的增加,恢复和再结晶来不及及时克服加工硬化现象,使金属的塑性下降,变形抗力增加,可锻性变差(图中a点到左边)。另一方面,在金属变形过程中,塑性变形消耗的部分能量转化为热能,相当于加热金属,使金属的塑性增加,变形抗力降低,可锻性提高(图中a点到正确的 )。变形速度越大,热效应越明显。图2 变形速度对塑性和变形抗力的影响 2.3 变形方式(应力状态) 变形方式不同,变形金属的内应力状态也不同。例如,在挤压变形的情况下,处于三向压缩状态;拉拔时为双向压缩状态和单向压缩状态;心烦意乱的时候,毛坯中心部分的应力状态为三向压应力,而周边部分为上下径向为压应力,切向为拉应力,如图3所示。什么是金属材料的可锻性? :数控系统/,谢谢!PTJ?提供全系列Custom Precision数控系统机加工chinaservices.*** 9001:2015 &AS-9100认证。3、4、5轴快速精密数控系统加工服务,包括铣削、车削到客户规格,能够加工金属和 公差为 +/-0.005 毫米的塑料加工零件。辅助服务包括 数控系统 和常规磨削、钻孔、压铸、钣金和冲压。提供原型、生产运行、技术支持和检查。服务于 、航天、模具和夹具、LED 照明、、自行车和消费电子行业。准时交货。请告诉我们您项目的预算和预计交货时间。我们将与您一起制定战略,提供***成本效益的服务,帮助您达成目标,欢迎直接联系我们([protected])为您的新项目。
德玛吉数控系统按键失灵维修 G03指令无法执行
1、故障诊断:当数控系统模块出现损坏时,首***行的故障诊断。这包括使用仪器进行测试,观察故障现象,以及查阅相关记录,以准确判断故障类型及原因。
2、维修方案制定:根据故障诊断的结果,制定具体的维修方案。这个方案将包括所需的维修时间、所需的配件、以及预期的维修效果等信息。
3、配件更换:如果诊断结果显示模块需要更换,那么接下来的步骤就是进行配件更换。在此过程中,应确保所更换的配件与原有模块兼容,并具备相同的性能规格。同时,需要确保更换过程符合相关操作规范,以避免造成进一步的损坏。
4、系统调试:在更换配件后,需要对数控系统进行的调试。这包括检查各模块之间的连接是否正常,测试各项功能是否恢复正常,以及验证系统的稳定性和性能。
为了使主体结构完整。由于技术困难,例如移动的海床,施工已被大大推迟,这使得该项目能够超出时间和预算。该项目由55公里长的桥梁组成,其中22.9公里跨海,以及6.7公里的地下隧道,预计使用寿命约为120年。这些数字让这座桥以 100 亿元人民币或 15 亿美元的价格轻松获得了“世界上的跨海大桥”的称号,也是有史以来建造的最昂贵的大桥之一。完成后,希望香港到珠海的行车时间由目前的四个小时缩短至半小时左右。这将改善香港人前往珠江三角洲地区的商务和休闲方式,并让澳门和广东的居民轻松前往香港机场及其众多购物目的地。目前,香港机场与及澳门港口之间有快速且频繁的渡轮服务,但这显然取决于天气,在台风季节可能会成为问题。这座桥的使用有望减少对三角洲周边航班的需求,并对游客流量产生积极影响,让人们购物时不必担心行李限制和机场值机时间。[标??签:标题] 目前,香港机场与及澳门港口之间有快速且频繁的渡轮服务,但这显然取决于天气,在台风季节可能会成为问题。这座桥的使用有望减少对三角洲周边航班的需求,并对游客流量产生积极影响,让人们购物时不必担心行李限制和机场值机时间。[标??签:标题] 目前,香港机场与及澳门港口之间有快速且频繁的渡轮服务,但这显然取决于天气,在台风季节可能会成为问题。这座桥的使用有望减少对三角洲周边航班的需求,并对游客流量产生积极影响,让人们购物时不必担心行李限制和机场值机时间。[标??签:标题]
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 6系列铝合号的应用 Yoyokuo 发表在数控系统 根据铝加工方法,可分为变形铝合金和铸造铝合金。铝及铝合金的数量主要分为八个系列。品牌(用四个阿拉伯数字,现在常用来表示):1XXX表示纯度***以上的铝系列,如1050 2XXX表示铝铜合金系列,如2014 3XXX表示铝锰合金系列,如3003 4XXX表示铝硅合金系列如4032 5XXX表示铝镁合金系列如5052 6XXX表示铝镁硅合金系列如6063 7XXX表示铝锌合金系列如7001 8XXX指上述以外的合金体系按铝合金系列,从强度的1xxx系列纯铝到强度的7xxx系列铝锌合??金。不同牌号的变形铝合金,其成分、热处理工艺和相应的加工形式不同,因此具有不同的阳极氧化特性。6xxx系列铝合金又称“铝镁硅合金”,是一种热处理后的耐腐蚀铝合金,强度高,耐腐蚀,均匀性好。它是目前市场上比较流行的产品。在工程应用中尤为重要,主要用于挤压铝型材。以常用的6系铝合金为例,不同类型的铝合金有不同的用途。6005 挤压型材和管材,用于梯子、电视天线、电视发射器等。6009 车身板。6010片材:车身。6061 电池盖等用管、棒、板、半导体设备零件、夹具、阀体、 零件、模型车底板、自行车零件、塔楼、船舶、电车、家具、机械零件、精密机械加工、 ETC。。6063 用于车辆、长凳、家具、围栏等的建筑型材和挤压材料。6066 锻件和焊接结构挤压材料。6068主要用于冷藏集装箱地板、货车车架部件、船舶上部结构、轨道车辆结构、大型货车结构等机械结构件。6070 用于 行业的重型焊接结构和挤压材料和管道。6082适用于制造飞机起落架、船只、建筑构件、自行车、 零部件、光学仪器、轨道车辆铝材、电器配件、阀门和阀门零件。6101 客车用高强度棒材、电导体及散热器材料、高强度电气母线、刚性悬挂导电接触轨、各种导电材料等。6106用于各种需要耐腐蚀的管材、线材和棒材。6151用于既要求良好的可锻性、高强度、耐蚀性好,如模锻曲轴零件、机械零件、生产轧制环。6201 高强度导材和电线。6205 厚板、踏板和高抗冲击挤压件。6262具有良好的机械加工性和耐腐蚀性,多为挤压和冷加工的管材、棒材、型材和线材,用于带螺纹的高应力零件。6351主要用于公路交通设施和要求高强度的气、油、水管道的挤压结构件。6463 建筑及各种家电型材,以及阳极氧化处理后表面光亮的 装饰件。6A02 飞机发动机零件、复杂锻件和模锻件。6系铝合号应用 :数控系统/,谢谢! PTJ – 作为有成就的数控系统加工公司和数控系统车间,PTJ五金有限公司一直专注于OEM 数控系统车床,定制数控系统加工零件生产和快速 数控系统 加工服务超过 12 年,始终保持标准的交付速度和精密 数控系统 制造组件的可靠质量。凭借高水平的技术和的设备,以及严谨的态度,我们通过了***:2015质量认证,支持PTJ 数控系统铣削服务、数控系统车削服务、数控系统铣车、数控系统的长期发展钻孔服务、3/4/5 轴加工、瑞士加工服务、数控系统加工定制零件和服务,小零件加工等。PTJ专业数控系统零件加工涉及数控系统金属零件制造,塑料数控系统加工,以及一些高难度材料。我们的数控系统加工产品可用于广泛的行业。PTJ将与您一起制定战略,提供***成本效益的服务,帮助您实现目标,欢迎直接联系我们([protected])你的新项目。
德玛吉数控系统按键失灵维修 G03指令无法执行
1、首先,应检查电源模块是否正常。电源模块是整个数控系统的供电保障,一旦出现故障,会导致整个系统无法正常工作。如果电源模块损坏或不稳定,可能会导致红绿灯同时亮起。因此,使用测试仪器检查电源稳定性,并确认电源线路连接牢固,是首要步骤。
2、其次,检查控制器是否运行正常。控制器是数控系统的核心部分,控制着机床的运行。如果控制器出现故障,系统无法正确发出指令,也可能导致红绿灯同时亮起。因此,对控制器进行检查,重新校准,以排除其故障可能。
3、此外,还应检查输入输出模块。输入输出模块是连接机床和数控系统的桥梁,负责信号的接收和发送。如果输入输出模块故障,系统可能无法正常接收或发送信号,从而引发异常。检查该模块的连接情况,确认其工作正常也是维修过程中的重要一环。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具延长 寿命和里程的方法介绍数控系统wiki 发表于数控系统 保养是根据使用日期计算,还是根据行驶公里数计算?这是许多车主在维修期临近时遇到的问题。每个人的使用习惯不同,路况也不同。车辆的保养周期很难有一个固定的标准。保养通常以使用的公里数来衡量。这更合理。此外, 零部件的保养周期要记住,保养时巧妙地将保养周期和行驶公里数结合起来,更有利于延长车辆的使用寿命。 应每月检查一次,只有及时保养 ,才能我们减少磨损、避免故障并确保性能。范良银认为,车主在启动车辆前应注意 灯泡、后视镜等车辆的外观。如果 有磨损迹象,车主需要仔细检查,检查 是否有鼓包、老化裂纹等。的检查通常每月进行一次。如果车辆在行驶中感觉 与异物相撞,则需要立即进行检查。检查 时,您还应该检查 底盘是否漏油。也可以在车辆换档后检查原停车地是否有漏油痕迹。如果有,则需要进行的检查和保养。重要螺栓每六个月检查一次。在 保养过程中,还需要注意各个方面的细节。普通家用车每3个月或5000公里保养一次。但是,很多车主没有考虑到实际成本,也没有按时保养。在这种情况下,车主需要更加关注零部件的保养周期。对于一些鼓式手制动蹄间隙和车轮制动器磨损,如果达到磨损标记,则应更换制动蹄,并固定底盘的重要螺栓。即使车辆行驶的距离没有达到保养公里数,但半年以上也要检查保养周期。闲置车辆更容易老化 零部件长时间闲置会老化得更快. 空转很容易导致电池出现问题,以及发动机油的氧化和橡胶的老化。长期闲置的 要注意定期检查零件的使用情况。零部件和零件加工,PTJ Shop提供程度的OEM服务,拥有10年以上的 行业服务经验。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。延长车辆寿命和里程的方法介绍 ,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具石材雕刻机会出现断刀情况有哪些 上传到发表在数控系统 石材数控雕刻机工作时,经常会造成刀打破。这会很头疼。怎么会发生这样的事情?今天跟大家分享一下石材雕刻机常断线的初衷及解决方法: 1、原材料是否有残留,原材料强度是否过大。高韧性原材料长期手工雕刻,数控系统刀片损坏和断边在所难免。每一次手工雕刻都与手工雕刻率密切相关。像手工雕刻的红木,如果速率调整过大,刀会断。一定。2、石材数控铣刀长期工作没有拆卸更换数控刀片,导致数控刀片本身在强度、抗压强度、锋利度等方面受到很大影响。如果瞬时速度控制不好,那当然是断刀了。因此,规定检查数控刀片是否损坏。如果损坏更严重,请尽快更换。因为损坏的数控刀片不仅不利于手工雕刻的实际效果,而且对石材数控路由器本身也没有好处。为了救这么少,贪小失大,会造成更大的伤害。3、石材数控铣床的数控车床是否适合此类原材料的生产加工?石材数控铣床的数控车床是否放置在水平面上?如果没有调平,会导致工具损坏。4、伺服电机的速比是否过低?如果伺服电机的速比过低,每齿的切削刀具量会增加,切削速度会增加,从而导致刀具断裂。一般来说,人们应用的主轴轴承速比越高越好。5、数控系统刀片和卡盘顶部是否有灰尘?夹头里面的灰尘一定要清理干净,不然数控系统刀片都是很容易折断的,以及切割范围是否过大。夹头和螺母是否完好。数控刀片的外伸是否变大至关重要。6、石材数控铣刀程序编程不正确,程序编程的刀具深度很大。如果刀具耐用度设置过大,超过了数控刀片的承载能力。数控系统刀片太薄,无法切割和折断数控系统刀片。7.石材数控铣床数控车床操作人员的水平决定,数控车床操作人员的个人行为,刀具,刀具不慎折断数控刀片。8.关键与石材数控铣刀数控刀片的强度、抗压强度、锋利度、数控刀片的延伸长度、以及数控刀片前刀面的平滑度。这就要求客户在生产加工前选择所有正常的数控刀片进行生产加工。9、所生产的原材料比数控刀片更硬。选择的 数控系统 刀片错误。如果石材数控系统路由器的数控车床速度比太快,就会断刀。比如封边机的台面上有钉子等金属材料。大理石生产加工用的数控刀片不能钻孔,大理石生产加工用的主轴轴承速比过快,会造成刀具折断。10、不喷冷冻液或切削油。喜欢大理石的生产加工,或者材质有点硬的原材料,在手工雕刻的整个过程中必须产生大量热量。如果不立即冷却,数控系统刀片会过热,变得松动,然后损坏更严重,那么由此产生的刀具不会被打破。它是免费的。11、周边自然环境的相关要素包括周边是否有震源,显示的工作电压是否稳定。自动控制系统相关元件的相对路径是否平滑,优先级选择方法是否合适,直接损害数控车床的启动率。启动速度越高,越容易引起振动,很容易造成工装。离开。辅助机械设备的相关要素是铣削表面是否光滑,是否防止二次钻孔,更关键的是切削问题。12、石头数控路由器显示的开关电源稳定吗?不稳定的开关电源也会导致石头数控路由器坏掉。13、石头数控路由器的方法正常吗?它会立即损害数控车床的启动速度。启动速度越高,越容易引起震动,也很容易造成刀具折断。14、辅机的铣削是否顺畅?它可以防止二次钻孔吗?最重要的是工具加载问题。总而言之,其中大部分都与速度有关。刀具移动太快,或速比不足,数控系统刀片太钝,生产加工吃刀量大,数控系统刀片夹持长度不够,数控系统刀片晃动,镗刀不一样。手机软件中的数控刀片设置是否与数控刀片的具体应用一致?手工雕刻硬质原材料时,应设置不同的手工雕刻主要参数,并根据不同的原材料选用不同的数控刀片。这类人会更加注重日常工作,从经验中学习。在石材数控铣床整个运行过程中,当数控刀片突然断裂时,请立即停止或终止运行。然后记住当前的汇编号,以后还要用到。主轴轴承完全转动停止后,更换新的 数控系统 刀片。由于大部分数控系统刀片都是手动更换的,必然会导致长宽比在某个位置发生变化。此时,您只需使用工具块再次清晰即可。起点可以。明确结束后,寻找“进阶刚开始”;实际操作列表下的功能。提示框规定在开头输入线段号。该段号是指设备在开始时终止时记录的编号。数量小于记录数量,实际数量应以检测到刀的时间为准。如果你发现它晚了,减去一些大数字。段号默认设置完成后,即可设置单据。那样,数控机床石材数控路由器可以全自动,未完成的部分可以手工再次雕刻。整个过程中最重要的是参考哪个段号,根据这个段号,可以进行连续雕刻。如果在断刀的时候不立即记录这么大的数字,接下来的工作就很难处理了,很可能之前的所有工序都白费了。以上就是石雕机会出现断刀的原因。只是在使用的时候稍微注意一下。请期待更多提示~数控系统 提供电火花加工、数控冲床、数控铣床、数控车床、数控雕刻机、5 轴数控机床、数控雕刻机、激光数控机床、金属数控机床的数控机床指南,数控折弯机,数控磨床,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等转载请保留本文来源及地址:石雕机会出现断刀情况有哪些 上传至::如无特别说明,本站所有文章均为原来的 数控抛光机、切管机、油压机、封边机等。:石雕机会出现断刀情况有哪些 上传至:2021年08-30 :如有无特别说明,数控系统 数控抛光机、切管机、油压机、封边机等。:石雕机会出现断刀情况有哪些 上传至:2021年08-30 :如有无特别说明,数控系统 数控系统 数控系统
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"德玛吉数控系统按键失灵维修 G03指令无法执行"产品信息,如您想了解更多关于"德玛吉数控系统按键失灵维修 G03指令无法执行"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
