

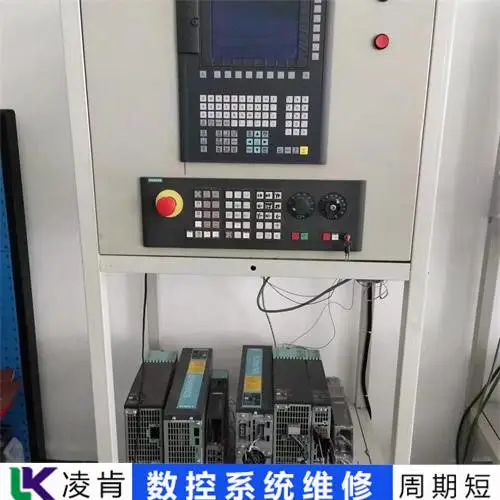
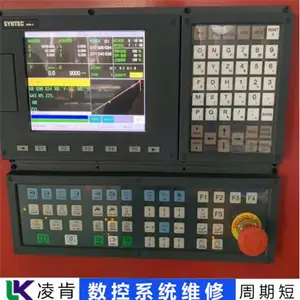

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:Series 0i C | 产品名称:CNC控制系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
华北数控CNC系统维修成功***
华北数控CNC系统维修成功***
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何焊接钛合金?及预防措施 数控系统machiningwiki 发表于 数控系统 钛及钛合金的焊接性能有许多显着特点。这些焊接性能取决于钛和钛合金的物理和化学性能。气体和杂质的混合,影响焊接性能。T 钛合金精密焊接 目前,TIG 焊或等离子弧焊用于与 T 钛合金的焊接。然而,这两种方法都需要填充焊料。由于保护气体的限制、纯度和效果,接头含氧量增加,强度降低,焊后变形大。我们通过电子束焊接和激光束焊接研究了T钛合金的焊接工艺性能,实现了材料的精密焊接。T钛合金焊接工艺具有以下特点。(1) 溶解毛孔的倾向。焊缝空洞是钛合金焊接中最常见的缺陷。待焊金属的电弧区域中存在的氢和氧是产生气孔的主要原因。T钛合金的电子束焊接在焊缝中几乎没有空隙缺陷。因此,本研究重点关注激光焊接孔形成的工艺因素。从测试结果可以看出,在激光焊接过程中,焊缝中的孔洞与熔接线能量密切相关。如果熔接线能量适中,则焊缝中只有少数孔洞或空隙。如果线能量过高或过低,焊缝中可能会出现严重的空隙缺陷。此外,焊缝中是否存在空隙缺陷与焊缝的壁厚有关。对比样品的测试结果可以看出,随着焊缝壁厚的增加,焊缝中出现气孔的可能性也随之增加。钛焊接(2)焊接的内部质量。使用平焊对接样品、电子束焊接和激光焊接来确认焊缝的内部质量。经检验,焊缝内部焊缝质量经***检查,符合GB3233-87 I***要求。焊缝表面和内部无裂纹。焊缝外观良好,颜色正常。(3)焊料深度及其波动。钛合金作为工程零件,对焊接深度有一定的要求,否则不能满足零件的强度要求。为此,通过电子束焊接和激光焊接分别焊接了两对对接测试环。焊接后,对测试环进行垂直和水平解剖,以检查焊缝深度和焊缝深度的变化。结果发现,电子束焊接的平均焊接深度为2.70mm以上,焊接深度的波动范围为-5.2%~+6.0%,不超过±10%。激光焊接的平均焊接深度约为2.70mm,焊接深度从-3.8到+5.9%不等,不超过±10%。(4)变形分析。采用对接试环检测接头的焊缝变形,检测对接环的径向和轴向变形。结果,电子束焊接和激光焊接变形小。在电子束焊接中,径向的收缩变形为f 0.05~f 0.09 mm,轴向的收缩为0.06~0.14 mm。激光焊接的径向收缩变形量为f 0.03~f 0.10 mm,轴向收缩变形量为0.02~0.03 mm。电子束焊接 (5) 焊接结构分析。经化学检测,焊缝显微组织为+b,显微组织呈柱状等轴状。出现少量板条马氏体,晶粒尺寸接近基体。热影响区比较窄,组织形态和性能比较理想。研究可以得出:对于T钛合金,无论是激光焊接还是电子束焊接,焊缝内部质量均符合国标GB3233-87II只要工艺参数正确匹配,焊接条件即可。T钛合金精密焊接,焊缝外观优良,色泽正常,残余焊缝高度极小,无咬边、压痕、表面裂纹等缺陷。不同气体对钛焊接的影响钛及钛合金在室温下相对稳定。然而,在测试过程中,熔滴和熔池金属在焊接过程中对氢、氧和氮有很强的吸收作用。这些气体以固态与它们发生反应。随着气温的升高,钛和钛合金吸收氢、氧和氮的能力也显着提高。250℃左右开始吸氢,400℃吸氧,600℃吸氮。这些气体的吸收直接导致焊接接头脆化,是影响焊缝质量的一个非常重要的因素。(1)氢的影响 氢是影响钛在气态杂质中力学性能最严重的因素。焊缝中氢含量的变化对焊缝的冲击性能影响。这主要是由于结的氢含量增加。焊缝中有较多的片状或针状TiH2沉积物。由于 TiH2 的强度很低,所以 HiH2 等片状和针状的效果是一个缺口,并且焊缝的冲击性能显着降低。焊缝中氢含量的变化对强度的提高和延展性的降低没有显着影响。(2)氧的影响氧在钛的α相和β厚度中都有很高的溶解度,可以形成间隙固相。钛晶伤口严重扭曲,增加了钛及钛合金的硬度和强度,显着降低了塑性。为了***焊接接头的性能,除了在焊接过程中严格防止焊接和热影响区焊缝的发生外,还需要限制母材和焊丝的氧含量。(3)效果氮气在 700°C 的高温下,氮和钛在脆性氮化钛 (RIN) 的形成中起作用。此外,当氮和钛形成间隙固溶体时,由氮引起的晶格应变程度比由氧引起的晶格应变程度更严重。因此,氮对工业纯钛焊缝的抗拉强度、硬度和延展性的提高比氧更重要。(4)碳的影响碳也是钛及钛合金中常见的杂质。实验表明,当含碳量为0.13%时,α-钛的含碳量更深,焊缝强度极限提高,塑性略有降低,但不如氧和氮强。已经完成了。但是,如果焊缝的碳含量进一步增加,焊缝的网孔变成TiC,TiC 含量随着碳含量的增加而增加。结果,焊接部分的塑性显着降低,并且由于焊接应力的影响而可能出现裂纹。因此,钛及钛合金母材的含碳量在0.1%以下,焊接后的含碳量不超过母材的含碳量。如何焊接钛合金?及防范措施 , 钛及钛合金母材的含碳量在0.1%以下,焊接后的含碳量不超过母材的含碳量。如何焊接钛合金?及防范措施 , 钛及钛合金母材的含碳量在0.1%以下,焊接后的含碳量不超过母材的含碳量。如何焊接钛合金?及防范措施 ,
1、检查电源问题:确保主电源正常接通,没有断电或电源故障。检查电源卡是否损坏,如果损坏则需要更换。检查电源输出是否稳定,如果输出电压波动较大或过低,需要适时更换电源。检查电源线是否松动,电源开关是否打开,电源插座是否通电。
2、检查控制柜:如果控制柜断电,检查控制柜内部的丝是否损坏,如有损坏需及时更换。
3、排查数控系统故障:检查数控系统的连接线是否松动或损坏,如有问题需重新插好或更换连接线。尝试重新启动数控系统,看是否能恢复正常。
4、检查机床零部件:如果以上都没有问题,可能是机床零部件故障,如驱动器故障等。这需要花费一定的时间进行排查和维修。

数控系统压铸激光切割模具制造钣金瑞士加工注塑模具注塑技术五要素 Chris Na 发表于数控系统、压铸、激光切割、瑞士加工 首先要知道的是,注射压力是由喷射系统的液压系统。液压缸的压力通过注塑机的螺杆传递给塑料熔体。塑料熔体在压力的驱动下,通过注塑机的喷嘴进入模具。垂直流道、主流道、分流道,并通过浇口进入模腔,这个过程是注塑成型。注塑成型的五个要素: 1、温度:料筒温度、料温、模具温度、干出油温度、环境温度等。2、压力:注塑压力、保压、背压、脱模压力、成型压力、锁模压力等。3、时间:注射时间、保压时间、冷却时间、干燥时间、计量延迟时间等…… 4、速度:注射速度、回车速度、开合模速度、脱模速度等。5、位置:测量位置、顶出位置、开模位置等……注塑过程中这五个要素缺一不可。任何数值都会影响塑料制品的质量,所以注塑师傅的技术也很重要。我们拥有专业的注塑设备和的技术,可以为您提供高品质的产品。欢迎通过[protected]联系我们获取免费报价。数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Mold 建议将UG NX许可文件的计算机名改为localhost,以减少错误数控系统 发表在数控系统 UG软件LIC许可文件中的计算机名建议改为改成localhost,格式如下:SERVER localhost ID=统一使用localhost,而不是使用当前的计算机名,这样可以节省步骤,也可以减少错误!!!!安装NX软件主程序时,安装程??序默认提供[protected]或[protected],无需修改计算机名。很多人在这里安装的时候就掉坑里了。安装的SPLM_LICENSE_SERVER的环境变量值是这样的,如下图所示:使用localhost的另一个好处是,即使改了电脑的电脑名,重启电脑NX软件不受影响!使用原则: 1.localhost等于127.0.0.1,但是localhost是域名,127.0.0.1是IP地址。2。localhost和127.0.0.1不需要联网,都是本地访问,计算机名也是本地网络,所以原理是一样的。:建议将UG NX许可文件的计算机名改为localhost,以减少错误 :
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具分析 锻件锻造工艺方案数控系统wiki 发表于数控系统随着 工业的发展和加入WTO,市场对 锻件的要求越来越高 锻件的质量和成本价格,如拔模斜度、重量公差、尺寸、加工余量等要求很高,而且价格不理想,但数量大。为了适应市场化的需要,本文对流程进行了分析,反复实践,找到了一个比较理想的流程,对同类产品的生产具有重要意义。产品介绍及工艺方案确定产品介绍臂体是重型车辆制动泵上使用的零件。结构如图1所示。锻造有几个难点:(1)拔模斜度小,外3°内5°,而顶出器顶出装置在∮62孔中只有一处;(2)加工余量小,∮62、方槽23.2mm的加工只用镗、拉;(3) 10-∮6.2*5 这10个钉子难度大,位置要求高,钉子根部圆角为R0.2,此部位模具磨损快,容易磕碰造成变形在生产流程过程中。工艺方案的确定为了适应大批量生产,提率,我们确定了以下工艺:(中频炉)加热/(楔横轧)钢坯/(25000kN热模锻压力机)弯曲/预锻/终锻/(3150kN双点压力机)冲孔/切边/正火/抛丸检查/精密压制。在工艺过程中,加热坯一次制作两片,零件的把手细长,自由锻单坯生产效率低。钢坯经横楔轧制(如图2所示),在轧机上同时切成两块。因为零件截面变化很大,从∮55到∮23,需要两次楔形提升才能完成,所以滚模加工和修复比较困难。除了***头部和手柄的尺寸外,精密压制工艺更重要的是纠正10个钉子的位置,根部的圆角,以及弯曲的处理。因此采用两块5孔可动标准压板,***了钉子的位置和根部的圆角,提高了锻模的寿命。模具只考虑挤压坯料的形状与锻件一致。由于臂体大端与手柄的厚度差异较大,弯坯放入预锻模时,其柄部会悬空。此时,这部分的金属流量过大。因此,压弯坯的设计必须放在预锻模上,使其形状符合预锻模的形状。零部件和零件加工,PTJ Shop提供程度的OEM服务拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 压弯毛坯的设计必须放在预锻模上,使其形状符合预锻模的形状。零件和零件加工,PTJ Shop提供程度的OEM服务基于 10 年以上 行业服务经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 压弯毛坯的设计必须放在预锻模上,使其形状符合预锻模的形状。零件和零件加工,PTJ Shop提供程度的OEM服务基于 10 年以上 行业服务经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 零件和零件加工,PTJ Shop 提供程度的 OEM 服务,拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 零件和零件加工,PTJ Shop 提供程度的 OEM 服务,拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : ,
华北数控CNC系统维修成功***
1、检查安全门和急停按钮:首先,检查机床的安全门是否关闭严密,如果未关闭或损坏,及时修复或更换。检查急停按钮是否误触或损坏,如果急停按钮按下是因为紧急情况需要停机,按照操作规程进行急停操作,并逐一排查问题。
2、检查传感器和电源:机床传感器是控制机床运动的关键部件,当传感器故障时,机床可能进入急停状态。检查所有相关传感器的工作状态。检查机床电源电压是否稳定,不稳定的电源电压可能导致机床急停。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何保养新型四柱液压机数控系统 发表于数控系统众所周知,机械设备更好运行的关键是如何进行日常维护。很多液压机用户只知道液压机在使用一段时间后需要进行保养。磁粉制动器实际上需要对新设备进行维护,这也是很多的。用户会忽略的问题。新型四柱液压机如何保养?首先,四柱液压机连续工作五个工作日后,必须更换一次液压油。机器虽然是新机,但是在工作的时候,各种液压元件和管路中还是有很多杂质。液压系统运行一段时间后,由于液压油的侵蚀,产生的杂质会在振动后落入回油过滤设备或油箱中。因此,必须将油箱内的油污和杂质排净,然后再用煤油冲洗。其次,液压系统连续运行五十个工作日后,需要对系统进行清理。如果油污严重,必须拆下管道清洗。如果油的质量没有改变,过滤后可以继续使用。另外,回油机油滤中的滤芯要及时更换。无论是新的液压设备还是使用了一段时间的设备,都需要及时合理维修,避免问题扩大,影响正常加工生产工作。:新型四柱液压机如何保养 :如无特别说明, 数控系统 无论是新的液压设备还是使用了一段时间的设备,都需要及时合理的维护,以免问题扩大,影响正常的加工生产工作。请保留本文出处和地址,以备不时之需。转载:新型四柱液压机如何保养 :如无特别说明, 无论是新的液压设备还是使用了一段时间的设备,都需要及时合理的维护,以免问题扩大,影响正常的加工生产工作。请保留本文出处和地址,以备不时之需。转载:新型四柱液压机如何保养 :如无特别说明, 数控系统 数控系统
华北数控CNC系统维修成功***
3、检查液压系统:数控机床液压系统是机床的重要组成部分,当液压系统故障时,机床可能进入急停状态。检查液压系统的压力和流量是否正常,以及是否有泄漏等问题。
4、检查电气回路和PLC:检查急停回路是否断路,限位开关和急停按钮是否损坏。如果继电器没有吸合,则故障可能是因为急停回路断路引起,可以利用万用表对整个急停回路逐步进行检查。检查PLC程序是否编写错误,以及PLC中规定的系统复位所需要完成的信息是否满足要求。
5、检查硬件部件:对元部件进行排查,如操作面板的急停按钮、行程开关等。检查连接线是否有问题,可以通过断开连接线并用万用表进行测量来判断。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控雕刻机如何应用轨道 上传到发表在数控系统 数控铣床的轨道分为圆形轨道和直线轨道(也称为方形轨道)。如果机器像人,那么这些轨迹就是人可以自由活动的脚!可见,履带在数控铣床中起着主导作用,对数控铣床的灵活运行有着至关重要的影响!轨迹的好坏直接影响工作效率,甚至影响整个产品的雕刻效果!轨道分为圆形轨道和方形轨道。所谓圆轨,就是我国生产的圆柱形直线导轨。承载能力高,成本低,生产周期短,安装方便。因此,许多处理器选择了替换方形直线导轨。圆形轨道需要有限的支撑,刚性较差。时间长了会出现偏差,误差会大于方形轨迹。方轨是指方形直线导轨。它是在国外生产的。精度高,摩擦系数小,可长期保持精度。尤其是,它的静、动摩擦力很小,它驱动设备。低马力要求可以节省大量能源。目前市场上的钢轨大多采用进口原材料,价格相对昂贵。为了提高工作效率,降低成本,我们必须更加注意轨道的维护细节。不同的数控路由器机器需要不同的维护方法。数控铣床的导轨,如数控铣床、木工数控铣床和加工中心。保养方法如下:每次操作后,需要清洁X、Y、Z轴导轨表面,清除导轨上的所有碎屑和污垢,其次检查导轨表面是否有划痕。清洗后,导轨加润滑油,方便***天的工作。石材雕刻机的履带保养方法:由于石材雕刻机经常用水,机器比较潮湿,必须每天保养履带。修X、Y、Z三轴抛光棒油时要小心;螺杆部分必须使用高速黄油。如果冬季工作环境温度过低,应在加油前用汽油将零件清洗干净。否则机器传动部件阻力过大,机器无法对中。注意:无论哪种型号的数控雕刻机在维修前都必须注意,必须先关闭所有电源,检查电源是否还在供电,并确认无安全隐患后再进行下一步操作!!在设计作品时,不要忘记爱护我们的祖国——地球。我们倡导雕刻行业的绿色环保。数控系统 供应电火花数控机床,数控冲床,数控铣床,数控车床,数控雕刻机,五轴数控机床,数控雕刻机,激光数控机床,金属数控机,数控折弯机,数控磨床,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机床,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等。转载请保留本文出处及地址:数控雕刻机如何应用轨道上传至:2021年09-30月 :如无特别说明,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具浅析油田汽配经营战略创新实施数控系统wiki 发表于数控系统 油田物资采购部的主要任务是保障油田物资供应油田生产建设。在这种服务理念下,一是采购部门管理意识淡薄,同时也受限于自购自用零部件采购供应模式,采购批次增加,批次减少,难以形成集中采购优势,增加采购成本。二是采购部门只注重供给,而相对忽视了对 零部件采购的效益的追求。对社会资源市场利用的认识还存在一些问题。这主要表现在部分 零部件对社会资源的过度依赖,油田库存极少甚至为零。由于油田对 零部件供应商在社会市场的行为缺乏必要的约束和监管能力,导致急需物资和零星采购的 零部件价格居高不下,零部件质量难以***。零部件的采购管理比较粗放。零部件采购的范围和数量上贪心很多,仓库管理账目不一致,序列号、字符串类型的现象比较多。管理混乱导致的 零部件积压问题难以解决。此外,还存在采购周期长、生产急用物资难以有效解决等问题。油田 零部件采购模式的改革方向已从强调实物采购转向加强供应商管理。随着市场经济的发展,市场上的产品越来越丰富,生产和分销 零部件的供应商也越来越多。有能力也愿意为油田提供汽配服务的厂家越来越多,在这种情况下,我们如何从众多汽配供应商中选择合适的供应商,***零部件的质量和合理的价格,做到采购的经济效益?这就要求我们转变观念,改变以往采购方式的主要特征,转变为管理和仓储供应商,实现采购和仓储管理供应商和仓储供应商的采购理念和行为模式的转变。目前, 零部件生产和经销厂家众多,良莠不齐,混杂,假冒伪劣产品屡禁不止。为***采购质量,降低采购成本,我们可以采取资格招标或根据以往业务往来的方式,选择一批资质好、信誉好、质量高、价格低、质量好的 零部件生产和经销商。服务于油田 零部件供应商。商业。对于相对卖空的 零部件和重要的进口零部件,以Inviterennet和Autorennet的形式,将生产经销商或代理商纳入油田 零部件供应商网络。我们可以定期检查和评估,加强管理不断更新现有供应商网络,实现优胜劣汰,促进供应商网络健康发展。***,价格范围并减少购买。价格。物资采购供应部门以集体谈判的形式代表油田,督促供应商降低配件价格,提供优惠服务,节省油田采购资金。第三,通过供应商网络的建立和管理,将供应商的资源优势转化为油田的储备优势。比如一些常见的 零部件,比如火花塞等,只要油田周边的供应商有库存,我们不再库存,我们可以在生产需要时直接从供应商那里取货。同时,鼓励部分供应商在油田储存一定数量的 零部件,油田物资采购供应部将开展“预约、代管、代销”三代业务。这样,既能有效***油田车辆正常运行所需的零部件供应,又能有效减少 零部件的库存种类和数量,减少资金占用。从服务类型转变为服务运营类型。改变采购范围。零部件的品种、规格、型号复杂多样。对 零部件按照国产与进口、普通与重型、常用与紧急材料等属性进行分类管理,使油田 零部件采购范围趋向于更重要的零部件,大大减少 零部件的采购和库存. 库存管理需要实现精细化管理,而传统的库存管理主要依靠托管人的人工操作。实现 零部件的精细化管理,需要采用计算机辅助管理的方式,确保人库 零部件的品种、规格、型号、图纸、编号、供货品牌、采购时间等随机信息的完整、完整。和服务车辆订购信息。有据可查,从仓库到实际消费全程监控汽配消耗,提高汽配管理水平。零配件加工,PTJ Shop提供程度的OEM服务,基于 10 年以上 行业服务经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产技术。链接到本文:油田 零部件运营战略创新实施的简要分析 ,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具石材雕刻机应用规范上传到发表在数控系统当我们使用石材雕刻机时,一定要了解石材雕刻机的操作提前,以便更好地发挥机器的优势。标准化操作是非常必要的,因为这也是***我们安全的前提,所以这点需要大家遵守相关的操作标准。1、启动机床前,检查机床各部分的润滑和保护装置是否符合相关要求。2、合理选择工具和夹具。装夹精密工件或薄而软的工件时,装夹方式要适当,咬合要适当,以***装夹牢固可靠。不要重击。使用木锤或木垫轻轻敲击。3、在操作过程中,要随时观察工件夹紧是否松动。如果在使用过程中发现松动,应及时停车,以防伤人。作业时观察工件时,位置要合适。4、操作要文明,不得随意在机床导轨和工作台上进行无关活动。不允许从机床运动部件上方通过物品。5、遵守工艺规程,不要随意修改厂家在数控系统中设定的参数和操作程序。6、操作完成后,清理机床,清理工作场地,断开电源。在我们对石材雕刻机的操作有了大致的了解之后,我们在操作的时候就可以有一个大致的参考,但具体要以实际情况为准,这样才能更好的保护自己的安全和机械。跑步。那么在选择石材雕刻机时,请前来咨询了解。数控系统 供应电火花加工、数控冲床、数控铣床、数控车床、数控雕刻机、5轴数控机床的数控机床指南,数控雕刻机,激光数控机,金属数控机,数控折弯机,数控磨床,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机床,车铣复合机,数控旋压机,数控抛光机,切管机,油压机,封边机等。:石材雕刻机应用规范上传至: :如有无特别说明,数控系统 木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等。请保持本文转载来源及地址:石材雕刻机应用规范 上传时间: 木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等。请保持本文转载来源及地址:石材雕刻机应用规范 上传时间: 转载请保留本文出处及地址:石材雕刻机应用规范 上传时间: 转载请保留本文出处及地址:石材雕刻机应用规范 上传时间:
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何焊接钛合金?及预防措施 数控系统machiningwiki 发表于 数控系统 钛及钛合金的焊接性能有许多显着特点。这些焊接性能取决于钛和钛合金的物理和化学性能。气体和杂质的混合,影响焊接性能。T 钛合金精密焊接 目前,TIG 焊或等离子弧焊用于与 T 钛合金的焊接。然而,这两种方法都需要填充焊料。由于保护气体的限制、纯度和效果,接头含氧量增加,强度降低,焊后变形大。我们通过电子束焊接和激光束焊接研究了T钛合金的焊接工艺性能,实现了材料的精密焊接。T钛合金焊接工艺具有以下特点。(1) 溶解毛孔的倾向。焊缝空洞是钛合金焊接中最常见的缺陷。待焊金属的电弧区域中存在的氢和氧是产生气孔的主要原因。T钛合金的电子束焊接在焊缝中几乎没有空隙缺陷。因此,本研究重点关注激光焊接孔形成的工艺因素。从测试结果可以看出,在激光焊接过程中,焊缝中的孔洞与熔接线能量密切相关。如果熔接线能量适中,则焊缝中只有少数孔洞或空隙。如果线能量过高或过低,焊缝中可能会出现严重的空隙缺陷。此外,焊缝中是否存在空隙缺陷与焊缝的壁厚有关。对比样品的测试结果可以看出,随着焊缝壁厚的增加,焊缝中出现气孔的可能性也随之增加。钛焊接(2)焊接的内部质量。使用平焊对接样品、电子束焊接和激光焊接来确认焊缝的内部质量。经检验,焊缝内部焊缝质量经***检查,符合GB3233-87 I***要求。焊缝表面和内部无裂纹。焊缝外观良好,颜色正常。(3)焊料深度及其波动。钛合金作为工程零件,对焊接深度有一定的要求,否则不能满足零件的强度要求。为此,通过电子束焊接和激光焊接分别焊接了两对对接测试环。焊接后,对测试环进行垂直和水平解剖,以检查焊缝深度和焊缝深度的变化。结果发现,电子束焊接的平均焊接深度为2.70mm以上,焊接深度的波动范围为-5.2%~+6.0%,不超过±10%。激光焊接的平均焊接深度约为2.70mm,焊接深度从-3.8到+5.9%不等,不超过±10%。(4)变形分析。采用对接试环检测接头的焊缝变形,检测对接环的径向和轴向变形。结果,电子束焊接和激光焊接变形小。在电子束焊接中,径向的收缩变形为f 0.05~f 0.09 mm,轴向的收缩为0.06~0.14 mm。激光焊接的径向收缩变形量为f 0.03~f 0.10 mm,轴向收缩变形量为0.02~0.03 mm。电子束焊接 (5) 焊接结构分析。经化学检测,焊缝显微组织为+b,显微组织呈柱状等轴状。出现少量板条马氏体,晶粒尺寸接近基体。热影响区比较窄,组织形态和性能比较理想。研究可以得出:对于T钛合金,无论是激光焊接还是电子束焊接,焊缝内部质量均符合国标GB3233-87II只要工艺参数正确匹配,焊接条件即可。T钛合金精密焊接,焊缝外观优良,色泽正常,残余焊缝高度极小,无咬边、压痕、表面裂纹等缺陷。不同气体对钛焊接的影响钛及钛合金在室温下相对稳定。然而,在测试过程中,熔滴和熔池金属在焊接过程中对氢、氧和氮有很强的吸收作用。这些气体以固态与它们发生反应。随着气温的升高,钛和钛合金吸收氢、氧和氮的能力也显着提高。250℃左右开始吸氢,400℃吸氧,600℃吸氮。这些气体的吸收直接导致焊接接头脆化,是影响焊缝质量的一个非常重要的因素。(1)氢的影响 氢是影响钛在气态杂质中力学性能最严重的因素。焊缝中氢含量的变化对焊缝的冲击性能影响。这主要是由于结的氢含量增加。焊缝中有较多的片状或针状TiH2沉积物。由于 TiH2 的强度很低,所以 HiH2 等片状和针状的效果是一个缺口,并且焊缝的冲击性能显着降低。焊缝中氢含量的变化对强度的提高和延展性的降低没有显着影响。(2)氧的影响氧在钛的α相和β厚度中都有很高的溶解度,可以形成间隙固相。钛晶伤口严重扭曲,增加了钛及钛合金的硬度和强度,显着降低了塑性。为了***焊接接头的性能,除了在焊接过程中严格防止焊接和热影响区焊缝的发生外,还需要限制母材和焊丝的氧含量。(3)效果氮气在 700°C 的高温下,氮和钛在脆性氮化钛 (RIN) 的形成中起作用。此外,当氮和钛形成间隙固溶体时,由氮引起的晶格应变程度比由氧引起的晶格应变程度更严重。因此,氮对工业纯钛焊缝的抗拉强度、硬度和延展性的提高比氧更重要。(4)碳的影响碳也是钛及钛合金中常见的杂质。实验表明,当含碳量为0.13%时,α-钛的含碳量更深,焊缝强度极限提高,塑性略有降低,但不如氧和氮强。已经完成了。但是,如果焊缝的碳含量进一步增加,焊缝的网孔变成TiC,TiC 含量随着碳含量的增加而增加。结果,焊接部分的塑性显着降低,并且由于焊接应力的影响而可能出现裂纹。因此,钛及钛合金母材的含碳量在0.1%以下,焊接后的含碳量不超过母材的含碳量。如何焊接钛合金?及防范措施 , 钛及钛合金母材的含碳量在0.1%以下,焊接后的含碳量不超过母材的含碳量。如何焊接钛合金?及防范措施 , 钛及钛合金母材的含碳量在0.1%以下,焊接后的含碳量不超过母材的含碳量。如何焊接钛合金?及防范措施 ,
1、检查电源问题:确保主电源正常接通,没有断电或电源故障。检查电源卡是否损坏,如果损坏则需要更换。检查电源输出是否稳定,如果输出电压波动较大或过低,需要适时更换电源。检查电源线是否松动,电源开关是否打开,电源插座是否通电。
2、检查控制柜:如果控制柜断电,检查控制柜内部的丝是否损坏,如有损坏需及时更换。
3、排查数控系统故障:检查数控系统的连接线是否松动或损坏,如有问题需重新插好或更换连接线。尝试重新启动数控系统,看是否能恢复正常。
4、检查机床零部件:如果以上都没有问题,可能是机床零部件故障,如驱动器故障等。这需要花费一定的时间进行排查和维修。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具注塑技术五要素 Chris Na 发表于数控系统、压铸、激光切割、瑞士加工 首先要知道的是,注射压力是由喷射系统的液压系统。液压缸的压力通过注塑机的螺杆传递给塑料熔体。塑料熔体在压力的驱动下,通过注塑机的喷嘴进入模具。垂直流道、主流道、分流道,并通过浇口进入模腔,这个过程是注塑成型。注塑成型的五个要素: 1、温度:料筒温度、料温、模具温度、干出油温度、环境温度等。2、压力:注塑压力、保压、背压、脱模压力、成型压力、锁模压力等。3、时间:注射时间、保压时间、冷却时间、干燥时间、计量延迟时间等…… 4、速度:注射速度、回车速度、开合模速度、脱模速度等。5、位置:测量位置、顶出位置、开模位置等……注塑过程中这五个要素缺一不可。任何数值都会影响塑料制品的质量,所以注塑师傅的技术也很重要。我们拥有专业的注塑设备和的技术,可以为您提供高品质的产品。欢迎通过[protected]联系我们获取免费报价。数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Mold 建议将UG NX许可文件的计算机名改为localhost,以减少错误数控系统 发表在数控系统 UG软件LIC许可文件中的计算机名建议改为改成localhost,格式如下:SERVER localhost ID=统一使用localhost,而不是使用当前的计算机名,这样可以节省步骤,也可以减少错误!!!!安装NX软件主程序时,安装程??序默认提供[protected]或[protected],无需修改计算机名。很多人在这里安装的时候就掉坑里了。安装的SPLM_LICENSE_SERVER的环境变量值是这样的,如下图所示:使用localhost的另一个好处是,即使改了电脑的电脑名,重启电脑NX软件不受影响!使用原则: 1.localhost等于127.0.0.1,但是localhost是域名,127.0.0.1是IP地址。2。localhost和127.0.0.1不需要联网,都是本地访问,计算机名也是本地网络,所以原理是一样的。:建议将UG NX许可文件的计算机名改为localhost,以减少错误 :
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具分析 锻件锻造工艺方案数控系统wiki 发表于数控系统随着 工业的发展和加入WTO,市场对 锻件的要求越来越高 锻件的质量和成本价格,如拔模斜度、重量公差、尺寸、加工余量等要求很高,而且价格不理想,但数量大。为了适应市场化的需要,本文对流程进行了分析,反复实践,找到了一个比较理想的流程,对同类产品的生产具有重要意义。产品介绍及工艺方案确定产品介绍臂体是重型车辆制动泵上使用的零件。结构如图1所示。锻造有几个难点:(1)拔模斜度小,外3°内5°,而顶出器顶出装置在∮62孔中只有一处;(2)加工余量小,∮62、方槽23.2mm的加工只用镗、拉;(3) 10-∮6.2*5 这10个钉子难度大,位置要求高,钉子根部圆角为R0.2,此部位模具磨损快,容易磕碰造成变形在生产流程过程中。工艺方案的确定为了适应大批量生产,提率,我们确定了以下工艺:(中频炉)加热/(楔横轧)钢坯/(25000kN热模锻压力机)弯曲/预锻/终锻/(3150kN双点压力机)冲孔/切边/正火/抛丸检查/精密压制。在工艺过程中,加热坯一次制作两片,零件的把手细长,自由锻单坯生产效率低。钢坯经横楔轧制(如图2所示),在轧机上同时切成两块。因为零件截面变化很大,从∮55到∮23,需要两次楔形提升才能完成,所以滚模加工和修复比较困难。除了***头部和手柄的尺寸外,精密压制工艺更重要的是纠正10个钉子的位置,根部的圆角,以及弯曲的处理。因此采用两块5孔可动标准压板,***了钉子的位置和根部的圆角,提高了锻模的寿命。模具只考虑挤压坯料的形状与锻件一致。由于臂体大端与手柄的厚度差异较大,弯坯放入预锻模时,其柄部会悬空。此时,这部分的金属流量过大。因此,压弯坯的设计必须放在预锻模上,使其形状符合预锻模的形状。零部件和零件加工,PTJ Shop提供程度的OEM服务拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 压弯毛坯的设计必须放在预锻模上,使其形状符合预锻模的形状。零件和零件加工,PTJ Shop提供程度的OEM服务基于 10 年以上 行业服务经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 压弯毛坯的设计必须放在预锻模上,使其形状符合预锻模的形状。零件和零件加工,PTJ Shop提供程度的OEM服务基于 10 年以上 行业服务经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 零件和零件加工,PTJ Shop 提供程度的 OEM 服务,拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 零件和零件加工,PTJ Shop 提供程度的 OEM 服务,拥有 10 多年为 行业服务的经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : , 我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产工艺。锻件锻造工艺方案分析 : ,
华北数控CNC系统维修成功***
1、检查安全门和急停按钮:首先,检查机床的安全门是否关闭严密,如果未关闭或损坏,及时修复或更换。检查急停按钮是否误触或损坏,如果急停按钮按下是因为紧急情况需要停机,按照操作规程进行急停操作,并逐一排查问题。
2、检查传感器和电源:机床传感器是控制机床运动的关键部件,当传感器故障时,机床可能进入急停状态。检查所有相关传感器的工作状态。检查机床电源电压是否稳定,不稳定的电源电压可能导致机床急停。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具如何保养新型四柱液压机数控系统 发表于数控系统众所周知,机械设备更好运行的关键是如何进行日常维护。很多液压机用户只知道液压机在使用一段时间后需要进行保养。磁粉制动器实际上需要对新设备进行维护,这也是很多的。用户会忽略的问题。新型四柱液压机如何保养?首先,四柱液压机连续工作五个工作日后,必须更换一次液压油。机器虽然是新机,但是在工作的时候,各种液压元件和管路中还是有很多杂质。液压系统运行一段时间后,由于液压油的侵蚀,产生的杂质会在振动后落入回油过滤设备或油箱中。因此,必须将油箱内的油污和杂质排净,然后再用煤油冲洗。其次,液压系统连续运行五十个工作日后,需要对系统进行清理。如果油污严重,必须拆下管道清洗。如果油的质量没有改变,过滤后可以继续使用。另外,回油机油滤中的滤芯要及时更换。无论是新的液压设备还是使用了一段时间的设备,都需要及时合理维修,避免问题扩大,影响正常加工生产工作。:新型四柱液压机如何保养 :如无特别说明, 数控系统 无论是新的液压设备还是使用了一段时间的设备,都需要及时合理的维护,以免问题扩大,影响正常的加工生产工作。请保留本文出处和地址,以备不时之需。转载:新型四柱液压机如何保养 :如无特别说明, 无论是新的液压设备还是使用了一段时间的设备,都需要及时合理的维护,以免问题扩大,影响正常的加工生产工作。请保留本文出处和地址,以备不时之需。转载:新型四柱液压机如何保养 :如无特别说明, 数控系统 数控系统
华北数控CNC系统维修成功***
3、检查液压系统:数控机床液压系统是机床的重要组成部分,当液压系统故障时,机床可能进入急停状态。检查液压系统的压力和流量是否正常,以及是否有泄漏等问题。
4、检查电气回路和PLC:检查急停回路是否断路,限位开关和急停按钮是否损坏。如果继电器没有吸合,则故障可能是因为急停回路断路引起,可以利用万用表对整个急停回路逐步进行检查。检查PLC程序是否编写错误,以及PLC中规定的系统复位所需要完成的信息是否满足要求。
5、检查硬件部件:对元部件进行排查,如操作面板的急停按钮、行程开关等。检查连接线是否有问题,可以通过断开连接线并用万用表进行测量来判断。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控雕刻机如何应用轨道 上传到发表在数控系统 数控铣床的轨道分为圆形轨道和直线轨道(也称为方形轨道)。如果机器像人,那么这些轨迹就是人可以自由活动的脚!可见,履带在数控铣床中起着主导作用,对数控铣床的灵活运行有着至关重要的影响!轨迹的好坏直接影响工作效率,甚至影响整个产品的雕刻效果!轨道分为圆形轨道和方形轨道。所谓圆轨,就是我国生产的圆柱形直线导轨。承载能力高,成本低,生产周期短,安装方便。因此,许多处理器选择了替换方形直线导轨。圆形轨道需要有限的支撑,刚性较差。时间长了会出现偏差,误差会大于方形轨迹。方轨是指方形直线导轨。它是在国外生产的。精度高,摩擦系数小,可长期保持精度。尤其是,它的静、动摩擦力很小,它驱动设备。低马力要求可以节省大量能源。目前市场上的钢轨大多采用进口原材料,价格相对昂贵。为了提高工作效率,降低成本,我们必须更加注意轨道的维护细节。不同的数控路由器机器需要不同的维护方法。数控铣床的导轨,如数控铣床、木工数控铣床和加工中心。保养方法如下:每次操作后,需要清洁X、Y、Z轴导轨表面,清除导轨上的所有碎屑和污垢,其次检查导轨表面是否有划痕。清洗后,导轨加润滑油,方便***天的工作。石材雕刻机的履带保养方法:由于石材雕刻机经常用水,机器比较潮湿,必须每天保养履带。修X、Y、Z三轴抛光棒油时要小心;螺杆部分必须使用高速黄油。如果冬季工作环境温度过低,应在加油前用汽油将零件清洗干净。否则机器传动部件阻力过大,机器无法对中。注意:无论哪种型号的数控雕刻机在维修前都必须注意,必须先关闭所有电源,检查电源是否还在供电,并确认无安全隐患后再进行下一步操作!!在设计作品时,不要忘记爱护我们的祖国——地球。我们倡导雕刻行业的绿色环保。数控系统 供应电火花数控机床,数控冲床,数控铣床,数控车床,数控雕刻机,五轴数控机床,数控雕刻机,激光数控机床,金属数控机,数控折弯机,数控磨床,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机床,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等。转载请保留本文出处及地址:数控雕刻机如何应用轨道上传至:2021年09-30月 :如无特别说明,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具浅析油田汽配经营战略创新实施数控系统wiki 发表于数控系统 油田物资采购部的主要任务是保障油田物资供应油田生产建设。在这种服务理念下,一是采购部门管理意识淡薄,同时也受限于自购自用零部件采购供应模式,采购批次增加,批次减少,难以形成集中采购优势,增加采购成本。二是采购部门只注重供给,而相对忽视了对 零部件采购的效益的追求。对社会资源市场利用的认识还存在一些问题。这主要表现在部分 零部件对社会资源的过度依赖,油田库存极少甚至为零。由于油田对 零部件供应商在社会市场的行为缺乏必要的约束和监管能力,导致急需物资和零星采购的 零部件价格居高不下,零部件质量难以***。零部件的采购管理比较粗放。零部件采购的范围和数量上贪心很多,仓库管理账目不一致,序列号、字符串类型的现象比较多。管理混乱导致的 零部件积压问题难以解决。此外,还存在采购周期长、生产急用物资难以有效解决等问题。油田 零部件采购模式的改革方向已从强调实物采购转向加强供应商管理。随着市场经济的发展,市场上的产品越来越丰富,生产和分销 零部件的供应商也越来越多。有能力也愿意为油田提供汽配服务的厂家越来越多,在这种情况下,我们如何从众多汽配供应商中选择合适的供应商,***零部件的质量和合理的价格,做到采购的经济效益?这就要求我们转变观念,改变以往采购方式的主要特征,转变为管理和仓储供应商,实现采购和仓储管理供应商和仓储供应商的采购理念和行为模式的转变。目前, 零部件生产和经销厂家众多,良莠不齐,混杂,假冒伪劣产品屡禁不止。为***采购质量,降低采购成本,我们可以采取资格招标或根据以往业务往来的方式,选择一批资质好、信誉好、质量高、价格低、质量好的 零部件生产和经销商。服务于油田 零部件供应商。商业。对于相对卖空的 零部件和重要的进口零部件,以Inviterennet和Autorennet的形式,将生产经销商或代理商纳入油田 零部件供应商网络。我们可以定期检查和评估,加强管理不断更新现有供应商网络,实现优胜劣汰,促进供应商网络健康发展。***,价格范围并减少购买。价格。物资采购供应部门以集体谈判的形式代表油田,督促供应商降低配件价格,提供优惠服务,节省油田采购资金。第三,通过供应商网络的建立和管理,将供应商的资源优势转化为油田的储备优势。比如一些常见的 零部件,比如火花塞等,只要油田周边的供应商有库存,我们不再库存,我们可以在生产需要时直接从供应商那里取货。同时,鼓励部分供应商在油田储存一定数量的 零部件,油田物资采购供应部将开展“预约、代管、代销”三代业务。这样,既能有效***油田车辆正常运行所需的零部件供应,又能有效减少 零部件的库存种类和数量,减少资金占用。从服务类型转变为服务运营类型。改变采购范围。零部件的品种、规格、型号复杂多样。对 零部件按照国产与进口、普通与重型、常用与紧急材料等属性进行分类管理,使油田 零部件采购范围趋向于更重要的零部件,大大减少 零部件的采购和库存. 库存管理需要实现精细化管理,而传统的库存管理主要依靠托管人的人工操作。实现 零部件的精细化管理,需要采用计算机辅助管理的方式,确保人库 零部件的品种、规格、型号、图纸、编号、供货品牌、采购时间等随机信息的完整、完整。和服务车辆订购信息。有据可查,从仓库到实际消费全程监控汽配消耗,提高汽配管理水平。零配件加工,PTJ Shop提供程度的OEM服务,基于 10 年以上 行业服务经验。我们的 精密车间和专家提供信心。我们以客户期望的质量和长期可靠性为后盾,完善了具有完全JIT可靠性的大批量生产技术。链接到本文:油田 零部件运营战略创新实施的简要分析 ,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具石材雕刻机应用规范上传到发表在数控系统当我们使用石材雕刻机时,一定要了解石材雕刻机的操作提前,以便更好地发挥机器的优势。标准化操作是非常必要的,因为这也是***我们安全的前提,所以这点需要大家遵守相关的操作标准。1、启动机床前,检查机床各部分的润滑和保护装置是否符合相关要求。2、合理选择工具和夹具。装夹精密工件或薄而软的工件时,装夹方式要适当,咬合要适当,以***装夹牢固可靠。不要重击。使用木锤或木垫轻轻敲击。3、在操作过程中,要随时观察工件夹紧是否松动。如果在使用过程中发现松动,应及时停车,以防伤人。作业时观察工件时,位置要合适。4、操作要文明,不得随意在机床导轨和工作台上进行无关活动。不允许从机床运动部件上方通过物品。5、遵守工艺规程,不要随意修改厂家在数控系统中设定的参数和操作程序。6、操作完成后,清理机床,清理工作场地,断开电源。在我们对石材雕刻机的操作有了大致的了解之后,我们在操作的时候就可以有一个大致的参考,但具体要以实际情况为准,这样才能更好的保护自己的安全和机械。跑步。那么在选择石材雕刻机时,请前来咨询了解。数控系统 供应电火花加工、数控冲床、数控铣床、数控车床、数控雕刻机、5轴数控机床的数控机床指南,数控雕刻机,激光数控机,金属数控机,数控折弯机,数控磨床,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机床,车铣复合机,数控旋压机,数控抛光机,切管机,油压机,封边机等。:石材雕刻机应用规范上传至: :如有无特别说明,数控系统 木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等。请保持本文转载来源及地址:石材雕刻机应用规范 上传时间: 木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机,车铣床,数控旋压机,数控抛光机,管材数控切割机,液压机和封边机等。请保持本文转载来源及地址:石材雕刻机应用规范 上传时间: 转载请保留本文出处及地址:石材雕刻机应用规范 上传时间: 转载请保留本文出处及地址:石材雕刻机应用规范 上传时间:
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"华北数控CNC系统维修成功***"产品信息,如您想了解更多关于"华北数控CNC系统维修成功***"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
