

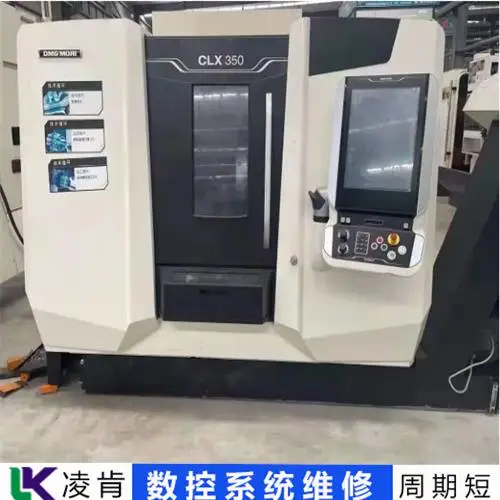



| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:0i TB | 产品名称:数控机床系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
三机重工数控机床系统维修步骤讲解
三机重工数控机床系统维修步骤讲解
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具原型适合哪些材料?Yoyokuo 发表于数控系统 , Die Casting, Laser Cutting, Swiss 以下四种材料的原型,只有黑色PC可以拼接,其他三种材料不能拼接,而是一体制造。1.常规产品原型一般采用ABS材料制作,ABS制作的原型易于加工,处理后更美观。2. 耐高温产品的原型可以用包括(1)树脂在内的材料制成;(2)电木;(3)黑色PC;(4) PA(尼龙)。3.可使用POM或PA生产耐磨产品的原型。两种材料制成的样机不能拼接,只能一体制造。4.高韧性产品的原型可以用PA或PP制作。两种材料制成的原型不能拼接,而是一体制造。5.透明产品原型可以用PMMA(亚克力)、透明ABS、透明PC制作。由这些具有高透明度的材料制成的原型通过抛光具有与真实产品相同的特性。6.原型表面一般采用喷涂、电镀、打磨、丝网印刷和移印。原型喷涂包括光泽、哑光、磨砂效果、透明色、半透明色、荧光色和橡胶油。了解更多:快速成型 我们凌肯自动化维修数控系统的品牌比较齐全,例如有发那科FANUC、三菱、发格、NUM、海德汉、OKUMA、马扎克MAZAK、菲迪亚、哈斯、德马吉、力士乐、GE、ABB、西门子、松下、大隈、斯伯克、华兴、KND凯恩帝、广数、新代、宝元LNC等等。
数控系统压铸激光切割模具制造钣金瑞士加工注塑成型中几种常用热塑性塑料的成型性 Chris Na 发表于数控系统、压铸、激光切割、瑞士加工在注塑成型中,有很多塑料材料是由我们提供。今天让我介绍几种热塑性塑料。ABS(丙烯腈-丁二烯-苯共聚物) 1、不定材质,中等流动性,高吸湿性,必须充分干燥。表面有光泽的塑料件必须经过长时间的预热和干燥;2、取高料温、高模温,但料温过高易分解(分解温度>250℃)。对于高精度塑件,模具温度应在50-60℃;对于有光泽的耐热塑料件,模具温度应为60-80℃。PA(Polyamide) 1、结晶性物料,熔点高,熔融温度范围窄,热稳定性差,物料温度超过300℃,停留时间超过30min分解。易吸潮,需预热干燥,含水量不超过0.3%。2、流动性好,不易溢出。使用螺杆注塑机时,螺杆应设置止回环,应使用自锁式喷嘴,并应加热。3. 成型收缩范围和收缩率大,方向明显,容易出现缩孔、凹痕和变形。4、模具温度根据塑件壁厚选择在20-90℃范围内,注射压力根据注塑机的类型、料温、塑件的形状和尺寸、模具浇注系统,成型周期根据塑件壁厚选择。小时,注射和冷却时间要长,注射压力要高,脱模剂用白油。5、模具浇注系统的形式和尺寸与成型PS材料的相似。增加流道和浇口的尺寸可以减少缩孔和凹痕。PC(聚碳酸酯) 1. 材料不确定,热稳定性好,成型温度范围宽,流动性差。吸湿性好,但对水敏感,必须干燥。成型收缩率小,易熔开裂和应力集中,因此应严格控制成型条件,塑件需进行退火处理。2、高熔融温度、高粘度的塑件,大于200g应使用螺杆注塑机,开式加长喷嘴,喷嘴应加热。3、冷却速度快,模具浇注系统以厚短为原则,应设置冷型腔,浇口要大,模具要加热。4.料温过低会造成缺料,塑件无光泽,料温过高易溢出,塑料零件起泡。模具温度低时,收缩率、伸长率、冲击强度高,弯曲、压缩、抗拉强度低。当模具温度超过120℃时,塑件冷却缓慢,容易变形粘模。以上是几种常用的热塑性塑料及其性能。在塑料注射成型中,有许多具有相似性能的塑料。在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 当模具温度超过120℃时,塑件冷却缓慢,容易变形粘模。以上是几种常用的热塑性塑料及其性能。在塑料注射成型中,有许多具有相似性能的塑料。在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 当模具温度超过120℃时,塑件冷却缓慢,容易变形粘模。以上是几种常用的热塑性塑料及其性能。在塑料注射成型中,有许多具有相似性能的塑料。在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。

三机重工数控机床系统维修步骤讲解
1、硬件原因:电源故障:首先检查机床电源是否正常,如电源损坏或接触不良都可能导致白屏故障。
2、显示器故障:显示器的故障或损坏,以及连接不稳定,也可能导致白屏。
3、驱动器故障:驱动器是让显示器正常显示的重要部件,当驱动器损坏或出现故障时,显示器可能会出现白屏。
4、显示器控制卡故障:显示器控制卡出现故障也可能导致白屏,可能是因为其上某个电子元件损坏或其他原因。
5、屏幕背光故障:屏幕背光灯的故障也可能导致白屏,因为背光灯负责为屏幕提供光源。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控系统 Yoyokuo 发表于数控系统、压铸、激光切割、瑞士加工 数控系统加工是计算机数控机床的简称;它是一种配备程序控制系统的自动机床。控制系统可以对控制码或其他已知符号指令的程序进行逻辑处理,,用编码数字表示,通过信息载体输入数控装置。算术处理后,数控装置发出各种控制信号,控制机床的运动,按图纸要求的形状和尺寸自动加工零件。因此,数控系统加工具有加工质量稳定、加工精度高、重复精度高、加工复杂表面、加工效***等优点。在实际加工过程中,人为因素和操作经验也会在很大程度上影响最终的加工质量。那么,数控系统加工顺序应该遵循哪些原则呢?加工顺序的安排应根据零件的结构和毛坯的情况,以及和装夹的需要来考虑。重要的一点是不破坏工件的韧性。顺序一般应遵循以下原则: 1、***步的数控系统加工不能影响下一步的和装夹,中间穿插的一般机床的加工步骤也要考虑。2.***行内腔和内腔,再进行外形加工。3.采用相同的装夹方式或相同的刀具数控系统进行加工,以减少重复次数、换刀次数和移动压板次数。4、多道工序在同一装置中进行,应优先安排对工件刚性损伤小的工序。您对数控系统加工感兴趣吗?您想知道如何对产品进行数控系统吗?欢迎通过[protected]咨询我司,了解更多关于数控系统加工的信息。产业布局将进一步展现区域特色。总体来看,我国数控切割机制造业已形成以环渤海、长三角为核心,中西部快速发展的产业空间格局,从区域分工来看,数控切割机制造业、区域发展得到加强,分工更加明确,长三角地区初步形成了以研发、设计、制造为一体的更完整的装备制造产业链,重点发展中西部航天、轨道交通装备和智能制造装备,未来重点制造数控切割机新兴城市将不断涌现,并促进周边地区发展,形成区域产业集群,区域分工在区域产业集群中得到体现。济南河数控是一家研发、生产、销售数控机械的高新技术企业,公司的SH-1530、SH-6000Y等型号等离子切割机,该机质量可靠,性能稳定,切割口为小、整齐、无渣、精度高、导向性好、机器寿命***,广泛用于各种铁、不锈钢、钛??板、镀锌板、高速钢等金属板、金属管材切割钻孔等机械加工作业,深受用户喜爱,***稳步上升。: 12:30 数控切割机动向
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 保养经验与技巧数控系统machiningwiki 发表于数控系统 有车一族的人都知道, 的保养也很重要!它就像人类的鞋子。穿上一双舒适的鞋子,我们才能走得更远,你不觉得吗?其实我们生活中经常会遇到这样的问题吗?为什么我同时买同一辆车,为什么别人的 还好,为什么我要换自己的 ?首先,*直观的区别在于维护。如果保养得好, 磨损就会减少。那么如何才能延长 的使用寿命呢?让我们现在进入主题。我们想了解 的注意事项。1、需要定期监测 的胎压,防止胎压过高造成爆胎的风险。2、前后 一定要互换,因为每个地方的磨损程度会有所不同。我们这样做是为了防止前后 的不均匀磨损。3、对于新手司机来说,由于经验不足,经常会踩到紧急刹车。事实上,这会对 磨损造成很大的损害。4、禁止在同一辆车上安装不同型号的 。即使 的参数相同,但 的胎面花纹和质量不同,会使车况不平衡。 保养经验与技巧 :如无特别说明, ,
三机重工数控机床系统维修步骤讲解
1、检查接线连接:确保所有的电缆和传感器都正确连接,没有松动或损坏的情况。任何松动或损坏的电缆都可能导致反馈信号无法正确传输。
2、检查传感器:对相关的传感器(如位置传感器、编码器或测量)进行检查。传感器可能存在故障、损坏、不准确或需要校准的情况,这些都可能导致无法提供准确的反馈值。
3、检查数控系统本身:数控系统可能存在故障,如主板故障或信号处理模块故障。这些故障可能导致系统无法正常获取或处理反馈信号。
4、检查电源供应:电源供应的稳定性对数控系统的正常运行至关重要。应确保数控系统和相关设备得到正常的电源供应,电源问题可能导致反馈信号异常或无法正常工作。
5、检查运动平台:如果涉及机械运动平台,需要检查运动轴、传动装置和相关部件是否正常工作。机械运动平台的故障可能导致无法获得准确的位置或运动反馈。
数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Mold Fitting Calculation of Non-circular Curve Nodes in Precision Parts Chris Na 发表于数控系统 目前大部分精密零件加工机床不具备非圆的插补功能曲线。因此,在处理这些曲线时,通常采用拟合直线或圆弧段的方法。在手工编程过程中,常用的拟合有等区间法等几种计算方法,等插线段法和三点定圆法,它们有哪些拟合计算方法呢?这里给大家解释一下:(1)等间距法:在一个坐标轴的方向上,拟合轮廓的总增量(如果在极坐标系下,就是拐角或径向坐标的总增量)分为等份,然后计算设置节点的坐标值。这种方法称为等距法。在实际编程过程中,这种方法很容易控制非圆曲线的节点,所以这种方法常用于精密零件加工的宏程序(或参数)。(2)等插线段法:当相邻两个节点的弦长设置相等时,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 为什么工业设计需要小批量生产?Chris Na 发表于数控系统 , Die Casting, Laser Cutting, Swiss 众所周知,客户选择小批量产品是为了验证产品在生产过程中的设计和性能发展阶段。一旦通过良好的验证,可以促进产品快速进入量产和上市。那么,小批量生产在工业设计中有哪些优势呢?首先,小批量生产不仅是可见的,而且是可触摸的。一方面,一方面可以避免产品设计的不足,另一方面可以直观地体现设计师的创造力。因此,在新设计产品的开发中,小批量生产是非常必要的。其次,它可以验证结构的设计。因为小批量生产可以组装,安装复杂度低。能直观地反映结构是否合理,便于及早发现问题,解决问题。第三,可以避免直接开模的风险。因为一个模具的成本普遍很高,一套模具价值几十万甚至上百万。如果在开模过程中发现结构不合理或其他问题,模具无法使用,损失非常大;避免这种损失,降低开模风险。最终促使产品快速进入市场。在新产品开发之前,客户可以使用小批量生产产品。由于手工制作的***性,即使是早期的销售和生产准备,也能早日***。以上是工业设计中小批量生产***的原因。如果您有产品要开发和计划,请通过 [protected] 与我们联系。我们有专业的团队,可以为您的产品提供的建议! 由于手工制作的***性,即使是早期的销售和生产准备,也能早日***。以上是工业设计中小批量生产***的原因。如果您有产品要开发和计划,请通过 [protected] 与我们联系。我们有专业的团队,可以为您的产品提供的建议! 由于手工制作的***性,即使是早期的销售和生产准备,也能早日***。以上是工业设计中小批量生产***的原因。如果您有产品要开发和计划,请通过 [protected] 与我们联系。我们有专业的团队,可以为您的产品提供的建议! 这五个方面与数控系统加工技术密切相关。3.1.1功分器、和差器、现代功分器、和差器设计大多采用系统集成的设计思想,尤其是机载雷达、功分器、和差器均采用网络化结构,统一了将以前使用的多个单功能组件集成到一个设备中,减少损耗,降低噪音,有利于获取准确的电信参数。像我们XXX产品中的功分器,结构图如图。形状和位置精度要求比较高(口径20.05<5±0.05),壁薄(1mm),容易变形,复杂结构简单,加工难度大,普通铣床无法加工。
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具原型适合哪些材料?Yoyokuo 发表于数控系统 , Die Casting, Laser Cutting, Swiss 以下四种材料的原型,只有黑色PC可以拼接,其他三种材料不能拼接,而是一体制造。1.常规产品原型一般采用ABS材料制作,ABS制作的原型易于加工,处理后更美观。2. 耐高温产品的原型可以用包括(1)树脂在内的材料制成;(2)电木;(3)黑色PC;(4) PA(尼龙)。3.可使用POM或PA生产耐磨产品的原型。两种材料制成的样机不能拼接,只能一体制造。4.高韧性产品的原型可以用PA或PP制作。两种材料制成的原型不能拼接,而是一体制造。5.透明产品原型可以用PMMA(亚克力)、透明ABS、透明PC制作。由这些具有高透明度的材料制成的原型通过抛光具有与真实产品相同的特性。6.原型表面一般采用喷涂、电镀、打磨、丝网印刷和移印。原型喷涂包括光泽、哑光、磨砂效果、透明色、半透明色、荧光色和橡胶油。了解更多:快速成型 我们凌肯自动化维修数控系统的品牌比较齐全,例如有发那科FANUC、三菱、发格、NUM、海德汉、OKUMA、马扎克MAZAK、菲迪亚、哈斯、德马吉、力士乐、GE、ABB、西门子、松下、大隈、斯伯克、华兴、KND凯恩帝、广数、新代、宝元LNC等等。
数控系统压铸激光切割模具制造钣金瑞士加工注塑成型中几种常用热塑性塑料的成型性 Chris Na 发表于数控系统、压铸、激光切割、瑞士加工在注塑成型中,有很多塑料材料是由我们提供。今天让我介绍几种热塑性塑料。ABS(丙烯腈-丁二烯-苯共聚物) 1、不定材质,中等流动性,高吸湿性,必须充分干燥。表面有光泽的塑料件必须经过长时间的预热和干燥;2、取高料温、高模温,但料温过高易分解(分解温度>250℃)。对于高精度塑件,模具温度应在50-60℃;对于有光泽的耐热塑料件,模具温度应为60-80℃。PA(Polyamide) 1、结晶性物料,熔点高,熔融温度范围窄,热稳定性差,物料温度超过300℃,停留时间超过30min分解。易吸潮,需预热干燥,含水量不超过0.3%。2、流动性好,不易溢出。使用螺杆注塑机时,螺杆应设置止回环,应使用自锁式喷嘴,并应加热。3. 成型收缩范围和收缩率大,方向明显,容易出现缩孔、凹痕和变形。4、模具温度根据塑件壁厚选择在20-90℃范围内,注射压力根据注塑机的类型、料温、塑件的形状和尺寸、模具浇注系统,成型周期根据塑件壁厚选择。小时,注射和冷却时间要长,注射压力要高,脱模剂用白油。5、模具浇注系统的形式和尺寸与成型PS材料的相似。增加流道和浇口的尺寸可以减少缩孔和凹痕。PC(聚碳酸酯) 1. 材料不确定,热稳定性好,成型温度范围宽,流动性差。吸湿性好,但对水敏感,必须干燥。成型收缩率小,易熔开裂和应力集中,因此应严格控制成型条件,塑件需进行退火处理。2、高熔融温度、高粘度的塑件,大于200g应使用螺杆注塑机,开式加长喷嘴,喷嘴应加热。3、冷却速度快,模具浇注系统以厚短为原则,应设置冷型腔,浇口要大,模具要加热。4.料温过低会造成缺料,塑件无光泽,料温过高易溢出,塑料零件起泡。模具温度低时,收缩率、伸长率、冲击强度高,弯曲、压缩、抗拉强度低。当模具温度超过120℃时,塑件冷却缓慢,容易变形粘模。以上是几种常用的热塑性塑料及其性能。在塑料注射成型中,有许多具有相似性能的塑料。在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 当模具温度超过120℃时,塑件冷却缓慢,容易变形粘模。以上是几种常用的热塑性塑料及其性能。在塑料注射成型中,有许多具有相似性能的塑料。在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 当模具温度超过120℃时,塑件冷却缓慢,容易变形粘模。以上是几种常用的热塑性塑料及其性能。在塑料注射成型中,有许多具有相似性能的塑料。在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。 在开始生产之前,我们需要充分了解产品所需要的性能来选择合适的塑料材料。只有这样,我们才能做出高质量的产品。如果您想了解更多关于这方面的信息,请咨询我们的专业团队[protected]。
三机重工数控机床系统维修步骤讲解
1、硬件原因:电源故障:首先检查机床电源是否正常,如电源损坏或接触不良都可能导致白屏故障。
2、显示器故障:显示器的故障或损坏,以及连接不稳定,也可能导致白屏。
3、驱动器故障:驱动器是让显示器正常显示的重要部件,当驱动器损坏或出现故障时,显示器可能会出现白屏。
4、显示器控制卡故障:显示器控制卡出现故障也可能导致白屏,可能是因为其上某个电子元件损坏或其他原因。
5、屏幕背光故障:屏幕背光灯的故障也可能导致白屏,因为背光灯负责为屏幕提供光源。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控系统 Yoyokuo 发表于数控系统、压铸、激光切割、瑞士加工 数控系统加工是计算机数控机床的简称;它是一种配备程序控制系统的自动机床。控制系统可以对控制码或其他已知符号指令的程序进行逻辑处理,,用编码数字表示,通过信息载体输入数控装置。算术处理后,数控装置发出各种控制信号,控制机床的运动,按图纸要求的形状和尺寸自动加工零件。因此,数控系统加工具有加工质量稳定、加工精度高、重复精度高、加工复杂表面、加工效***等优点。在实际加工过程中,人为因素和操作经验也会在很大程度上影响最终的加工质量。那么,数控系统加工顺序应该遵循哪些原则呢?加工顺序的安排应根据零件的结构和毛坯的情况,以及和装夹的需要来考虑。重要的一点是不破坏工件的韧性。顺序一般应遵循以下原则: 1、***步的数控系统加工不能影响下一步的和装夹,中间穿插的一般机床的加工步骤也要考虑。2.***行内腔和内腔,再进行外形加工。3.采用相同的装夹方式或相同的刀具数控系统进行加工,以减少重复次数、换刀次数和移动压板次数。4、多道工序在同一装置中进行,应优先安排对工件刚性损伤小的工序。您对数控系统加工感兴趣吗?您想知道如何对产品进行数控系统吗?欢迎通过[protected]咨询我司,了解更多关于数控系统加工的信息。产业布局将进一步展现区域特色。总体来看,我国数控切割机制造业已形成以环渤海、长三角为核心,中西部快速发展的产业空间格局,从区域分工来看,数控切割机制造业、区域发展得到加强,分工更加明确,长三角地区初步形成了以研发、设计、制造为一体的更完整的装备制造产业链,重点发展中西部航天、轨道交通装备和智能制造装备,未来重点制造数控切割机新兴城市将不断涌现,并促进周边地区发展,形成区域产业集群,区域分工在区域产业集群中得到体现。济南河数控是一家研发、生产、销售数控机械的高新技术企业,公司的SH-1530、SH-6000Y等型号等离子切割机,该机质量可靠,性能稳定,切割口为小、整齐、无渣、精度高、导向性好、机器寿命***,广泛用于各种铁、不锈钢、钛??板、镀锌板、高速钢等金属板、金属管材切割钻孔等机械加工作业,深受用户喜爱,***稳步上升。: 12:30 数控切割机动向
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 保养经验与技巧数控系统machiningwiki 发表于数控系统 有车一族的人都知道, 的保养也很重要!它就像人类的鞋子。穿上一双舒适的鞋子,我们才能走得更远,你不觉得吗?其实我们生活中经常会遇到这样的问题吗?为什么我同时买同一辆车,为什么别人的 还好,为什么我要换自己的 ?首先,*直观的区别在于维护。如果保养得好, 磨损就会减少。那么如何才能延长 的使用寿命呢?让我们现在进入主题。我们想了解 的注意事项。1、需要定期监测 的胎压,防止胎压过高造成爆胎的风险。2、前后 一定要互换,因为每个地方的磨损程度会有所不同。我们这样做是为了防止前后 的不均匀磨损。3、对于新手司机来说,由于经验不足,经常会踩到紧急刹车。事实上,这会对 磨损造成很大的损害。4、禁止在同一辆车上安装不同型号的 。即使 的参数相同,但 的胎面花纹和质量不同,会使车况不平衡。 保养经验与技巧 :如无特别说明, ,
三机重工数控机床系统维修步骤讲解
1、检查接线连接:确保所有的电缆和传感器都正确连接,没有松动或损坏的情况。任何松动或损坏的电缆都可能导致反馈信号无法正确传输。
2、检查传感器:对相关的传感器(如位置传感器、编码器或测量)进行检查。传感器可能存在故障、损坏、不准确或需要校准的情况,这些都可能导致无法提供准确的反馈值。
3、检查数控系统本身:数控系统可能存在故障,如主板故障或信号处理模块故障。这些故障可能导致系统无法正常获取或处理反馈信号。
4、检查电源供应:电源供应的稳定性对数控系统的正常运行至关重要。应确保数控系统和相关设备得到正常的电源供应,电源问题可能导致反馈信号异常或无法正常工作。
5、检查运动平台:如果涉及机械运动平台,需要检查运动轴、传动装置和相关部件是否正常工作。机械运动平台的故障可能导致无法获得准确的位置或运动反馈。
数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Mold Fitting Calculation of Non-circular Curve Nodes in Precision Parts Chris Na 发表于数控系统 目前大部分精密零件加工机床不具备非圆的插补功能曲线。因此,在处理这些曲线时,通常采用拟合直线或圆弧段的方法。在手工编程过程中,常用的拟合有等区间法等几种计算方法,等插线段法和三点定圆法,它们有哪些拟合计算方法呢?这里给大家解释一下:(1)等间距法:在一个坐标轴的方向上,拟合轮廓的总增量(如果在极坐标系下,就是拐角或径向坐标的总增量)分为等份,然后计算设置节点的坐标值。这种方法称为等距法。在实际编程过程中,这种方法很容易控制非圆曲线的节点,所以这种方法常用于精密零件加工的宏程序(或参数)。(2)等插线段法:当相邻两个节点的弦长设置相等时,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 为什么工业设计需要小批量生产?Chris Na 发表于数控系统 , Die Casting, Laser Cutting, Swiss 众所周知,客户选择小批量产品是为了验证产品在生产过程中的设计和性能发展阶段。一旦通过良好的验证,可以促进产品快速进入量产和上市。那么,小批量生产在工业设计中有哪些优势呢?首先,小批量生产不仅是可见的,而且是可触摸的。一方面,一方面可以避免产品设计的不足,另一方面可以直观地体现设计师的创造力。因此,在新设计产品的开发中,小批量生产是非常必要的。其次,它可以验证结构的设计。因为小批量生产可以组装,安装复杂度低。能直观地反映结构是否合理,便于及早发现问题,解决问题。第三,可以避免直接开模的风险。因为一个模具的成本普遍很高,一套模具价值几十万甚至上百万。如果在开模过程中发现结构不合理或其他问题,模具无法使用,损失非常大;避免这种损失,降低开模风险。最终促使产品快速进入市场。在新产品开发之前,客户可以使用小批量生产产品。由于手工制作的***性,即使是早期的销售和生产准备,也能早日***。以上是工业设计中小批量生产***的原因。如果您有产品要开发和计划,请通过 [protected] 与我们联系。我们有专业的团队,可以为您的产品提供的建议! 由于手工制作的***性,即使是早期的销售和生产准备,也能早日***。以上是工业设计中小批量生产***的原因。如果您有产品要开发和计划,请通过 [protected] 与我们联系。我们有专业的团队,可以为您的产品提供的建议! 由于手工制作的***性,即使是早期的销售和生产准备,也能早日***。以上是工业设计中小批量生产***的原因。如果您有产品要开发和计划,请通过 [protected] 与我们联系。我们有专业的团队,可以为您的产品提供的建议! 这五个方面与数控系统加工技术密切相关。3.1.1功分器、和差器、现代功分器、和差器设计大多采用系统集成的设计思想,尤其是机载雷达、功分器、和差器均采用网络化结构,统一了将以前使用的多个单功能组件集成到一个设备中,减少损耗,降低噪音,有利于获取准确的电信参数。像我们XXX产品中的功分器,结构图如图。形状和位置精度要求比较高(口径20.05<5±0.05),壁薄(1mm),容易变形,复杂结构简单,加工难度大,普通铣床无法加工。
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"三机重工数控机床系统维修步骤讲解"产品信息,如您想了解更多关于"三机重工数控机床系统维修步骤讲解"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
