

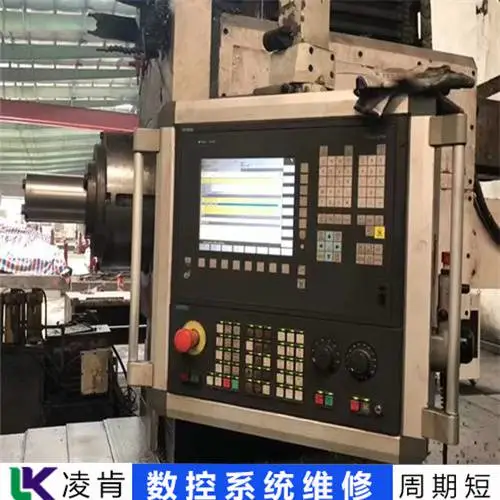

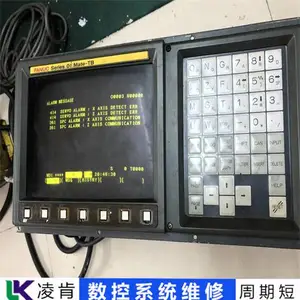

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:Series 0i TD | 产品名称:CNC系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
FAGOR数控系统显示异常维修 CRT速度无显示
FAGOR数控系统显示异常维修 CRT速度无显示
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控线切割技术及数控机床技巧数控系统 发表于数控系统慢速线切割机床应用广泛且重要。在塑料模具和精密多工位级进模的生产加工中,能***良好的尺寸精度,直接影响模具的装配精度、零件的精度和模具的使用。寿命等由于加工工件的精度要求很高,加工过程中的任何疏忽都会导致工件报废,而且还会对模具的制造成本和加工周期产生***影响。在慢走丝线切割机床的编程和操作过程中,结合多年的生产实践,针对加工过程中遇到的变形问题和困难,总结了几种加工方法和加工操作方案2 冲床加工技术冲头在模具中起着重要的作用。其设计形状、尺寸精度和材料硬度直接影响冲压件的冲压质量、使用寿命和精度。在实际生产加工中,由于工件毛坯内部的残余应力变形和放电引起的热应力变形,应先加工线孔进行封闭切削,应尽量避免开刀造成的变形。如果受限于工件毛坯的尺寸,无法进行封闭形式的切削,对于方形毛坯,编程时应注意选择切削路线(或切削方向)。切削路线应有利于确保工件在加工过程中始终与夹具(夹具支撑架)保持在同一坐标系中,避免应力和变形的影响。夹具固定在左端,从葫芦形凸模的左侧,逆时针方向进行切割,将整个毛坯按切割路线分为左右两部分。随着连接坯料左右两侧的材料越来越小,毛坯右侧逐渐脱离夹具,无法抵抗内部残余应力而变形,工件也发生变形。如果按顺时针方向切削,工件留在毛坯左侧,靠近夹紧部分。大部分切削过程使工件与夹具保持在同一坐标系,刚性好,避免应力变形。一般情况下,合理的切削路线应安排在总切削程序结束时将工件与装夹部分分开的切削段,即在毛坯装夹端附近留出暂停点(桥)。下面重点分析硬质合金齿形冲头的切削工艺。在正常情况下,当凸模的形状规则时,线切割工艺往往会保留连接部分(暂停点,即为工件在次粗切后与毛坯完全分离而保留的一小段切割轨迹线) .) 保持在平面位置。大部分精切完成后,预留的连接部分只会切一次,然后钳工将其磨平,可以降低慢走丝切割中冲头的加工成本。硬质合金冲头由于材料硬度高,形状又窄又长,加工速度慢,容易变形。尤其是在形状不规则的情况下,预留连接件的打磨给钳工带来很大的难度。所以,可在慢走丝加工阶段适当调整工艺,使形状和尺寸精度满足要求,省去钳工装配前磨削悬点的工序。由于硬质合金硬度高,切削厚度大,加工速度慢,扭转变形严重。大部分形状加工和预留连接部分(暂停点)的加工采用4种切割方式,两个部分的切割参??数和偏移量是相同的。次切割的线材偏移量增加到0.5-0.8mm,使工件充分释放内应力,完全扭转变形。接下来的3次会有足够的精切余量,从而得到工件的最终尺寸。***。具体工艺分析如下: (1)用冲床或电火花在毛坯适当位置预处理Φ1.0-Φ1.5mm螺纹孔,中间的导入切割线长度穿线孔中心与凸模轮廓线选择5-10mm。(2)凸模轮廓线与毛坯边缘的宽度至少应为毛坯厚度的1/5。(3)为后续切割预留的连接部分(暂停点)应选择靠近工件毛坯重心的位置,宽度宜为3-4mm。(4)为补偿扭转变形,将大部分残余变形留在粗切削阶段,将偏置量增加到0.5-0.8mm。接下来的3次使用精密切割方法,由于切割余量小,变形也减少了。(5)大部分形状的第4次切削加工完成后,用压缩空气将工件吹干,然后用酒精溶液清洗毛坯端面,然后干燥,然后与粘合剂一起使用或液体快干胶(一般为502快干胶)在坯料上贴上经磨床打磨的厚度约1.5mm的金属片,然后按原图切割工件预留的连接部分偏移4倍(注意:胶水不要滴入喷嘴或滴到工件的预留连接部分,以免造成不导电而无法加工)。3 凹模板加工变形分析 在线切割加工前,模板经过冷加工和热加工,内部产生较大的残余应力,残余应力是一个相对平衡的应力系统。当通过在线切割去除大量废料时,应力会随着平衡的破坏而被破坏。释放它。因此,在模板在线切割过程中,在原始内应力和火花放电产生的加工热应力的作用下,会发生无方向性和不规则的变形,从而导致后续切割的厚度不均匀。并影响提高加工质量和加工精度。鉴于这种情况,精度要求比较高的模板,一般要剪4次。次切割切断了孔的所有废料。去除废料后,机床的自动移位和自动穿线功能将完成***、第三、第四次切削。a次切,取废料→b次切,取废料→c次切,取废料→……→n次切,取废料→a切***次→b切***次→……→n切第2次→a切第3次→……→n切第3次→a切第4次→……→n切第4次,加工完成了。这种切割方式可以使每个孔在加工后有足够的时间释放内应力,可以将每个孔因加工顺序不同造成的相互影响和微变形降至,更好地***模板的加工尺寸精度。但加工时间过长,机床易损件消耗大,模板制造成本增加。此外,机床本身也会随着加工时间的延长和温度的波动而产生蠕变。因此,根据实际测量和比较,如果模板的加工精度允许,次均匀处理可以拿废料不变,后面的2、3、4次可以一起切(即a切***次后不移位或切线再切第 3 次和第 4 次→b→c……→n),或保存第 4 次切割,进行 3 次切割。切割完成后,测量后形状和位置基本符合要求。4、3切削各切削余量、加工精度、表面粗糙度的参考值见表1和表2。为初步估算,孔间位移、穿线、切割、浇水、浇水等均以1min计算。使用这种切割方式,加工一个100孔的模板,每次可以节省大约9个小时的加工时间,4次共节省约30小时。这样,对于使用昂贵的慢走丝线切割机床,既提高了生产效率,又降低了成本和消耗,因此模板的制造成本也降低了。4小件加工技术凹模板孔的拐角 由于所选切割线的直径越大,切割孔的拐角半径也越大。当要求模板孔的圆角半径很小(如R0.07-R0.10mm)时,必须换成细丝(如Φ0.10mm)。但与粗丝相比,细丝的加工速度较慢且价格昂贵(大多需要进口丝)。如果整个孔都用细丝处理,它会延长处理时间并造成浪费。仔细对比分析后,适当加大圆角半径,用粗线切割所有孔,达到尺寸要求,然后更换细线,将所有孔的边角统一修整到规定尺寸。以下是矩形齿形凹模板的线切割工艺(内圆角半径为R0.07mm)。(1)首先用Φ0.20mm的切割丝将模板孔加工成需要的尺寸,内角加工到R0.15mm。(2)退磁停机。(3)更换Φ0.10mm灯丝。将切割线传送带移动到未使用的位置。如果输送带的3个位置都用完了,咬花丝的效果不好,就换一条新的输送带。(4) 重新对齐中心。切割线导向插件带有2个金刚石锥(此导向插件专用于AGIE慢走线切割机床)点支撑可以使切割线的下偏转点准确,使切割线可以准确引导。当切割丝直径为Φ0.20mm时,对准中心在b点,当切割丝直径为Φ0.10mm时,对准中心在a点,|ab|=|bo|-|ao |=0.1〖KF(〗2〖KF)〗-0.05〖KF(〗2〖KF)〗=0.0707mm。因此,改变Φ0.10mm灯丝重新对准中心坐标值应与原中心坐标值相差0.0707mm左右。(5)修改图形的圆角半径,重新编程,避开其他孔的轮廓线,将孔的圆角半径修整到R0.07mm。5 多孔模、固定板、卸料板的加工顺序 多孔模、固定板、卸料板考虑到加工过程中各孔的残余应力和加工热引起的微变形,所以在实际生产中,采用孔加工顺序一致的方法来***其形状。孔位变形的均匀性***了模具孔、固定板和出料板的同轴度。6 结论慢走线切割机床加工精度高、功能强,但加工成本高. 要充分发挥机床的作用,创造良好的经济效益,需要对工件进行合理的加工工艺分析和技术性能分析,并充分了解机床的结构性能和熟练掌握机床的操作技能,合理选择水电参数,减少加工过程中的断线,并在实践中不断总结经验教训,限度地提高挖掘机床潜力,提高生产效率。:数控机床数控线切割技术与技巧 :如无特别说明, 减少加工过程中的断线,在实践中不断总结经验和教训,从而限度地发挥机床的潜力,提高生产效率。:数控线切割技术与技巧数控机床 减少加工过程中的断线,在实践中不断总结经验和教训,从而限度地发挥机床的潜力,提高生产效率。:数控线切割技术与技巧数控机床 有关数控系统的维修措施,凌肯自动化的技术人员凭借多年的维修实践的积累,流程规范,合理操作,在加上公司配备的***的维修检查设备,能够在较短时间内锁定问题,及时维修并处理好各种故障,有问题更有负责人员一对一维修咨询。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具马斯克暗示特斯拉可能已经清算其持有的比特币数控系统 发表于数控系统5月17日消息,美国当地时间周日下午,特斯拉CEO埃隆·马斯克在推特上暗示电动 制造商可能或已经出售了所有比特币。这导致这种加密货币的价格下跌了约 8%,至每枚硬币约 44,000 美元。一位名叫@CryptoWhale 的推特用户说:“下个季度,当比特币投资者发现特斯拉***了他们剩余的比特币资产时,他们可能会自责。但考虑到马斯克受到了如此多的仇恨。, 我不会怪他的!” 马斯克回答说:“是真的。”就在几天前,马斯克表示,公司计划继续持有而不是出售现有的比特币,并打算在比特币开采转向可持续能源后继续交易。特斯拉没有立即回应置评请求。马斯克一直是加密货币的高调支持者,在过去一年中多次帮助推高包括比特币在内的加密货币的价格。在 2 月份向美国证券交易委员会 (SEC) 提交的一份文件中,特斯拉透露它已购买了价值 15 亿美元的比特币。该公司后来表示,它在季度从比特币销售中获得了 1.01 亿美元的净收入,这有助于将该季度的净利润推高至创纪录水平。然而,最近几周,马斯克似乎改变了方向,转而支持另一种加密货币“狗狗币”。特斯拉还“暂停接受比特币支付购买车辆”。上周,因为担心“用于比特币开采的化石燃料的使用正在迅速增加。” 马斯克宣布这一消息一分钟后,比特币价格下跌了约 5%。此后,马斯克一再回击批评其加密货币立场的推特用户。Union Square Ventures 创始合伙人、知名风险投资家 Fred Wilson 表示:“马斯克在玩游戏,但我们很难认真对待那些做这件事的人。在过去的一年里,这让我对他失去了尊重。”马斯克似乎还在努力推广狗狗币。他的太空公司 SpaceX 上周宣布,它将接受狗狗币作为发射 Doge-1 登月任务的奖励。他的***帮助推高了这种加密货币的价格。加密货币交易平台 Coinbase 表示将提供“狗狗币”。在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 他的***帮助推高了这种加密货币的价格。加密货币交易平台 Coinbase 表示将提供“狗狗币”。在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 他的***帮助推高了这种加密货币的价格。加密货币交易平台 Coinbase 表示将提供“狗狗币”。在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 由谷歌翻译 :马斯克暗示特斯拉可能已清算其持有的比特币 :如无特别说明, 由谷歌翻译 :马斯克暗示特斯拉可能已清算其持有的比特币 :如无特别说明,

数控系统压铸激光切割模具制造钣金瑞士加工注塑模具快速成型技术发展现状优优网 发表于数控系统、压铸、激光切割、瑞士加工 如今,制造市场的需求不断多样化,高品质、高性能、低成本、高科技和快速。因此,快速成型技术应运而生。快速成型技术是基于零件的CAD几何模型,通过软件分层离散和数控系统成型系统,利用激光束或其他方法将材料堆积起来,形成实体零件。快速成型具有灵活性高、速度快、成本低、对加工各种形状零件的适应性强等特点。制造过程不受零件复杂程度的影响,不受工具的限制,可以自由制造。原型 具有高再现性和高互换性,使设计、交流和评估更加直观,使新产品设计、样品制造、市场订购和生产准备同时进行,有效提率。当然,不断提高快速成型技术的应用水平是推动该技术发展的重要方面。目前,该技术已应用于工业制造、文化艺术、机械制造( 、摩托车)、航天、***、建筑、影视、家电、轻工、医药、考古、雕刻、珠宝等已广泛应用。快速成型技术的不断发展和成熟,也给我们的生活和工作带来了***的便利。未来,快速成型技术的应用领域将不断扩大,主要集中在以下几个方面: 1、用于新产品的设计和试制。在新产品上市前,我们会尝试通过快速成型技术制作产品,用于验证产品设计是否合理,从而规避一些风险;2 用于快速成型和快速铸造。目前,快速成型技术也已应用于快速模具铸造,可提高快速模具的生产效率;3机械制造;4家电行业。您是否正在寻找能够提供快速原型制作的制造商?你有一些零件需要制作吗?NiceRapid 是一家专业的快速成型和快速模具公司,我们可以提供高质量的产品和服务。欢迎通过[protected]与我们联系以获取免费报价。
FAGOR数控系统显示异常维修 CRT速度无显示
1、故障诊断:当数控系统模块出现损坏时,首***行的故障诊断。这包括使用仪器进行测试,观察故障现象,以及查阅相关记录,以准确判断故障类型及原因。
2、维修方案制定:根据故障诊断的结果,制定具体的维修方案。这个方案将包括所需的维修时间、所需的配件、以及预期的维修效果等信息。
3、配件更换:如果诊断结果显示模块需要更换,那么接下来的步骤就是进行配件更换。在此过程中,应确保所更换的配件与原有模块兼容,并具备相同的性能规格。同时,需要确保更换过程符合相关操作规范,以避免造成进一步的损坏。
4、系统调试:在更换配件后,需要对数控系统进行的调试。这包括检查各模块之间的连接是否正常,测试各项功能是否恢复正常,以及验证系统的稳定性和性能。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具你真的了解数控系统这些知识吗?Yoyokuo 发表于数控系统、压铸、激光切割、瑞士加工 最终在使用数控的行业工作的经理通常在其他领域开始他们的职业生涯。虽然这不是一件坏事,但那些经验有限的人将很难理解商店中实际发生的事情。以下是关于数控系统加工的一些误解: 数控系统加工是一项容易的工作这是50/50。对某些人来说可能很容易,但对其他人来说可能很难。这背后的整个想法是它使加工零件更快、更容易、更准确。但这也相当复杂。随着过程的进行,您将了解更多有关它的信息。设置您的工作区域、编程和进行一些调整可能还有改进的空间,即使您只节省了几秒钟。它的好处包括更快的生产和更高的产品质量。任何人都可以操作 数控系统 机床 尽管设计了一些应用程序,使知识和培训较少的个人也可以操作 数控系统 机床,但事实是 数控系统 操作员应该执行许多需要技能和专业知识的任务。操作员的日常任务包括工件装卸、循环监控、可接受性评估、尺寸调整、循环、钝刀更换、工件测量和钝刀识别。一些公司可能希望 数控系统 加工操作员可以做得更多,如果您可以为他们提供正确的培训,他们就可以做到。可以预测生产的完成 在涉及 数控系统 加工的生产中,管理人员可能会开始预测机器何时完成生产。具有 5 分钟循环时间的设备,加载和卸载可能需要 30 秒。有 200 个零件要生产,这项工作可以在 18 小时内完成。从理论上讲,这是正确的,但有些因素决定了实际的完成时间。根据使用的材料,切割工具可能会在时间上有所不同。在更换钝工具时,有些可能只需要几分钟,但有些可能需要***的时间。准确预测新工作何时完成是不可能的,因为您需要考虑一些因素。不再使用 G 代码编程 许多经理认为当今所有的 数控系统 机床都使用 CAM 系统。这可能是正确的,因为大多数公司都有某种 CAM 系统。一些经理忘记了 CAM 系统的输出是 G 代码。它与程序员手动使用的 G 代码相同。它是数控系统机器实际运行的G代码。如果操作者遇到一些需要更改程序的问题,在计算机上更改 G 代码比让程序员在 CAM 系统上进行更改要快得多,也容易得多。了解加工、切削工具、设置方式、加工操作和切削条件的程序员可以编写的 数控系统 程序。他们还可以帮助的设置人员和使用他们制作的程序的操作员。如果您有正确的知识和对过程的良好理解,数控系统 加工很容易。目前您对数控系统加工有正确的想法吗?原文来自:/the-misconceptions-and-myths-about-数控系统-machining-a-316.html 您对数控系统加工或其他服务感兴趣吗?请随时通过电子邮件与我们联系[protected]以获得免费报价! com/the-misconceptions-and-myths-about-数控系统-machining-a-316.html 您对 数控系统 加工或任何其他服务感兴趣吗?请随时通过电子邮件与我们联系[protected]以获得免费报价! com/the-misconceptions-and-myths-about-数控系统-machining-a-316.html 您对 数控系统 加工或任何其他服务感兴趣吗?请随时通过电子邮件与我们联系[protected]以获得免费报价!
数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Molding Injection Molding of Rapid Prototyping from Denmark Yoyokuo Posted in 数控系统 , Die Casting, Laser Cutting, Swiss 今天我们收到了丹麦客户关于快速成型的询问,以下是详细信息: 1. 你好,我联系你想知道你是否可以为我制作一个设计原型。这个设计代表了一种新形式的咖啡机,我附上了cad模型的图片以及材料描述的草图。2. 制造原型的主要材料是塑料,要涂上以下颜色之一(或类似的东西),香槟金,银色、亚光黑色或玫瑰色(玫瑰金),少数零件应采用透明塑料制成。3.如果你能生产这个,我们需要1-4个开始。你能生产这个吗?价格估计是多少?4. 设计中有两个木制组件,这些你不需要生产,因为我们已经处理了这些。谢谢 我们总是收到客户关于这些问题的你能做 1-2 件吗?起订量如何?你们有塑料,如 PMMA、PC、PP、POM 等吗?你能评估一下这些零件的价格吗?你们提供的运输方式怎么样?当您有上述问题时,请不要犹豫,发送电子邮件至 [protected] 或致电咨询更多详情。
FAGOR数控系统显示异常维修 CRT速度无显示
1、首先,应检查电源模块是否正常。电源模块是整个数控系统的供电保障,一旦出现故障,会导致整个系统无法正常工作。如果电源模块损坏或不稳定,可能会导致红绿灯同时亮起。因此,使用测试仪器检查电源稳定性,并确认电源线路连接牢固,是首要步骤。
2、其次,检查控制器是否运行正常。控制器是数控系统的核心部分,控制着机床的运行。如果控制器出现故障,系统无法正确发出指令,也可能导致红绿灯同时亮起。因此,对控制器进行检查,重新校准,以排除其故障可能。
3、此外,还应检查输入输出模块。输入输出模块是连接机床和数控系统的桥梁,负责信号的接收和发送。如果输入输出模块故障,系统可能无法正常接收或发送信号,从而引发异常。检查该模块的连接情况,确认其工作正常也是维修过程中的重要一环。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具激光雕刻机工作时有异味是什么原因上传到发表在数控系统 很多老用户经常问的一个问题是为什么激光雕刻机工作时会产生异味,能否通过技术手段避免这种异味。厂家认为,这种气味的产生是无法避免的,只能通过技术手段进行调度,以减少对操作人员的影响。首先,激光雕刻技术使用高密度激光聚焦在需要雕刻的物体上。由于激光本身具有发散角小、能量密度大的优点,通过高科技聚焦透镜聚焦,通过物理加工聚焦到所需的水平。在被雕刻的物体上,焦点温度高达数万度,可以将需要雕刻的物体完全熔化、汽化、燃烧。同时,吹嘴将熔化和汽化的物质吹走,从而实现对物体的非接触切割。. 综上所述,激光雕刻的过程是一个复杂的化学过程。在此过程中,会产生一些烟雾或一些难闻的气味。这些气味是由要雕刻的物体产生的。所以,雕刻不同的材料会产生不同的气味。这与传统的机械雕刻机有很大的不同,传统的机械雕刻机采用主轴电机驱动刀的接触雕刻,雕刻过程是一个物理过程,雕刻过程中会产生飞屑和灰尘,没有刺激性气味。激光雕刻机在工作时产生的难闻气味是无法避免的,但是如何改善设备操作人员的工作环境呢?在激光雕刻机的早期,这些气味可能会渗透到车间。随着激光雕刻机制造商对产品细节的不断改进,目前的激光雕刻机都配备了风扇排气系统,可将激光雕刻机工作时产生的大部分难闻气味排出。车间,从而为工人提供了一个环保的工作环境。由于排气系统不是激光雕刻机的核心部件,增加排气系统不仅不会显着增加激光雕刻机的成本,而且由于社会化大批量生产,激光雕刻机的价格会持续下降。数控系统 供应用于电火花、数控冲床、数控铣床、数控车床、数控雕刻机、五轴数控机床、数控雕刻机、激光数控机床、金属数控机床、数控折弯机、数控磨床的数控机床导轨,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机, 车铣复合机、数控旋压机、数控抛光机、管材数控切割机、液压机、封边机等。:激光雕刻机打火时有异味是什么原因上传至: 转载请保留本文出处及地址:激光雕刻机工作时有异味是什么原因 上传至:2021年9月10日 转载请保留本文出处及地址:激光雕刻机工作时有异味是什么原因 上传至:2021年9月10日
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具研究 振动和噪音数控系统machiningwiki 发表在数控系统研究 的振动和噪音并采取有效措施控制它们也变得异常复杂。目前,汽油车和柴油车的内部噪声已经采取了***控制措施,而混合动力 、电动 、燃料电池 等新能源 的噪声源识别和控制问题将成为 和柴油车内部噪声源的识别和控制问题。研究人员。新主题。每个测试都将提供***反馈,以优化此阶段的设计。重复这些验证测试和设计优化,以确定催化转化器的结构。以燃料电池原型车为研究对象,通过实验分析其在消声室中的声学和振动特性,噪声的主要频??率成分得到了车辆在静态和不同匀速条件下的噪声源及其传播方式。提出了相应的减振降噪方案。介绍了车内噪声源驱动电机总成、动力转向泵、空调压缩机、燃料电池辅助系统运动部件(如泵、所研究的燃料电池原型车的风扇)和冷却水泵是车内噪声的主要来源。其中,驱动电机总成、动力转向泵、空调压缩机、燃料电池冷却水泵布置在前舱内,氢泵和风扇布置在行李舱内。由于样车借用了传统发动机前车体,车体后部没有采取隔音措施,燃料电池动力系统工作时,后座乘员明显感觉到低沉的“嗡嗡声” 8221; 轰鸣声,后排座椅噪音明显高于前排座椅。对于 零部件和零件加工,PTJ Shop 以 10 年以上的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们完善了大批量生产的工艺,具有完全的 JIT 可靠性,以客户期望的质量和长期可靠性为后盾。研究 振动和噪音 :如果没有特殊说明,所有文章都在这个网站是原创的 ,
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具数控线切割技术及数控机床技巧数控系统 发表于数控系统慢速线切割机床应用广泛且重要。在塑料模具和精密多工位级进模的生产加工中,能***良好的尺寸精度,直接影响模具的装配精度、零件的精度和模具的使用。寿命等由于加工工件的精度要求很高,加工过程中的任何疏忽都会导致工件报废,而且还会对模具的制造成本和加工周期产生***影响。在慢走丝线切割机床的编程和操作过程中,结合多年的生产实践,针对加工过程中遇到的变形问题和困难,总结了几种加工方法和加工操作方案2 冲床加工技术冲头在模具中起着重要的作用。其设计形状、尺寸精度和材料硬度直接影响冲压件的冲压质量、使用寿命和精度。在实际生产加工中,由于工件毛坯内部的残余应力变形和放电引起的热应力变形,应先加工线孔进行封闭切削,应尽量避免开刀造成的变形。如果受限于工件毛坯的尺寸,无法进行封闭形式的切削,对于方形毛坯,编程时应注意选择切削路线(或切削方向)。切削路线应有利于确保工件在加工过程中始终与夹具(夹具支撑架)保持在同一坐标系中,避免应力和变形的影响。夹具固定在左端,从葫芦形凸模的左侧,逆时针方向进行切割,将整个毛坯按切割路线分为左右两部分。随着连接坯料左右两侧的材料越来越小,毛坯右侧逐渐脱离夹具,无法抵抗内部残余应力而变形,工件也发生变形。如果按顺时针方向切削,工件留在毛坯左侧,靠近夹紧部分。大部分切削过程使工件与夹具保持在同一坐标系,刚性好,避免应力变形。一般情况下,合理的切削路线应安排在总切削程序结束时将工件与装夹部分分开的切削段,即在毛坯装夹端附近留出暂停点(桥)。下面重点分析硬质合金齿形冲头的切削工艺。在正常情况下,当凸模的形状规则时,线切割工艺往往会保留连接部分(暂停点,即为工件在次粗切后与毛坯完全分离而保留的一小段切割轨迹线) .) 保持在平面位置。大部分精切完成后,预留的连接部分只会切一次,然后钳工将其磨平,可以降低慢走丝切割中冲头的加工成本。硬质合金冲头由于材料硬度高,形状又窄又长,加工速度慢,容易变形。尤其是在形状不规则的情况下,预留连接件的打磨给钳工带来很大的难度。所以,可在慢走丝加工阶段适当调整工艺,使形状和尺寸精度满足要求,省去钳工装配前磨削悬点的工序。由于硬质合金硬度高,切削厚度大,加工速度慢,扭转变形严重。大部分形状加工和预留连接部分(暂停点)的加工采用4种切割方式,两个部分的切割参??数和偏移量是相同的。次切割的线材偏移量增加到0.5-0.8mm,使工件充分释放内应力,完全扭转变形。接下来的3次会有足够的精切余量,从而得到工件的最终尺寸。***。具体工艺分析如下: (1)用冲床或电火花在毛坯适当位置预处理Φ1.0-Φ1.5mm螺纹孔,中间的导入切割线长度穿线孔中心与凸模轮廓线选择5-10mm。(2)凸模轮廓线与毛坯边缘的宽度至少应为毛坯厚度的1/5。(3)为后续切割预留的连接部分(暂停点)应选择靠近工件毛坯重心的位置,宽度宜为3-4mm。(4)为补偿扭转变形,将大部分残余变形留在粗切削阶段,将偏置量增加到0.5-0.8mm。接下来的3次使用精密切割方法,由于切割余量小,变形也减少了。(5)大部分形状的第4次切削加工完成后,用压缩空气将工件吹干,然后用酒精溶液清洗毛坯端面,然后干燥,然后与粘合剂一起使用或液体快干胶(一般为502快干胶)在坯料上贴上经磨床打磨的厚度约1.5mm的金属片,然后按原图切割工件预留的连接部分偏移4倍(注意:胶水不要滴入喷嘴或滴到工件的预留连接部分,以免造成不导电而无法加工)。3 凹模板加工变形分析 在线切割加工前,模板经过冷加工和热加工,内部产生较大的残余应力,残余应力是一个相对平衡的应力系统。当通过在线切割去除大量废料时,应力会随着平衡的破坏而被破坏。释放它。因此,在模板在线切割过程中,在原始内应力和火花放电产生的加工热应力的作用下,会发生无方向性和不规则的变形,从而导致后续切割的厚度不均匀。并影响提高加工质量和加工精度。鉴于这种情况,精度要求比较高的模板,一般要剪4次。次切割切断了孔的所有废料。去除废料后,机床的自动移位和自动穿线功能将完成***、第三、第四次切削。a次切,取废料→b次切,取废料→c次切,取废料→……→n次切,取废料→a切***次→b切***次→……→n切第2次→a切第3次→……→n切第3次→a切第4次→……→n切第4次,加工完成了。这种切割方式可以使每个孔在加工后有足够的时间释放内应力,可以将每个孔因加工顺序不同造成的相互影响和微变形降至,更好地***模板的加工尺寸精度。但加工时间过长,机床易损件消耗大,模板制造成本增加。此外,机床本身也会随着加工时间的延长和温度的波动而产生蠕变。因此,根据实际测量和比较,如果模板的加工精度允许,次均匀处理可以拿废料不变,后面的2、3、4次可以一起切(即a切***次后不移位或切线再切第 3 次和第 4 次→b→c……→n),或保存第 4 次切割,进行 3 次切割。切割完成后,测量后形状和位置基本符合要求。4、3切削各切削余量、加工精度、表面粗糙度的参考值见表1和表2。为初步估算,孔间位移、穿线、切割、浇水、浇水等均以1min计算。使用这种切割方式,加工一个100孔的模板,每次可以节省大约9个小时的加工时间,4次共节省约30小时。这样,对于使用昂贵的慢走丝线切割机床,既提高了生产效率,又降低了成本和消耗,因此模板的制造成本也降低了。4小件加工技术凹模板孔的拐角 由于所选切割线的直径越大,切割孔的拐角半径也越大。当要求模板孔的圆角半径很小(如R0.07-R0.10mm)时,必须换成细丝(如Φ0.10mm)。但与粗丝相比,细丝的加工速度较慢且价格昂贵(大多需要进口丝)。如果整个孔都用细丝处理,它会延长处理时间并造成浪费。仔细对比分析后,适当加大圆角半径,用粗线切割所有孔,达到尺寸要求,然后更换细线,将所有孔的边角统一修整到规定尺寸。以下是矩形齿形凹模板的线切割工艺(内圆角半径为R0.07mm)。(1)首先用Φ0.20mm的切割丝将模板孔加工成需要的尺寸,内角加工到R0.15mm。(2)退磁停机。(3)更换Φ0.10mm灯丝。将切割线传送带移动到未使用的位置。如果输送带的3个位置都用完了,咬花丝的效果不好,就换一条新的输送带。(4) 重新对齐中心。切割线导向插件带有2个金刚石锥(此导向插件专用于AGIE慢走线切割机床)点支撑可以使切割线的下偏转点准确,使切割线可以准确引导。当切割丝直径为Φ0.20mm时,对准中心在b点,当切割丝直径为Φ0.10mm时,对准中心在a点,|ab|=|bo|-|ao |=0.1〖KF(〗2〖KF)〗-0.05〖KF(〗2〖KF)〗=0.0707mm。因此,改变Φ0.10mm灯丝重新对准中心坐标值应与原中心坐标值相差0.0707mm左右。(5)修改图形的圆角半径,重新编程,避开其他孔的轮廓线,将孔的圆角半径修整到R0.07mm。5 多孔模、固定板、卸料板的加工顺序 多孔模、固定板、卸料板考虑到加工过程中各孔的残余应力和加工热引起的微变形,所以在实际生产中,采用孔加工顺序一致的方法来***其形状。孔位变形的均匀性***了模具孔、固定板和出料板的同轴度。6 结论慢走线切割机床加工精度高、功能强,但加工成本高. 要充分发挥机床的作用,创造良好的经济效益,需要对工件进行合理的加工工艺分析和技术性能分析,并充分了解机床的结构性能和熟练掌握机床的操作技能,合理选择水电参数,减少加工过程中的断线,并在实践中不断总结经验教训,限度地提高挖掘机床潜力,提高生产效率。:数控机床数控线切割技术与技巧 :如无特别说明, 减少加工过程中的断线,在实践中不断总结经验和教训,从而限度地发挥机床的潜力,提高生产效率。:数控线切割技术与技巧数控机床 减少加工过程中的断线,在实践中不断总结经验和教训,从而限度地发挥机床的潜力,提高生产效率。:数控线切割技术与技巧数控机床 有关数控系统的维修措施,凌肯自动化的技术人员凭借多年的维修实践的积累,流程规范,合理操作,在加上公司配备的***的维修检查设备,能够在较短时间内锁定问题,及时维修并处理好各种故障,有问题更有负责人员一对一维修咨询。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具马斯克暗示特斯拉可能已经清算其持有的比特币数控系统 发表于数控系统5月17日消息,美国当地时间周日下午,特斯拉CEO埃隆·马斯克在推特上暗示电动 制造商可能或已经出售了所有比特币。这导致这种加密货币的价格下跌了约 8%,至每枚硬币约 44,000 美元。一位名叫@CryptoWhale 的推特用户说:“下个季度,当比特币投资者发现特斯拉***了他们剩余的比特币资产时,他们可能会自责。但考虑到马斯克受到了如此多的仇恨。, 我不会怪他的!” 马斯克回答说:“是真的。”就在几天前,马斯克表示,公司计划继续持有而不是出售现有的比特币,并打算在比特币开采转向可持续能源后继续交易。特斯拉没有立即回应置评请求。马斯克一直是加密货币的高调支持者,在过去一年中多次帮助推高包括比特币在内的加密货币的价格。在 2 月份向美国证券交易委员会 (SEC) 提交的一份文件中,特斯拉透露它已购买了价值 15 亿美元的比特币。该公司后来表示,它在季度从比特币销售中获得了 1.01 亿美元的净收入,这有助于将该季度的净利润推高至创纪录水平。然而,最近几周,马斯克似乎改变了方向,转而支持另一种加密货币“狗狗币”。特斯拉还“暂停接受比特币支付购买车辆”。上周,因为担心“用于比特币开采的化石燃料的使用正在迅速增加。” 马斯克宣布这一消息一分钟后,比特币价格下跌了约 5%。此后,马斯克一再回击批评其加密货币立场的推特用户。Union Square Ventures 创始合伙人、知名风险投资家 Fred Wilson 表示:“马斯克在玩游戏,但我们很难认真对待那些做这件事的人。在过去的一年里,这让我对他失去了尊重。”马斯克似乎还在努力推广狗狗币。他的太空公司 SpaceX 上周宣布,它将接受狗狗币作为发射 Doge-1 登月任务的奖励。他的***帮助推高了这种加密货币的价格。加密货币交易平台 Coinbase 表示将提供“狗狗币”。在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 他的***帮助推高了这种加密货币的价格。加密货币交易平台 Coinbase 表示将提供“狗狗币”。在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 他的***帮助推高了这种加密货币的价格。加密货币交易平台 Coinbase 表示将提供“狗狗币”。在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 在接下来的六到八周内。其他受散户投资者欢迎的交易平台,如 Robinhood 和 Binance,已经允许用户交易狗狗币。(略)来源:网易科技报道,由谷歌翻译 :马斯克暗示特斯拉可能已清算其比特币持有量 :如无特别说明,本站所有文章均为原来的 由谷歌翻译 :马斯克暗示特斯拉可能已清算其持有的比特币 :如无特别说明, 由谷歌翻译 :马斯克暗示特斯拉可能已清算其持有的比特币 :如无特别说明,
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具快速成型技术发展现状优优网 发表于数控系统、压铸、激光切割、瑞士加工 如今,制造市场的需求不断多样化,高品质、高性能、低成本、高科技和快速。因此,快速成型技术应运而生。快速成型技术是基于零件的CAD几何模型,通过软件分层离散和数控系统成型系统,利用激光束或其他方法将材料堆积起来,形成实体零件。快速成型具有灵活性高、速度快、成本低、对加工各种形状零件的适应性强等特点。制造过程不受零件复杂程度的影响,不受工具的限制,可以自由制造。原型 具有高再现性和高互换性,使设计、交流和评估更加直观,使新产品设计、样品制造、市场订购和生产准备同时进行,有效提率。当然,不断提高快速成型技术的应用水平是推动该技术发展的重要方面。目前,该技术已应用于工业制造、文化艺术、机械制造( 、摩托车)、航天、***、建筑、影视、家电、轻工、医药、考古、雕刻、珠宝等已广泛应用。快速成型技术的不断发展和成熟,也给我们的生活和工作带来了***的便利。未来,快速成型技术的应用领域将不断扩大,主要集中在以下几个方面: 1、用于新产品的设计和试制。在新产品上市前,我们会尝试通过快速成型技术制作产品,用于验证产品设计是否合理,从而规避一些风险;2 用于快速成型和快速铸造。目前,快速成型技术也已应用于快速模具铸造,可提高快速模具的生产效率;3机械制造;4家电行业。您是否正在寻找能够提供快速原型制作的制造商?你有一些零件需要制作吗?NiceRapid 是一家专业的快速成型和快速模具公司,我们可以提供高质量的产品和服务。欢迎通过[protected]与我们联系以获取免费报价。
FAGOR数控系统显示异常维修 CRT速度无显示
1、故障诊断:当数控系统模块出现损坏时,首***行的故障诊断。这包括使用仪器进行测试,观察故障现象,以及查阅相关记录,以准确判断故障类型及原因。
2、维修方案制定:根据故障诊断的结果,制定具体的维修方案。这个方案将包括所需的维修时间、所需的配件、以及预期的维修效果等信息。
3、配件更换:如果诊断结果显示模块需要更换,那么接下来的步骤就是进行配件更换。在此过程中,应确保所更换的配件与原有模块兼容,并具备相同的性能规格。同时,需要确保更换过程符合相关操作规范,以避免造成进一步的损坏。
4、系统调试:在更换配件后,需要对数控系统进行的调试。这包括检查各模块之间的连接是否正常,测试各项功能是否恢复正常,以及验证系统的稳定性和性能。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具你真的了解数控系统这些知识吗?Yoyokuo 发表于数控系统、压铸、激光切割、瑞士加工 最终在使用数控的行业工作的经理通常在其他领域开始他们的职业生涯。虽然这不是一件坏事,但那些经验有限的人将很难理解商店中实际发生的事情。以下是关于数控系统加工的一些误解: 数控系统加工是一项容易的工作这是50/50。对某些人来说可能很容易,但对其他人来说可能很难。这背后的整个想法是它使加工零件更快、更容易、更准确。但这也相当复杂。随着过程的进行,您将了解更多有关它的信息。设置您的工作区域、编程和进行一些调整可能还有改进的空间,即使您只节省了几秒钟。它的好处包括更快的生产和更高的产品质量。任何人都可以操作 数控系统 机床 尽管设计了一些应用程序,使知识和培训较少的个人也可以操作 数控系统 机床,但事实是 数控系统 操作员应该执行许多需要技能和专业知识的任务。操作员的日常任务包括工件装卸、循环监控、可接受性评估、尺寸调整、循环、钝刀更换、工件测量和钝刀识别。一些公司可能希望 数控系统 加工操作员可以做得更多,如果您可以为他们提供正确的培训,他们就可以做到。可以预测生产的完成 在涉及 数控系统 加工的生产中,管理人员可能会开始预测机器何时完成生产。具有 5 分钟循环时间的设备,加载和卸载可能需要 30 秒。有 200 个零件要生产,这项工作可以在 18 小时内完成。从理论上讲,这是正确的,但有些因素决定了实际的完成时间。根据使用的材料,切割工具可能会在时间上有所不同。在更换钝工具时,有些可能只需要几分钟,但有些可能需要***的时间。准确预测新工作何时完成是不可能的,因为您需要考虑一些因素。不再使用 G 代码编程 许多经理认为当今所有的 数控系统 机床都使用 CAM 系统。这可能是正确的,因为大多数公司都有某种 CAM 系统。一些经理忘记了 CAM 系统的输出是 G 代码。它与程序员手动使用的 G 代码相同。它是数控系统机器实际运行的G代码。如果操作者遇到一些需要更改程序的问题,在计算机上更改 G 代码比让程序员在 CAM 系统上进行更改要快得多,也容易得多。了解加工、切削工具、设置方式、加工操作和切削条件的程序员可以编写的 数控系统 程序。他们还可以帮助的设置人员和使用他们制作的程序的操作员。如果您有正确的知识和对过程的良好理解,数控系统 加工很容易。目前您对数控系统加工有正确的想法吗?原文来自:/the-misconceptions-and-myths-about-数控系统-machining-a-316.html 您对数控系统加工或其他服务感兴趣吗?请随时通过电子邮件与我们联系[protected]以获得免费报价! com/the-misconceptions-and-myths-about-数控系统-machining-a-316.html 您对 数控系统 加工或任何其他服务感兴趣吗?请随时通过电子邮件与我们联系[protected]以获得免费报价! com/the-misconceptions-and-myths-about-数控系统-machining-a-316.html 您对 数控系统 加工或任何其他服务感兴趣吗?请随时通过电子邮件与我们联系[protected]以获得免费报价!
数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Molding Injection Molding of Rapid Prototyping from Denmark Yoyokuo Posted in 数控系统 , Die Casting, Laser Cutting, Swiss 今天我们收到了丹麦客户关于快速成型的询问,以下是详细信息: 1. 你好,我联系你想知道你是否可以为我制作一个设计原型。这个设计代表了一种新形式的咖啡机,我附上了cad模型的图片以及材料描述的草图。2. 制造原型的主要材料是塑料,要涂上以下颜色之一(或类似的东西),香槟金,银色、亚光黑色或玫瑰色(玫瑰金),少数零件应采用透明塑料制成。3.如果你能生产这个,我们需要1-4个开始。你能生产这个吗?价格估计是多少?4. 设计中有两个木制组件,这些你不需要生产,因为我们已经处理了这些。谢谢 我们总是收到客户关于这些问题的你能做 1-2 件吗?起订量如何?你们有塑料,如 PMMA、PC、PP、POM 等吗?你能评估一下这些零件的价格吗?你们提供的运输方式怎么样?当您有上述问题时,请不要犹豫,发送电子邮件至 [protected] 或致电咨询更多详情。
FAGOR数控系统显示异常维修 CRT速度无显示
1、首先,应检查电源模块是否正常。电源模块是整个数控系统的供电保障,一旦出现故障,会导致整个系统无法正常工作。如果电源模块损坏或不稳定,可能会导致红绿灯同时亮起。因此,使用测试仪器检查电源稳定性,并确认电源线路连接牢固,是首要步骤。
2、其次,检查控制器是否运行正常。控制器是数控系统的核心部分,控制着机床的运行。如果控制器出现故障,系统无法正确发出指令,也可能导致红绿灯同时亮起。因此,对控制器进行检查,重新校准,以排除其故障可能。
3、此外,还应检查输入输出模块。输入输出模块是连接机床和数控系统的桥梁,负责信号的接收和发送。如果输入输出模块故障,系统可能无法正常接收或发送信号,从而引发异常。检查该模块的连接情况,确认其工作正常也是维修过程中的重要一环。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具激光雕刻机工作时有异味是什么原因上传到发表在数控系统 很多老用户经常问的一个问题是为什么激光雕刻机工作时会产生异味,能否通过技术手段避免这种异味。厂家认为,这种气味的产生是无法避免的,只能通过技术手段进行调度,以减少对操作人员的影响。首先,激光雕刻技术使用高密度激光聚焦在需要雕刻的物体上。由于激光本身具有发散角小、能量密度大的优点,通过高科技聚焦透镜聚焦,通过物理加工聚焦到所需的水平。在被雕刻的物体上,焦点温度高达数万度,可以将需要雕刻的物体完全熔化、汽化、燃烧。同时,吹嘴将熔化和汽化的物质吹走,从而实现对物体的非接触切割。. 综上所述,激光雕刻的过程是一个复杂的化学过程。在此过程中,会产生一些烟雾或一些难闻的气味。这些气味是由要雕刻的物体产生的。所以,雕刻不同的材料会产生不同的气味。这与传统的机械雕刻机有很大的不同,传统的机械雕刻机采用主轴电机驱动刀的接触雕刻,雕刻过程是一个物理过程,雕刻过程中会产生飞屑和灰尘,没有刺激性气味。激光雕刻机在工作时产生的难闻气味是无法避免的,但是如何改善设备操作人员的工作环境呢?在激光雕刻机的早期,这些气味可能会渗透到车间。随着激光雕刻机制造商对产品细节的不断改进,目前的激光雕刻机都配备了风扇排气系统,可将激光雕刻机工作时产生的大部分难闻气味排出。车间,从而为工人提供了一个环保的工作环境。由于排气系统不是激光雕刻机的核心部件,增加排气系统不仅不会显着增加激光雕刻机的成本,而且由于社会化大批量生产,激光雕刻机的价格会持续下降。数控系统 供应用于电火花、数控冲床、数控铣床、数控车床、数控雕刻机、五轴数控机床、数控雕刻机、激光数控机床、金属数控机床、数控折弯机、数控磨床的数控机床导轨,家用数控机,木材数控机,3D数控机,数控路由器机,台式数控机,镗床,瑞士机, 车铣复合机、数控旋压机、数控抛光机、管材数控切割机、液压机、封边机等。:激光雕刻机打火时有异味是什么原因上传至: 转载请保留本文出处及地址:激光雕刻机工作时有异味是什么原因 上传至:2021年9月10日 转载请保留本文出处及地址:激光雕刻机工作时有异味是什么原因 上传至:2021年9月10日
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具研究 振动和噪音数控系统machiningwiki 发表在数控系统研究 的振动和噪音并采取有效措施控制它们也变得异常复杂。目前,汽油车和柴油车的内部噪声已经采取了***控制措施,而混合动力 、电动 、燃料电池 等新能源 的噪声源识别和控制问题将成为 和柴油车内部噪声源的识别和控制问题。研究人员。新主题。每个测试都将提供***反馈,以优化此阶段的设计。重复这些验证测试和设计优化,以确定催化转化器的结构。以燃料电池原型车为研究对象,通过实验分析其在消声室中的声学和振动特性,噪声的主要频??率成分得到了车辆在静态和不同匀速条件下的噪声源及其传播方式。提出了相应的减振降噪方案。介绍了车内噪声源驱动电机总成、动力转向泵、空调压缩机、燃料电池辅助系统运动部件(如泵、所研究的燃料电池原型车的风扇)和冷却水泵是车内噪声的主要来源。其中,驱动电机总成、动力转向泵、空调压缩机、燃料电池冷却水泵布置在前舱内,氢泵和风扇布置在行李舱内。由于样车借用了传统发动机前车体,车体后部没有采取隔音措施,燃料电池动力系统工作时,后座乘员明显感觉到低沉的“嗡嗡声” 8221; 轰鸣声,后排座椅噪音明显高于前排座椅。对于 零部件和零件加工,PTJ Shop 以 10 年以上的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们完善了大批量生产的工艺,具有完全的 JIT 可靠性,以客户期望的质量和长期可靠性为后盾。研究 振动和噪音 :如果没有特殊说明,所有文章都在这个网站是原创的 ,
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"FAGOR数控系统显示异常维修 CRT速度无显示"产品信息,如您想了解更多关于"FAGOR数控系统显示异常维修 CRT速度无显示"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
