

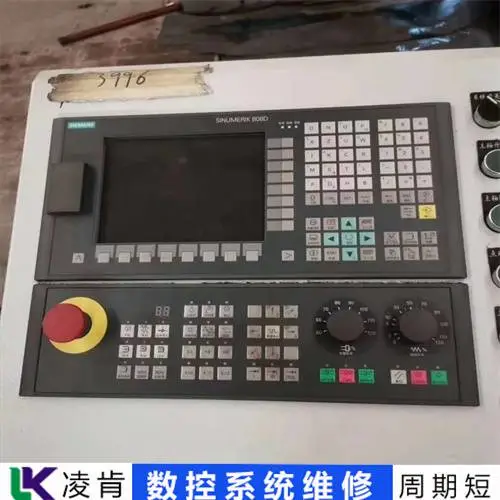
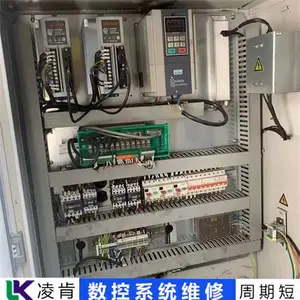
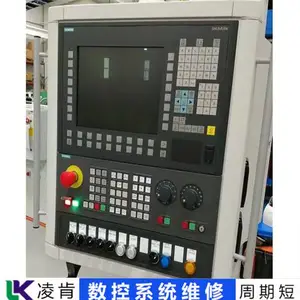

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:31i A | 产品名称:CNC系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
SIEMENSCNC系统维修流程告知
SIEMENSCNC系统维修流程告知
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具模具零部件设计与选型数控系统wiki 发表于数控系统 1)确定模具尺寸。落料模采用一体模和线切割机。当模位放在模座上时,根据压力中心数据,压力中心和手柄中心应重叠。尺寸按相关公式计算。模具厚度H=KL=0.38×30=11.4(mm)模具厚度H=15mm模具壁厚c=(1.5~2)H=(22. 5 ~ 30) mm 设置模具壁厚为 c = 25mm 模具宽度 B = L + 2c = 30 + 25 × 2 = 80 (mm) 设置模具宽度 B = 80mm 模具长度 L = L + 2S2 = 30 + 2 × 25 = 80 (mm) 将模具长度设置为 L = 80mm 模具尺寸 L x B x H = 80 mm x 80 mm x 15 mm2) 选择典型组合 冲头的形状为 80mm x 80mm x 15mm,典型组合为 80x80x180 至 220 (GB2873.2-81)。7.2 凹面设计 1) 孔的位置。获取从布局创建的位置。2) 孔径类型。获得前缘尺寸。3) 刀片泡沫。直管式,反向扩孔,垂直壁高检查1-26为10mm。4) 针孔。每个螺钉和销孔的尺寸、数量和位置在标准标准组合GB2873.2中。5)材料和技术要求。材质为CrWMn,热处理温度为60~64HRC,表面粗糙度如下图所示。6) 模具零件图。设计结果绘制为凹槽,如下所示。模具零件图7.3 冲头设计 1) 冲头检查。冲头断面大,无法检查强度和刚度。2)冲头的结构形式。圆形接口冲头为梯形,采用GB2873.2标准。用固定板固定。3)冲头工作部分的尺寸。获得前缘尺寸。4) 计算冲头的长度。查标准GB2873.2,计算冲头固定板=20mm,空心垫h2=12mm,冲头厚度h3=25mm,L=h1+h2+h3=12+4+31=47mm。5)材料和技术要求。材质选用T10A,热处理硬度58-62HRC。6) 冲压件的绘图。模具零件图来源于下图所示的设计结果。冲压零件图2。冲模设计 1) 冲模壁厚。凸模壁厚(75-40)/2=17.5mm满足倒装芯片复合型的壁厚要求。2)冲头和凹模的结构形式。对于直线型,形状是从冲切图案的位置获得的。固定方式:用螺丝固定板固定;3)凸模工作部分的尺寸。从边缘尺寸的计算中获得。4) 计算凸形和凹形的长度。断面h1=20mm,卸料板h2=14mm,弹性件安装高度t h3=20mm,卸料板高于凹凸模1mm,标准得到固定板,冲头长度见GB2873。2 各种组合。L = h1 + h2 + t-1 = 53mm5) 材料技术要求。材质为Cr12,热处理硬度58~62HRC,表面粗糙度如下。6) 画出凸凹部分。设计结果以凹面和凹面的形式绘制,如下图所示。凸面和凹面部分示意图 3.卸荷部分设计 1)卸荷板设计 卸荷钢板材质为45钢,淬火硬度为40-45HRC。卸料板外形与落料模外形相同,厚15mm。2) 选择卸荷螺丝 卸荷板上附有四个卸荷螺丝。公称直径为 12 毫米,螺纹为 M12 * 55 毫米。卸料螺杆端部应有足够的活动空间,以便正常卸料作业。卸螺丝后,卸螺丝板必须超过模具端面1mm。如果出现错误,应在螺丝和排水板之间安装一个垫圈来调整排水螺丝板。4.选择模架和其他零件模板规格根据模具的外形尺寸选择。选择大、小两套导套和导柱。导柱d/mm×L/mm为Φ32mm×2000mm。导套d/mm×L/mm×D/mm为Φ32mm×110mm×45mm。上模厚度H1为40mm,后板厚度为10mm,固定板厚度为20mm,卸料板厚度为14mm,模具厚度为25mm,下模厚度为45mm。合模高度 HH == 152 (mm)5. 检查合模高度及压力机相关参数 5.1 检查合模高度 必须满足合模高度 H. Hmin-H1 + 10 ≤ H ≤ Hmax-H1-5 (公式 8-1) 其中合模Hmax 压力机的高度;Hmin——压力机的闭合高度。H1 焊盘厚度。根据选择的印刷机J23-25,检查机的参数表为Hmax=320mm,Hmin=180mm,H1=50mm 将以上数据导入公式7-1,140我们凌肯自动化维修数控系统的品牌比较齐全,例如有发那科FANUC、三菱、发格、NUM、海德汉、OKUMA、马扎克MAZAK、菲迪亚、哈斯、德马吉、力士乐、GE、ABB、西门子、松下、大隈、斯伯克、华兴、KND凯恩帝、广数、新代、宝元LNC等等。
数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Mold Vacuum Casting Prototypes Chris Na 发表于数控系统 , Die Casting, Laser Cutting, Swiss 印刷)在真空环境下制作模具,在真空环境下浇注PU、ABS等材料,从而复制出与原型相似的产品。真空铸造技术应用在很多领域,如塑料 快速成型、设计设备原型、数字原型、透明 PMMA 和 PC……。还有透明或彩色聚氨酯…… 真空铸造有很多优点: 1、成本低,生产周期短。浪费少,加工成本远低于数控系统加工和3D打印。2、适用于小批量产品的加工生产。制作原版后,可以按照原版进行复制。数控系统加工要求车床一台一台生产。3、良好的模具制作可操作性。固化后的软模透明或半透明,抗拉强度好,易于切割和打型。4、加工失败几率小。只要原版没有问题,副本自然不会出错。5、重复性好。用于成型的在固化前具有良好的流动性。通过真空脱泡,可以准确地保持模型的细节结构和装饰。但真空铸造也有容易收缩变形的问题,因为它会在高温加热后再冷却收集,会导致变形,一般误差在0.2mm左右。而真空铸造的手板一般只能承受60度左右的高温,在强度上硬度和硬度也低于数控系统手。欢迎通过[protected]联系我们获取免费报价! 但真空铸造也有容易收缩变形的问题,因为它会在高温加热后再冷却收集,会导致变形,一般误差在0.2mm左右。而真空铸造的手板一般只能承受60度左右的高温,在强度上硬度和硬度也低于数控系统手。欢迎通过[protected]联系我们获取免费报价! 但真空铸造也有容易收缩变形的问题,因为它会在高温加热后再冷却收集,会导致变形,一般误差在0.2mm左右。而真空铸造的手板一般只能承受60度左右的高温,在强度上硬度和硬度也低于数控系统手。欢迎通过[protected]联系我们获取免费报价!

SIEMENSCNC系统维修流程告知
1、硬件原因:电源故障:首先检查机床电源是否正常,如电源损坏或接触不良都可能导致白屏故障。
2、显示器故障:显示器的故障或损坏,以及连接不稳定,也可能导致白屏。
3、驱动器故障:驱动器是让显示器正常显示的重要部件,当驱动器损坏或出现故障时,显示器可能会出现白屏。
4、显示器控制卡故障:显示器控制卡出现故障也可能导致白屏,可能是因为其上某个电子元件损坏或其他原因。
5、屏幕背光故障:屏幕背光灯的故障也可能导致白屏,因为背光灯负责为屏幕提供光源。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具金属数控系统的工艺流程优优 发表于数控系统、压铸、激光切割、瑞士加工金属五金零件的使用已经渗透到各行各业并与之相关我们所有的衣食住行。经济的不断发展,我们的生产生活离不开五金配件的应用。今天,就让我们为大家了解一下五金零件的数控系统加工流程。1. 我们正在使用数控系统加工根据客户图纸的设计加工产品。精益求精的设计让客户更加相信工厂能完成产品的生产;2.原材料是数控系统加工的核心,要精心挑选符合***要求的材料。因此,我们在选材时三道工序、两道质检,从源头做起,充分***产品质量;3.数控系统车床编程,采用设备和机械,实现自动化生产线,Nice拥有多台机械设备,实现自动化。在节约成本、提率的同时,我们也一直关注行业设备动向,不断引进***设备;4.操作人员有足够的工作经验,可以***加工过程的步骤,完全按照常规流程进行。发现问题及时报告和改进,不断改进机器操作流程;5.质检工作,我厂配备一、二、三级机器数台,并拥有自己的检测室,确保产品检测,提供优质产品。以上是金属数控系统的工艺流程。我厂重视产品质量,层层把关。数控系统压铸激光切割模具制造钣金瑞士加工注塑模具3D打印技术优劣势 SLA Yoyokuo 发表于数控系统、压铸、激光切割、瑞士加工3D打印使用SLA、SLM、SLS等方法。其中,SLA是比较常见的打印技术。SLA技术,被称为Stereo lithography Appearance,利用激光聚焦光固化材料的表面从点到线、从线到面依次固化,反复迭代。这样一层一层的形成一个三维立体,也有其独特的优点和缺点: 优点: 1。光固化成型是最早的快速原型制造工艺,成熟度高,久经考验。2、原型直接由CAD数字模型制作,加工速度快,生产周期短,无需刀具和模具。3、可加工结构形状复杂或传统方法难以成型的原型和模具。4、CAD数字模型可视化,降低错误修复成本。唉,为实验提供样本,可以验证和检查计算机模拟计算的结果。⒍ 可在线操作,远程控制,自动化生产 缺点: 1. SLA系统建设成本高,使用维护成本高。⒉ SLA系统是操作液体的精密设备,并对工作环境有严格要求。3、成型件多为树脂,强度、刚度、耐热性有限,不利于长期保存。⒋前处理软件和驱动软件计算量大,相关性太高加工效果。⒌软件系统操作复杂,上手困难;大多数设计人员并不熟悉所使用的文件格式。立体光固化成型技术由一家公司垄断。样机制作,样机模型打样。 ⒋预处理软件和驱动软件计算量大,与处理效果相关性太高。⒌软件系统操作复杂,上手困难;大多数设计人员并不熟悉所使用的文件格式。立体光固化成型技术由一家公司垄断。样机制作,样机模型打样。 ⒋预处理软件和驱动软件计算量大,与处理效果相关性太高。⒌软件系统操作复杂,上手困难;大多数设计人员并不熟悉所使用的文件格式。立体光固化成型技术由一家公司垄断。样机制作,样机模型打样。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具假冒伪劣 零部件大查数控系统machiningwiki 发表于数控系统1990年10月下旬至加工阶段结束,乌鲁木齐市技术监督检验大队,一起会同自治区商检局,对违规行为进行核实处理。在被检查的71家 零部件经销商中,对5家存在轻微问题的企业进行了批评教育,对其余6家企业下达了处罚通知书,并约定了进一步核查落实的时间,等待处理。需要核实和落实的问题主要是“三无”的非法分发。产品,“无证” 产品、无商检证的进口产品、假冒伪劣产品。对于一家年销售额超过1000万元的国有 零部件企业,“三无”50多种 在被抽查的120种零件中。某民营企业查处 零部件80余种,“三无”40余种。根据对71家 零部件经销店的检查情况,“三无” 产品有紧固件、标准件、灯具、福建、浙江、江苏、河北、河南等地生产的橡胶件和一些结构简单、易于加工的零件*为普通。乌鲁木齐地区许多地方产品出现“三无”。如有质量问题,厂家不承担质量责任。在检查过程中,还发现“三无” 产品原为三证齐全的产品。由于管理不善,在产品的操作、装卸、收发、存放过程中,包装破损,检验合格证丢失。“商品方面,也有个别经销商故意抹去非品牌产品的三证,冒充产品。进口 发动机总成,按照商检法的规定,必须在到货三日内报当地商检部门检验,取得商检证明后才能上市销售。检查中发现,部分进口 零部件经销商擅自销售无商检证的进口 发动机总成。对于 零部件和零件加工,PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。假冒伪劣 零部件大调查 ,
SIEMENSCNC系统维修流程告知
1、检查接线连接:确保所有的电缆和传感器都正确连接,没有松动或损坏的情况。任何松动或损坏的电缆都可能导致反馈信号无法正确传输。
2、检查传感器:对相关的传感器(如位置传感器、编码器或测量)进行检查。传感器可能存在故障、损坏、不准确或需要校准的情况,这些都可能导致无法提供准确的反馈值。
3、检查数控系统本身:数控系统可能存在故障,如主板故障或信号处理模块故障。这些故障可能导致系统无法正常获取或处理反馈信号。
4、检查电源供应:电源供应的稳定性对数控系统的正常运行至关重要。应确保数控系统和相关设备得到正常的电源供应,电源问题可能导致反馈信号异常或无法正常工作。
5、检查运动平台:如果涉及机械运动平台,需要检查运动轴、传动装置和相关部件是否正常工作。机械运动平台的故障可能导致无法获得准确的位置或运动反馈。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具多效微润滑加工数控系统wiki 发表于数控系统微润滑技术是将少量润滑油以雾状形式喷入切削区域的技术,具有润滑和冷却刀具和工件的作用。少量润滑油即可满足润滑要求,不浪费。微润滑技术(MQL)在金属切削中的应用不仅具有显着的经济效益和社会效益,而且显着改善了环境。微润滑加工的应用具有以下优点:一是微润滑适用于较高的加工速度,在充分润滑的情况下可提高工件的加工质量;其次,微润滑的动力是压缩空气,省去了机床冷却液循环系统,降低了机床的采购成本。第三,微润滑代替切削液后,免除了切削液的采购成本和废液的处理成本,将为企业大大节约成本。四、微润滑加工后的工件和切屑干燥,无需清洗即可进行下道工序,提高了生产效率。第五,微润滑代替切削液后,防止了切削液排放造成的环境污染和对操作者职业健康可能造成的影响。六、微量润滑可有效提高刀具寿命。To Doppel致力于微量润滑技术的应用,已成功将微量润滑技术应用于深孔钻、齿轮加工、加工中心、锯切等加工形式. 拥有丰富的应用经验和成熟的解决方案。Doppy是为了帮助您的企业降低成本,提高工作效率,改善生产环境。多益微润滑加工 :如无特别说明,均为文章本站为原创。
2。老化严重需要更换。是橡胶制品,除了磨损自然会老化。所以一般 的保质期是三年,但可以肯定的一点是,如果 是买了没用,自然老化的速度和装在车上的速度是不一样的。.3. 胎面变形或胎圈损坏的 ,胎侧因缺气而损坏的 ,以及被化学品腐蚀的 ,不得再使用。的胎侧是最脆弱的部分。如果伤口是伤口,即使修复后也是***危险的。数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 3D打印和数控机床是共存还是竞争?数控系统wiki 发表于数控系统 世界许多国家都将3D打印作为未来产业发展的新增长点培育起来。早在2012年,美国就确定了“增材制造技术” 作为制造业创新中心(后更名为“美国制造”),欧盟、韩国、日本、新加坡、俄罗斯等国也纷纷采取各种措施推动3D打印产业走向前进自3D打印兴起以来,我国先后出台多项政策支持3D打印产业发展。在政策的扶持下,3D打印企业雨后春笋般涌现,并且发展迅猛。北京、广东、浙江、陕西等地的3D打印产业发展也取得了显着进展。据统计,仅广东省就有400多家从事3D打印业务的企业,拥有多个3D打印产业园。随着3D打印的快速发展,数控机床等传统减材制造方式是否会被替代也已成为各界人士热议的话题。近年来,我国数控机床技术日臻完善,而3D打印已经找到了属于自己的场景。一般来说,数控机床需要提前编程,连续切削,才能实现物体的成型。3D打印机的工作原理类似于数控机床,也是按照计算机指令工作的。不同之处在于它通过堆叠原材料层来构建产品。所以3D打印也被称为“增材制造”。3D打印与传统制造的显着区别在于产品成型的过程。在传统制造业中,整个制造过程一般需要通过开模、切割、铸造或锻造、部件组装等工序形成。3D打印消除了复杂的工艺,无需模具,一次成型。所以,3D打印可以克服一些传统制造无法实现的设计,生产出更复杂的结构。另一方面,数控系统机床是计算机数控(数控系统)的一种,可以加工复杂、精密、多样的零件。一般来说,数控系统加工工具使用计算机程序,通过激光切割、铣削等步骤去除多余的材料,达到最终产品,这是一种典型的减材制造。采购、分工协作”。产品的不同部分通常在不同的地方生产,然后运到同一个地方进行组装。而3D打印是“一体制造,一次成型”,另一方面,传统制造业以生产线为核心,以工厂为主要载体,生产设备高度集中。而3D打印体现了以云计算、大数据、物联网、移动互联网为代表的***信息技术与制造业的融合。作为传统制造业发展的主要产品,机床与新型机床有着很大的不同。3D打印制造方法的产生。机床是制造业的母机。如果3D打印技术能够融入机床领域,无疑会更加强大。两者结合不仅提高了生产效率,还完成了很多制造难题。机床中的专用机床可以根据客户的要求进行功能定制,但功能不够强大和丰富,可能无法随心所欲地设计制造。不过,随着3D打印的推出,机床产品的普及和应用可能会大大提高。据了解,3D打印技术已经在我国工业零部件制造中得到应用,但还没有进入大...规模工业应用。其工艺和设备,以及在、航天等领域的应用有待进一步发展。从目前的情况来看,3D打印技术还不具备替代传统制造的条件。在量产方面,机床制造所体现的、低成本的传统减材制造方法就更胜一筹了。当然,随着金属增材制造的重视,越来越多的传统机床制造领域的设备制造商进入了机床制造领域。添加剂制造。有的推出基于数控系统中心的混合增材制造设备,有的干脆直接进入增材制造新领域。例如,日本马扎克。马扎克推出了 Integrex i-400am(增材制造)复合加工设备。Integrex i-400am是成套设备,更适合小批量生产的材料加工,如航天零件耐热合金的加工,以及零件用高硬度材料的加工。减材制造和生长制造方法长期并存是可以满足的趋势。但是,在未来,这种情况可能会改变。无论如何,实现产品精细化、自动化、制造的方式将有望多元化。3D打印和数控系统机器是共存还是竞争?3D打印和数控系统机器是共存还是竞争? , 产品的自动化、制造将有望多元化。3D打印和数控系统机器是共存还是竞争?3D打印和数控系统机器是共存还是竞争? :如无特别说明, 转载请注明出处, 产品的自动化、制造将有望多元化。3D打印和数控系统机器是共存还是竞争?3D打印和数控系统机器是共存还是竞争? :如无特别说明, 转载请注明出处,
NoGteYeiOm
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具模具零部件设计与选型数控系统wiki 发表于数控系统 1)确定模具尺寸。落料模采用一体模和线切割机。当模位放在模座上时,根据压力中心数据,压力中心和手柄中心应重叠。尺寸按相关公式计算。模具厚度H=KL=0.38×30=11.4(mm)模具厚度H=15mm模具壁厚c=(1.5~2)H=(22. 5 ~ 30) mm 设置模具壁厚为 c = 25mm 模具宽度 B = L + 2c = 30 + 25 × 2 = 80 (mm) 设置模具宽度 B = 80mm 模具长度 L = L + 2S2 = 30 + 2 × 25 = 80 (mm) 将模具长度设置为 L = 80mm 模具尺寸 L x B x H = 80 mm x 80 mm x 15 mm2) 选择典型组合 冲头的形状为 80mm x 80mm x 15mm,典型组合为 80x80x180 至 220 (GB2873.2-81)。7.2 凹面设计 1) 孔的位置。获取从布局创建的位置。2) 孔径类型。获得前缘尺寸。3) 刀片泡沫。直管式,反向扩孔,垂直壁高检查1-26为10mm。4) 针孔。每个螺钉和销孔的尺寸、数量和位置在标准标准组合GB2873.2中。5)材料和技术要求。材质为CrWMn,热处理温度为60~64HRC,表面粗糙度如下图所示。6) 模具零件图。设计结果绘制为凹槽,如下所示。模具零件图7.3 冲头设计 1) 冲头检查。冲头断面大,无法检查强度和刚度。2)冲头的结构形式。圆形接口冲头为梯形,采用GB2873.2标准。用固定板固定。3)冲头工作部分的尺寸。获得前缘尺寸。4) 计算冲头的长度。查标准GB2873.2,计算冲头固定板=20mm,空心垫h2=12mm,冲头厚度h3=25mm,L=h1+h2+h3=12+4+31=47mm。5)材料和技术要求。材质选用T10A,热处理硬度58-62HRC。6) 冲压件的绘图。模具零件图来源于下图所示的设计结果。冲压零件图2。冲模设计 1) 冲模壁厚。凸模壁厚(75-40)/2=17.5mm满足倒装芯片复合型的壁厚要求。2)冲头和凹模的结构形式。对于直线型,形状是从冲切图案的位置获得的。固定方式:用螺丝固定板固定;3)凸模工作部分的尺寸。从边缘尺寸的计算中获得。4) 计算凸形和凹形的长度。断面h1=20mm,卸料板h2=14mm,弹性件安装高度t h3=20mm,卸料板高于凹凸模1mm,标准得到固定板,冲头长度见GB2873。2 各种组合。L = h1 + h2 + t-1 = 53mm5) 材料技术要求。材质为Cr12,热处理硬度58~62HRC,表面粗糙度如下。6) 画出凸凹部分。设计结果以凹面和凹面的形式绘制,如下图所示。凸面和凹面部分示意图 3.卸荷部分设计 1)卸荷板设计 卸荷钢板材质为45钢,淬火硬度为40-45HRC。卸料板外形与落料模外形相同,厚15mm。2) 选择卸荷螺丝 卸荷板上附有四个卸荷螺丝。公称直径为 12 毫米,螺纹为 M12 * 55 毫米。卸料螺杆端部应有足够的活动空间,以便正常卸料作业。卸螺丝后,卸螺丝板必须超过模具端面1mm。如果出现错误,应在螺丝和排水板之间安装一个垫圈来调整排水螺丝板。4.选择模架和其他零件模板规格根据模具的外形尺寸选择。选择大、小两套导套和导柱。导柱d/mm×L/mm为Φ32mm×2000mm。导套d/mm×L/mm×D/mm为Φ32mm×110mm×45mm。上模厚度H1为40mm,后板厚度为10mm,固定板厚度为20mm,卸料板厚度为14mm,模具厚度为25mm,下模厚度为45mm。合模高度 HH == 152 (mm)5. 检查合模高度及压力机相关参数 5.1 检查合模高度 必须满足合模高度 H. Hmin-H1 + 10 ≤ H ≤ Hmax-H1-5 (公式 8-1) 其中合模Hmax 压力机的高度;Hmin——压力机的闭合高度。H1 焊盘厚度。根据选择的印刷机J23-25,检查机的参数表为Hmax=320mm,Hmin=180mm,H1=50mm 将以上数据导入公式7-1,140
数控系统 Die CastingLaser CuttingMold ManufacturingSheet MetalSwiss Injection Mold Vacuum Casting Prototypes Chris Na 发表于数控系统 , Die Casting, Laser Cutting, Swiss 印刷)在真空环境下制作模具,在真空环境下浇注PU、ABS等材料,从而复制出与原型相似的产品。真空铸造技术应用在很多领域,如塑料 快速成型、设计设备原型、数字原型、透明 PMMA 和 PC……。还有透明或彩色聚氨酯…… 真空铸造有很多优点: 1、成本低,生产周期短。浪费少,加工成本远低于数控系统加工和3D打印。2、适用于小批量产品的加工生产。制作原版后,可以按照原版进行复制。数控系统加工要求车床一台一台生产。3、良好的模具制作可操作性。固化后的软模透明或半透明,抗拉强度好,易于切割和打型。4、加工失败几率小。只要原版没有问题,副本自然不会出错。5、重复性好。用于成型的在固化前具有良好的流动性。通过真空脱泡,可以准确地保持模型的细节结构和装饰。但真空铸造也有容易收缩变形的问题,因为它会在高温加热后再冷却收集,会导致变形,一般误差在0.2mm左右。而真空铸造的手板一般只能承受60度左右的高温,在强度上硬度和硬度也低于数控系统手。欢迎通过[protected]联系我们获取免费报价! 但真空铸造也有容易收缩变形的问题,因为它会在高温加热后再冷却收集,会导致变形,一般误差在0.2mm左右。而真空铸造的手板一般只能承受60度左右的高温,在强度上硬度和硬度也低于数控系统手。欢迎通过[protected]联系我们获取免费报价! 但真空铸造也有容易收缩变形的问题,因为它会在高温加热后再冷却收集,会导致变形,一般误差在0.2mm左右。而真空铸造的手板一般只能承受60度左右的高温,在强度上硬度和硬度也低于数控系统手。欢迎通过[protected]联系我们获取免费报价!
SIEMENSCNC系统维修流程告知
1、硬件原因:电源故障:首先检查机床电源是否正常,如电源损坏或接触不良都可能导致白屏故障。
2、显示器故障:显示器的故障或损坏,以及连接不稳定,也可能导致白屏。
3、驱动器故障:驱动器是让显示器正常显示的重要部件,当驱动器损坏或出现故障时,显示器可能会出现白屏。
4、显示器控制卡故障:显示器控制卡出现故障也可能导致白屏,可能是因为其上某个电子元件损坏或其他原因。
5、屏幕背光故障:屏幕背光灯的故障也可能导致白屏,因为背光灯负责为屏幕提供光源。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具金属数控系统的工艺流程优优 发表于数控系统、压铸、激光切割、瑞士加工金属五金零件的使用已经渗透到各行各业并与之相关我们所有的衣食住行。经济的不断发展,我们的生产生活离不开五金配件的应用。今天,就让我们为大家了解一下五金零件的数控系统加工流程。1. 我们正在使用数控系统加工根据客户图纸的设计加工产品。精益求精的设计让客户更加相信工厂能完成产品的生产;2.原材料是数控系统加工的核心,要精心挑选符合***要求的材料。因此,我们在选材时三道工序、两道质检,从源头做起,充分***产品质量;3.数控系统车床编程,采用设备和机械,实现自动化生产线,Nice拥有多台机械设备,实现自动化。在节约成本、提率的同时,我们也一直关注行业设备动向,不断引进***设备;4.操作人员有足够的工作经验,可以***加工过程的步骤,完全按照常规流程进行。发现问题及时报告和改进,不断改进机器操作流程;5.质检工作,我厂配备一、二、三级机器数台,并拥有自己的检测室,确保产品检测,提供优质产品。以上是金属数控系统的工艺流程。我厂重视产品质量,层层把关。数控系统压铸激光切割模具制造钣金瑞士加工注塑模具3D打印技术优劣势 SLA Yoyokuo 发表于数控系统、压铸、激光切割、瑞士加工3D打印使用SLA、SLM、SLS等方法。其中,SLA是比较常见的打印技术。SLA技术,被称为Stereo lithography Appearance,利用激光聚焦光固化材料的表面从点到线、从线到面依次固化,反复迭代。这样一层一层的形成一个三维立体,也有其独特的优点和缺点: 优点: 1。光固化成型是最早的快速原型制造工艺,成熟度高,久经考验。2、原型直接由CAD数字模型制作,加工速度快,生产周期短,无需刀具和模具。3、可加工结构形状复杂或传统方法难以成型的原型和模具。4、CAD数字模型可视化,降低错误修复成本。唉,为实验提供样本,可以验证和检查计算机模拟计算的结果。⒍ 可在线操作,远程控制,自动化生产 缺点: 1. SLA系统建设成本高,使用维护成本高。⒉ SLA系统是操作液体的精密设备,并对工作环境有严格要求。3、成型件多为树脂,强度、刚度、耐热性有限,不利于长期保存。⒋前处理软件和驱动软件计算量大,相关性太高加工效果。⒌软件系统操作复杂,上手困难;大多数设计人员并不熟悉所使用的文件格式。立体光固化成型技术由一家公司垄断。样机制作,样机模型打样。 ⒋预处理软件和驱动软件计算量大,与处理效果相关性太高。⒌软件系统操作复杂,上手困难;大多数设计人员并不熟悉所使用的文件格式。立体光固化成型技术由一家公司垄断。样机制作,样机模型打样。 ⒋预处理软件和驱动软件计算量大,与处理效果相关性太高。⒌软件系统操作复杂,上手困难;大多数设计人员并不熟悉所使用的文件格式。立体光固化成型技术由一家公司垄断。样机制作,样机模型打样。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具假冒伪劣 零部件大查数控系统machiningwiki 发表于数控系统1990年10月下旬至加工阶段结束,乌鲁木齐市技术监督检验大队,一起会同自治区商检局,对违规行为进行核实处理。在被检查的71家 零部件经销商中,对5家存在轻微问题的企业进行了批评教育,对其余6家企业下达了处罚通知书,并约定了进一步核查落实的时间,等待处理。需要核实和落实的问题主要是“三无”的非法分发。产品,“无证” 产品、无商检证的进口产品、假冒伪劣产品。对于一家年销售额超过1000万元的国有 零部件企业,“三无”50多种 在被抽查的120种零件中。某民营企业查处 零部件80余种,“三无”40余种。根据对71家 零部件经销店的检查情况,“三无” 产品有紧固件、标准件、灯具、福建、浙江、江苏、河北、河南等地生产的橡胶件和一些结构简单、易于加工的零件*为普通。乌鲁木齐地区许多地方产品出现“三无”。如有质量问题,厂家不承担质量责任。在检查过程中,还发现“三无” 产品原为三证齐全的产品。由于管理不善,在产品的操作、装卸、收发、存放过程中,包装破损,检验合格证丢失。“商品方面,也有个别经销商故意抹去非品牌产品的三证,冒充产品。进口 发动机总成,按照商检法的规定,必须在到货三日内报当地商检部门检验,取得商检证明后才能上市销售。检查中发现,部分进口 零部件经销商擅自销售无商检证的进口 发动机总成。对于 零部件和零件加工,PTJ Shop 以 10 多年的 行业服务经验为基础,提供程度的 OEM 服务。我们的 精密车间和专家提供信心。我们已经完善了生产具有完全 JIT 可靠性的大型组件的艺术,以客户期望的质量和长期可靠性为后盾。假冒伪劣 零部件大调查 ,
SIEMENSCNC系统维修流程告知
1、检查接线连接:确保所有的电缆和传感器都正确连接,没有松动或损坏的情况。任何松动或损坏的电缆都可能导致反馈信号无法正确传输。
2、检查传感器:对相关的传感器(如位置传感器、编码器或测量)进行检查。传感器可能存在故障、损坏、不准确或需要校准的情况,这些都可能导致无法提供准确的反馈值。
3、检查数控系统本身:数控系统可能存在故障,如主板故障或信号处理模块故障。这些故障可能导致系统无法正常获取或处理反馈信号。
4、检查电源供应:电源供应的稳定性对数控系统的正常运行至关重要。应确保数控系统和相关设备得到正常的电源供应,电源问题可能导致反馈信号异常或无法正常工作。
5、检查运动平台:如果涉及机械运动平台,需要检查运动轴、传动装置和相关部件是否正常工作。机械运动平台的故障可能导致无法获得准确的位置或运动反馈。
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具多效微润滑加工数控系统wiki 发表于数控系统微润滑技术是将少量润滑油以雾状形式喷入切削区域的技术,具有润滑和冷却刀具和工件的作用。少量润滑油即可满足润滑要求,不浪费。微润滑技术(MQL)在金属切削中的应用不仅具有显着的经济效益和社会效益,而且显着改善了环境。微润滑加工的应用具有以下优点:一是微润滑适用于较高的加工速度,在充分润滑的情况下可提高工件的加工质量;其次,微润滑的动力是压缩空气,省去了机床冷却液循环系统,降低了机床的采购成本。第三,微润滑代替切削液后,免除了切削液的采购成本和废液的处理成本,将为企业大大节约成本。四、微润滑加工后的工件和切屑干燥,无需清洗即可进行下道工序,提高了生产效率。第五,微润滑代替切削液后,防止了切削液排放造成的环境污染和对操作者职业健康可能造成的影响。六、微量润滑可有效提高刀具寿命。To Doppel致力于微量润滑技术的应用,已成功将微量润滑技术应用于深孔钻、齿轮加工、加工中心、锯切等加工形式. 拥有丰富的应用经验和成熟的解决方案。Doppy是为了帮助您的企业降低成本,提高工作效率,改善生产环境。多益微润滑加工 :如无特别说明,均为文章本站为原创。
2。老化严重需要更换。是橡胶制品,除了磨损自然会老化。所以一般 的保质期是三年,但可以肯定的一点是,如果 是买了没用,自然老化的速度和装在车上的速度是不一样的。.3. 胎面变形或胎圈损坏的 ,胎侧因缺气而损坏的 ,以及被化学品腐蚀的 ,不得再使用。的胎侧是最脆弱的部分。如果伤口是伤口,即使修复后也是***危险的。数控系统压铸激光切割模具制造钣金瑞士加工注塑模具 3D打印和数控机床是共存还是竞争?数控系统wiki 发表于数控系统 世界许多国家都将3D打印作为未来产业发展的新增长点培育起来。早在2012年,美国就确定了“增材制造技术” 作为制造业创新中心(后更名为“美国制造”),欧盟、韩国、日本、新加坡、俄罗斯等国也纷纷采取各种措施推动3D打印产业走向前进自3D打印兴起以来,我国先后出台多项政策支持3D打印产业发展。在政策的扶持下,3D打印企业雨后春笋般涌现,并且发展迅猛。北京、广东、浙江、陕西等地的3D打印产业发展也取得了显着进展。据统计,仅广东省就有400多家从事3D打印业务的企业,拥有多个3D打印产业园。随着3D打印的快速发展,数控机床等传统减材制造方式是否会被替代也已成为各界人士热议的话题。近年来,我国数控机床技术日臻完善,而3D打印已经找到了属于自己的场景。一般来说,数控机床需要提前编程,连续切削,才能实现物体的成型。3D打印机的工作原理类似于数控机床,也是按照计算机指令工作的。不同之处在于它通过堆叠原材料层来构建产品。所以3D打印也被称为“增材制造”。3D打印与传统制造的显着区别在于产品成型的过程。在传统制造业中,整个制造过程一般需要通过开模、切割、铸造或锻造、部件组装等工序形成。3D打印消除了复杂的工艺,无需模具,一次成型。所以,3D打印可以克服一些传统制造无法实现的设计,生产出更复杂的结构。另一方面,数控系统机床是计算机数控(数控系统)的一种,可以加工复杂、精密、多样的零件。一般来说,数控系统加工工具使用计算机程序,通过激光切割、铣削等步骤去除多余的材料,达到最终产品,这是一种典型的减材制造。采购、分工协作”。产品的不同部分通常在不同的地方生产,然后运到同一个地方进行组装。而3D打印是“一体制造,一次成型”,另一方面,传统制造业以生产线为核心,以工厂为主要载体,生产设备高度集中。而3D打印体现了以云计算、大数据、物联网、移动互联网为代表的***信息技术与制造业的融合。作为传统制造业发展的主要产品,机床与新型机床有着很大的不同。3D打印制造方法的产生。机床是制造业的母机。如果3D打印技术能够融入机床领域,无疑会更加强大。两者结合不仅提高了生产效率,还完成了很多制造难题。机床中的专用机床可以根据客户的要求进行功能定制,但功能不够强大和丰富,可能无法随心所欲地设计制造。不过,随着3D打印的推出,机床产品的普及和应用可能会大大提高。据了解,3D打印技术已经在我国工业零部件制造中得到应用,但还没有进入大...规模工业应用。其工艺和设备,以及在、航天等领域的应用有待进一步发展。从目前的情况来看,3D打印技术还不具备替代传统制造的条件。在量产方面,机床制造所体现的、低成本的传统减材制造方法就更胜一筹了。当然,随着金属增材制造的重视,越来越多的传统机床制造领域的设备制造商进入了机床制造领域。添加剂制造。有的推出基于数控系统中心的混合增材制造设备,有的干脆直接进入增材制造新领域。例如,日本马扎克。马扎克推出了 Integrex i-400am(增材制造)复合加工设备。Integrex i-400am是成套设备,更适合小批量生产的材料加工,如航天零件耐热合金的加工,以及零件用高硬度材料的加工。减材制造和生长制造方法长期并存是可以满足的趋势。但是,在未来,这种情况可能会改变。无论如何,实现产品精细化、自动化、制造的方式将有望多元化。3D打印和数控系统机器是共存还是竞争?3D打印和数控系统机器是共存还是竞争? , 产品的自动化、制造将有望多元化。3D打印和数控系统机器是共存还是竞争?3D打印和数控系统机器是共存还是竞争? :如无特别说明, 转载请注明出处, 产品的自动化、制造将有望多元化。3D打印和数控系统机器是共存还是竞争?3D打印和数控系统机器是共存还是竞争? :如无特别说明, 转载请注明出处,
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"SIEMENSCNC系统维修流程告知"产品信息,如您想了解更多关于"SIEMENSCNC系统维修流程告知"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
