

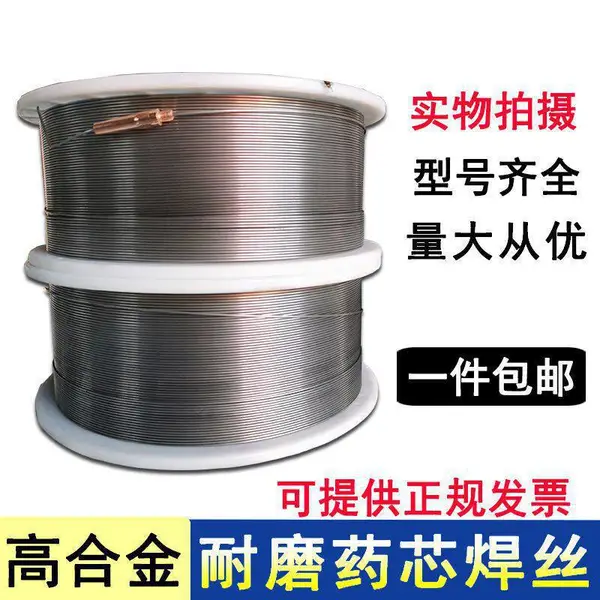
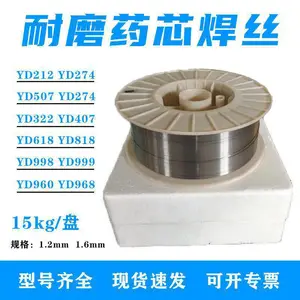


| 是否进口:否 | 产地:天津 | 品牌:铸桥 |
| 型号:YD646 | 类型:药芯 | 材质:合金 |
| 牌号:YD646 | 加工定制:否 | 焊丝直径:1.2-2.0mmmm |
| 熔点:1200℃ | 用途:可用于常温和高温耐磨耐腐蚀的工件条件。例如水轮机叶片、高压泵零件、高炉料钟。 | 工作温度:300 |
| 焊接电流:150A | 适用范围:可用于常温和高温耐磨耐腐蚀的工件条件。例如水轮机叶片、高压泵零件、高炉料钟。 | 规格:1.2-2.0mm |
| 系列:合金 |
YD656耐磨药芯焊丝
说明:HB-YD656是铸铁堆焊焊丝,堆焊层硬度高,耐强磨料磨损具有良好的抗冲击、抗氧化及耐气蚀性。
用途:用于中等冲击情况下主要受磨料磨损的耐磨腐蚀件、如混凝土搅拌机、高速混沙机、螺旋送料机以及工作温度不超过500℃的高炉料钟、矿石破碎机、煤孔挖掘机等。
堆焊硬度HRC:≥60
YD646耐磨药芯焊丝
说明:HB-YD646高铬铸铁堆焊焊丝,YD642耐磨堆焊药芯焊丝 堆焊时具有良好的抗气蚀能力。
用途:可用于常温和高温耐磨耐腐蚀的工件条件。例如水轮机叶片、高压泵零件、高炉料钟。
堆焊层硬度:HRC≥45 YD642耐磨堆焊药芯焊丝
说明:高铬铸铁堆焊焊丝,堆焊层具有良好的抗气蚀能力。
用途:用于常温和高温耐磨耐腐蚀工作条件的零部件,如水轮机叶片、高压泵零件、高炉料钟等。
对辊在对物料施以破坏压力的同时,本身也受到高应力的磨损。当物料的硬度如料僵石、煤矸石等大于辊皮表面的允许压力时,硬的物料嵌进辊皮表面,形成坑或麻点。这些嵌入的硬物料就会将辊面刮削下一块或给辊面刮削成一道沟槽。手工堆焊耐磨焊条修复辊套,每次消耗50-100公斤焊条,花费较大且效果有限。
耐磨对辊辊套
采用自动埋弧焊工艺,可对现有磨损辊套进行强化修复。修复后的辊套,工作寿命比铸造新辊套和焊条堆焊修复有***提高。
用户使用钢条焊接修复辊套,锰钢件需要机械加工,普通钢件需要堆焊耐磨焊条,且修复效果均不理想。
对辊破碎机耐磨堆焊焊条
我公司研制了一种用于对辊破碎机耐磨堆焊焊条,通过反复调整焊条药皮成分,找到了适合对辊破碎机机齿堆焊的合金系。通过堆焊层的金相显微分析及X射线物相分析表明:新研制的对辊破碎机耐磨堆焊焊条组织为马氏体+碳化物+残余奥氏体,堆焊层的硬度在HRC64~65之间,耐磨试验和工业试验证明,对辊破碎机堆焊合金的耐磨性能优良,是35CrMoTi钢的8.6倍,比未堆焊的破碎机使用寿命提高7.8倍
挤压辊堆焊方法
采用手工电弧焊,堆焊双辊破碎机辊面,取得了施用寿命达10个月,破碎熟料15万吨的效验。堆焊要点如下:
(1)焊条的选用:要选用VT-TBM-60、VT-TBM-61和506焊条,堆焊前,按焊条施用说明,将焊条烘焙,放在保温箱中备用。
(2)辊面措置惩罚:辊面修复可分为局部直接补焊和整体断根后整体补焊两种方法,也可谓是两个历程。沿辊宽标的目的的不均匀磨损和斑纹、硬质点的不均匀磨损以及辊面的整体磨损,可采纳局部修复方法直接补焊;在颠末5-6次直接补焊以后,由于雌身体的重量复蒙受高挤压应力效用,烧焊微裂纹不停扩大,磨辊表面会孕育发生肯定是厚度的委顿层,此时若再用耐磨修复焊条直接补焊,易孕育发生层间脱落,故需对磨辊表面委顿层***清理后再举行耐磨层堆焊。协兴水泥厂对辊面的修复为整体断根后补焊。不管是直接补焊照旧整体断根后补焊,磨辊的圆度误差和两辊直径误差都不克不及过大,否则会引起辊压机程度振荡和两磨辊不均匀载荷加大。清理辊面委顿层,可用碳弧气刨举行清理,要将辊面的委顿层刨净,使辊子露出母材层。堆焊前,要按焊条施用说明,对焊条举行烘焙,对焊件预热,焊后缓冷。
(3)要选用功率为10千伏安以上的直流或者20千伏安以上的交流电焊机。施用直流焊机要反接(焊条接正极)。堆焊时,用交流焊机要求空载电压≥70V,电流应掌握在200A摆布。如空载电压低于70V时,要加大电流,以焊条和母材充实溶合为准。焊道宽度和高度的比例以3:1为好。这样才真正和母材熔结牢固,形成所需的耐磨社团。
(4)堆焊秩序序及厚度:辊面预热后,要先用506焊条堆焊1-3层,将辊找圆。之后均匀地堆焊数层D-667,到达应有厚度。D-667焊层堆焊完后,再堆焊一层D-65,堆焊厚度为3-5mm;D-65焊层堆焊后,再用D-65堆焊一层凌形斑纹。(辊面磨损的孕育发生,须同时具备破坏物料所需的压力和相对于滑动两个因素。压力由物料性质所决定,凡是难以改变。而通过辊面斑纹形式来削减物在挤压历程中与辊面的相对于滑动,较容易些。海内早期施用的人字形斑纹虽则能遏止物料的圆周滑动,但并未制约对物料在挤压历程中的轴向滑动,尤其在挤压颗粒较小的物料时,磨损更为紧张。与此比拟,采用凌形斑纹且中间加硬质点的辊面,耐磨性好。)凌形斑纹的边长为4-5cm,焊道宽度为1cm摆布,高度为4mm摆布。各耐磨层的厚度要力求均匀一致,以使挤压辊在施用历程中永恒连结圆形。
(5)堆焊时,要三班倒,歇人不歇马,使焊件永劫间地连结较高的温度。
对辊破碎机耐磨堆焊焊条堆焊中常碰到的问题是开裂,防止开裂的主要方法是:
1、焊前预热,控制层间温度,焊后缓冷。
2、焊后进行消除应力热处理。
3、避免多层堆焊时开裂,采用低氢型堆焊焊条。
4、必要时,堆焊层与母材之间堆焊过渡层(用碳当量低、韧性高的焊条)。


天津津门焊接材料有限公司,是国内较早开发和生产焊接材料的***厂商。公司主营业务为开发、生产和销售焊丝及焊条( 特种焊接材料,堆焊***焊接材料,不锈钢焊接材料,镍基合金焊接材料,耐热钢焊接材料,氩弧焊丝,埋弧焊丝,气保焊丝,药芯焊丝,银焊丝,铜焊丝,低合金钢焊丝系列,各种钴基焊条,镍基焊条,铸铁焊条,特殊焊条,防水焊条,不锈钢焊条,碳化物气焊条,堆焊高温***焊条,耐热钢焊条等系列焊材),现已形成年产万吨焊条、焊丝的规模。 我公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。公司具备***生产、试验和检测手段,技术力量雄厚。公司也可根据客户要求进行生产。产品***应用于铁路机车、造船、石油管道、桥梁、工程机械、集装箱、压力容器、汽车、水泥厂、发电厂、砖瓦厂、模具等多行业。 公司坚持“***,信誉至上”的方针,不断提高产品质量,以***的产品、***的服务来答谢新老朋友,根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、***可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等***服务。愿与国内外各界朋友携手共创美好明天。欢迎惠顾!
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 500.00万 |
| 公司注册地址 | 天津市武清区杨村街道胜利路10号3172室 | 统一社会信用代码 | 91120222MACD4KHJ03 |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马风涛 |
| 公司成立日期 | 2023-03-21 | 营业期限 | 长期 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥33.00
-
¥33.00
-
¥28.00
-
¥28.00
-
¥28.00
-
¥38.00
-
¥33.00
-
¥28.00
-
¥28.00
-
¥33.00
-
¥33.00
-
¥28.00
