

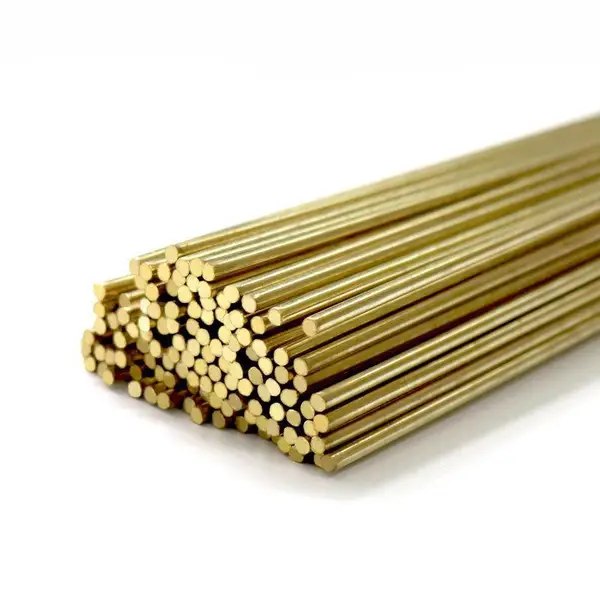

| 产品特性:铜 | 是否进口:否 | 产地:天津 |
| 品牌:铸桥 | 型号:QAl9-2 | 类型:实芯 |
| 材质:铜合金 | 牌号:QAl9-2 | 加工定制:否 |
| 焊丝直径:1.2-2.0mmmm | 熔点:1200℃ | 长度:1000mm |
| 用途:用于钢对铜的对焊接。应用于船舶制造,机械制造。在钢的多层堆焊时建议使用脉冲氩弧焊。 | 工作温度:700 | 焊接电流:150A |
| 是否含助焊剂:否 | 适用范围:用于钢对铜的对焊接。应用于船舶制造,机械制造。在钢的多层堆焊时建议使用脉冲氩弧焊。 | 规格:1.2-2.0mm |
| 系列:铜合金 |
QAl9-2铜焊丝QAl9-4铝青铜焊丝
CHEMICAL COMPOSITION 化学成分(%)
执行标准 | 合金号 | Cu | Al | Fe | Mn | Ni | P | Pb | Si | Sn | Zn | 其他 |
GB/T21652 | QAl9-2 | bal. | 8.0-10.0 | 0.5 | 1.5-2.5 | 0.5 | 0.01 | 0.03 | 0.1 | 0.1 | 1.0 | 1.7 |
熔敷金属物理性能及机械性能 Physical Properties and Mechanical Properties:
固相线 | 1045℃ | 液相线 | 1061℃ |
密度 | 7.6kg/dm3 | 抗拉强度 | 441N/mm2 |
延伸率 | 35% | 布氏硬度 | 80HB |
应用范围 Introduction:
特别适合于低合金钢及不锈钢的焊接。流动性好,焊缝连接好,也适用于钢对铜的对焊接。应用于船舶制造,机械制造。在钢的多层堆焊时建议使用脉冲氩弧焊。
《铜和铜合金焊丝使用说明》
执行GB9046-88标准
铜及铜合金焊丝常用于焊接铜及铜合金,其中黄铜焊丝也广泛应用于钎焊碳钢铸铁及硬质合金刀具等。
铜及铜合金的焊接,可以采用各种焊接方法,几种常用方法比较如下:
铜及铜合金各种焊接方法比较
焊接方法 优点 缺点
氩弧焊 1、焊接质量好,操作容易
2、薄板厚板都适用,变形小
3、焊接速度高(熔化极) 1、设备费用贵
2、含锌高的黄铜较难焊接
氧-乙炔气焊 1、设备简单
2、薄板适用
3、是焊接黄铜较合适的方法之一 1、焊接接头性能比母材差
2、变形量大,易产生裂纹
3、铝青铜焊接困难
碳弧焊 1、设备简单
2、厚板适用
3、变形量小 1、焊接接头性能差
电焊条手工电弧焊 1、设备简单
2、变形量小
3、焊接速度高 1、焊接工艺简单,质量差
2、脱渣困难
3、薄板不适用

采用氩弧焊是***铜及青铜的焊接质量的有效方法之一,不但可以获得性能良好的焊缝,并有利于减少焊接变形。正确地选择填充金属,是紫铜氩弧焊获得优质焊缝的必要条件。为了***焊接接头的力学性能及致密性,通常选用含脱氧元素(锰、硅、磷、钛等)的焊丝,如采用不含脱氧元素的紫铜作为填充金属,为了消除气孔和提高焊缝金属的机械性能,则应将铜气焊熔剂用无水酒精调成糊状,刷在焊接坡口上。紫铜及青铜手工氩弧焊,通常采用直流正接,这样能给与工件大量的热,并能采用较小直径的电极,而采用交流时电弧不稳。为了消除气孔,***焊缝根部可靠的熔合和焊透,必须提高焊接速度,减少氩气流量,并预热工件。焊接开始时,速度适当放慢一点,使金属得到一定的预热,以*** 焊透和获得均匀一致的焊缝外形。
用氧-乙炔气焊时应配合铜气焊熔剂共同使用。焊接铜及青铜应采用中性焰。由于铜的导热性高。因此气焊时,应选择较大的火焰能率,气焰过程中,要控制好熔池的温度。为了***焊缝成型,可以采用垫板。紫铜气焊前,一般必须预热。高温的铜液容易吸收气体,而且晶粒容易长大,所以焊接层数越少越好。气焊黄铜时,为了减少锌的蒸发,应采用中性焰或轻微的氧化焰。由于气焊火焰温度低,焊接时锌的蒸发比电弧焊少,所以气焊是焊接黄铜常用的方法,焊接时适当降低焊接熔池的温度,提高焊接速度,尽量减少熔池处于高温下的时间,以减少锌的蒸发和氧化。
碳弧焊也是焊接铜及铜合金常用的方法之一。碳弧焊的焊接工艺和气焊类似,所以焊丝及熔剂和气焊时一样。

天津津门焊接材料有限公司,是国内较早开发和生产焊接材料的***厂商。公司主营业务为开发、生产和销售焊丝及焊条( 特种焊接材料,堆焊***焊接材料,不锈钢焊接材料,镍基合金焊接材料,耐热钢焊接材料,氩弧焊丝,埋弧焊丝,气保焊丝,药芯焊丝,银焊丝,铜焊丝,低合金钢焊丝系列,各种钴基焊条,镍基焊条,铸铁焊条,特殊焊条,防水焊条,不锈钢焊条,碳化物气焊条,堆焊高温***焊条,耐热钢焊条等系列焊材),现已形成年产万吨焊条、焊丝的规模。 我公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。公司具备***生产、试验和检测手段,技术力量雄厚。公司也可根据客户要求进行生产。产品***应用于铁路机车、造船、石油管道、桥梁、工程机械、集装箱、压力容器、汽车、水泥厂、发电厂、砖瓦厂、模具等多行业。 公司坚持“***,信誉至上”的方针,不断提高产品质量,以***的产品、***的服务来答谢新老朋友,根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、***可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等***服务。愿与国内外各界朋友携手共创美好明天。欢迎惠顾!
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 500.00万 |
| 公司注册地址 | 天津市武清区杨村街道胜利路10号3172室 | 统一社会信用代码 | 91120222MACD4KHJ03 |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马风涛 |
| 公司成立日期 | 2023-03-21 | 营业期限 | 长期 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥90.00
-
¥95.00
-
¥600.00
-
¥1250.00
-
¥440.00
-
¥1800.00
-
¥1450.00
-
¥1950.00
-
¥75.00
-
¥68.00
-
¥68.00
-
¥66.00
