

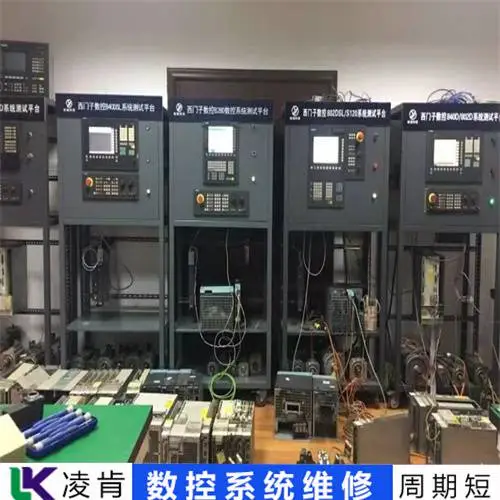
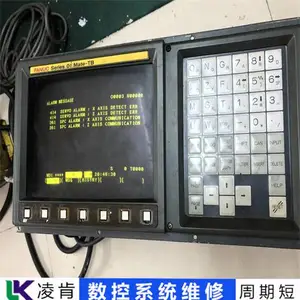

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:Series 0i B | 产品名称:CNC控制系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
SIEMENS西门子NCU720.2PN维修注意什么
SIEMENS西门子NCU720.2PN维修注意什么
在这个领域的专业人士看来,这并不复杂和困难。您只需掌握相关专业知识即可顺利完成工作。而我们需要知道的是,在调整液压机的平行度时,滑块不能向下滑动,脱模后放置耐压压墩。由于调整过程中存在一定的压力,为***本次操作的顺利进行.2.四柱液压机如何实现高速化?有两梁四柱液压机吗?四柱液压机的高速完成,从专业的角度来看,是利用滑块和充油阀的重量来补偿上腔油液来完成的。然而,

SIEMENS西门子NCU720.2PN维修注意什么
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具金属压力机和折弯件的结构设计数控系统wiki 发表于数控系统指南:折弯时,设计的结构必须遵循弯曲变形规律。曲率半径、回弹量、折弯长度、折弯孔或凹槽、孔边距、折弯、折弯尺寸和折弯精度等。您可能需要计算诸如空白估算器之类的东西。折弯工艺:冲压是折弯将板材、异型材、管材等构件制成具有一定曲率和特定形状的零件,称为折弯。它通常在压力机上弯曲,在折叠机上弯曲,在卷取机上缠绕,弯曲或手动弯曲。利用折边和折弯来增加转动惯量,利用截面模量来增加刚度是减轻设计重量的好方法。折弯零件的组成时,需要注意如何零件放置在模具中。特别是对于硬质材料,很难在弯曲的总长度上变形 180 度。因此,折弯前必须在拐角处留一个小开口。折弯U型件时。长边太小不能选择。弯曲半径要根据硬度计的材料等级和厚度来选择。对于较薄的材料,容易弯曲,弯曲半径可以固定且小。由于其弹性较小,它更健壮。折弯时,工件的粗糙面应尽量朝向折弯方向,以免拉扯毛刺。对于对称零件,可预先设置对称孔,防止折弯时出现防错位置。对于U形工件,弯曲的两条边应尽可能长,以免弯曲时向一侧移动。如果不允许,我们可以提供工艺孔进行。包边是一种特殊的弯曲。线圈孔的内径由被压接材料的厚度决定。绕线孔的内径必须大写。一般来说,内径D(>1.5t)就足够了。无需将压接边缘的中心线设置到金属板的中心。如果金属板的平面与圆柱体相切,制造起来比较经济。零件管道弯曲变形特性:板材弯曲,弯曲变形区通常很薄。当钢筋弯曲时,r≥1.5d ,弯曲截面基本不变。当r<1.5d时,弯曲变形区发生畸变,中性层系数x发生变化。(具体参数见相关手册)由于外壁薄内壁厚,管子呈弧形,通常由圆形变为椭圆形。折弯部分的圆角半径必须大于材料的折弯半径。为了获得较小的折弯半径,可在内槽折弯后采用折弯法或多次折弯法。弧形孔或槽:如果折弯件的折弯线与外缘重叠,则需要先钻一个孔或凹槽,以免拐角变形或开裂。加工孔d≥t(d为加工孔直径,t为板厚);槽深A>R(弯曲半径),B>t(板厚)。冲孔工艺孔或槽孔余量:弯曲孔应避开弯曲变形区。如果需要靠近,加一个工艺孔,然后折弯。折弯部分的孔是先打孔再折弯,先折弯再冲孔。折弯孔分为先冲、后折、先折、冲孔。有些拐角后拐角不好。折弯部分的孔是折前冲孔,折弯再冲孔。有些弯头打孔不好。不要太靠近先冲后弯的孔的边缘,以免孔变形。如果可能的话,如果加工过程中加了孔或槽,或者孔的边缘远离折弯中心,那么s≥t,t会很大,s也会相应的更大。孔边缘加工标准的形状设计折弯件:适合折弯的形状很容易理解。这是一个很好的过程,但不一定成本低。如下图a所示,下料、折弯、重切需要三个模具。切成条更经济。如图b所示,弯曲方向已改为均匀,模具结构简单,易于制造。认证分析,不变的存储材料,落料模具,小弯曲模具,需要更多的弯曲,但需要两次操作。零件落料模折弯不同宽度的零件时,需要注意折弯线的位置。否则,宽边会出现突起和裂缝。折弯线可移动一定距离或进入工艺间隙。弯曲部分的直边高度应为材料厚度的两倍以上。如果弯曲部分的直边需要是直的,直边的高度H(不包括弯曲半径)必须大于材料厚度的两倍,是H>3t。如果小于2T,则必须预先压好凹槽。尺寸:如图a所示,孔位和尺寸采用落料和冲孔加工,容易但精度低。如图b和c所示,这个过程就是冲压,弯曲或同时冲压。模具复杂,但精度高。因此,尺寸与工艺、精度和成本有关,值得设计者考虑。零件折弯精度折弯精度:折弯件精度不高,尺寸精度为IT12至IT16,由于各种原因板厚偏差、排斥力等影响。金属压力机及折弯件的结构设计 , 零件折弯精度折弯精度:折弯件精度不高,受板厚偏差、排斥力等多种影响,尺寸精度为IT12至IT16。金属压力机及折弯件结构设计 : 数控系统 , 零件折弯精度折弯精度:折弯件精度不高,受板厚偏差、排斥力等多种影响,尺寸精度为IT12至IT16。金属压力机及折弯件结构设计 : 数控系统 , NoGteYeiOm
在这个领域的专业人士看来,这并不复杂和困难。您只需掌握相关专业知识即可顺利完成工作。而我们需要知道的是,在调整液压机的平行度时,滑块不能向下滑动,脱模后放置耐压压墩。由于调整过程中存在一定的压力,为***本次操作的顺利进行.2.四柱液压机如何实现高速化?有两梁四柱液压机吗?四柱液压机的高速完成,从专业的角度来看,是利用滑块和充油阀的重量来补偿上腔油液来完成的。然而,
SIEMENS西门子NCU720.2PN维修注意什么
数控系统压铸激光切割模具制造钣金瑞士加工注塑模具金属压力机和折弯件的结构设计数控系统wiki 发表于数控系统指南:折弯时,设计的结构必须遵循弯曲变形规律。曲率半径、回弹量、折弯长度、折弯孔或凹槽、孔边距、折弯、折弯尺寸和折弯精度等。您可能需要计算诸如空白估算器之类的东西。折弯工艺:冲压是折弯将板材、异型材、管材等构件制成具有一定曲率和特定形状的零件,称为折弯。它通常在压力机上弯曲,在折叠机上弯曲,在卷取机上缠绕,弯曲或手动弯曲。利用折边和折弯来增加转动惯量,利用截面模量来增加刚度是减轻设计重量的好方法。折弯零件的组成时,需要注意如何零件放置在模具中。特别是对于硬质材料,很难在弯曲的总长度上变形 180 度。因此,折弯前必须在拐角处留一个小开口。折弯U型件时。长边太小不能选择。弯曲半径要根据硬度计的材料等级和厚度来选择。对于较薄的材料,容易弯曲,弯曲半径可以固定且小。由于其弹性较小,它更健壮。折弯时,工件的粗糙面应尽量朝向折弯方向,以免拉扯毛刺。对于对称零件,可预先设置对称孔,防止折弯时出现防错位置。对于U形工件,弯曲的两条边应尽可能长,以免弯曲时向一侧移动。如果不允许,我们可以提供工艺孔进行。包边是一种特殊的弯曲。线圈孔的内径由被压接材料的厚度决定。绕线孔的内径必须大写。一般来说,内径D(>1.5t)就足够了。无需将压接边缘的中心线设置到金属板的中心。如果金属板的平面与圆柱体相切,制造起来比较经济。零件管道弯曲变形特性:板材弯曲,弯曲变形区通常很薄。当钢筋弯曲时,r≥1.5d ,弯曲截面基本不变。当r<1.5d时,弯曲变形区发生畸变,中性层系数x发生变化。(具体参数见相关手册)由于外壁薄内壁厚,管子呈弧形,通常由圆形变为椭圆形。折弯部分的圆角半径必须大于材料的折弯半径。为了获得较小的折弯半径,可在内槽折弯后采用折弯法或多次折弯法。弧形孔或槽:如果折弯件的折弯线与外缘重叠,则需要先钻一个孔或凹槽,以免拐角变形或开裂。加工孔d≥t(d为加工孔直径,t为板厚);槽深A>R(弯曲半径),B>t(板厚)。冲孔工艺孔或槽孔余量:弯曲孔应避开弯曲变形区。如果需要靠近,加一个工艺孔,然后折弯。折弯部分的孔是先打孔再折弯,先折弯再冲孔。折弯孔分为先冲、后折、先折、冲孔。有些拐角后拐角不好。折弯部分的孔是折前冲孔,折弯再冲孔。有些弯头打孔不好。不要太靠近先冲后弯的孔的边缘,以免孔变形。如果可能的话,如果加工过程中加了孔或槽,或者孔的边缘远离折弯中心,那么s≥t,t会很大,s也会相应的更大。孔边缘加工标准的形状设计折弯件:适合折弯的形状很容易理解。这是一个很好的过程,但不一定成本低。如下图a所示,下料、折弯、重切需要三个模具。切成条更经济。如图b所示,弯曲方向已改为均匀,模具结构简单,易于制造。认证分析,不变的存储材料,落料模具,小弯曲模具,需要更多的弯曲,但需要两次操作。零件落料模折弯不同宽度的零件时,需要注意折弯线的位置。否则,宽边会出现突起和裂缝。折弯线可移动一定距离或进入工艺间隙。弯曲部分的直边高度应为材料厚度的两倍以上。如果弯曲部分的直边需要是直的,直边的高度H(不包括弯曲半径)必须大于材料厚度的两倍,是H>3t。如果小于2T,则必须预先压好凹槽。尺寸:如图a所示,孔位和尺寸采用落料和冲孔加工,容易但精度低。如图b和c所示,这个过程就是冲压,弯曲或同时冲压。模具复杂,但精度高。因此,尺寸与工艺、精度和成本有关,值得设计者考虑。零件折弯精度折弯精度:折弯件精度不高,尺寸精度为IT12至IT16,由于各种原因板厚偏差、排斥力等影响。金属压力机及折弯件的结构设计 , 零件折弯精度折弯精度:折弯件精度不高,受板厚偏差、排斥力等多种影响,尺寸精度为IT12至IT16。金属压力机及折弯件结构设计 : 数控系统 , 零件折弯精度折弯精度:折弯件精度不高,受板厚偏差、排斥力等多种影响,尺寸精度为IT12至IT16。金属压力机及折弯件结构设计 : 数控系统 , NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"SIEMENS西门子NCU720.2PN维修注意什么"产品信息,如您想了解更多关于"SIEMENS西门子NCU720.2PN维修注意什么"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
