



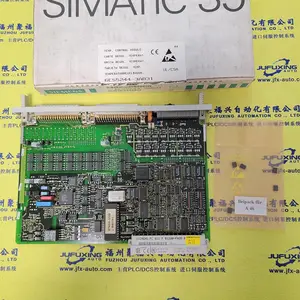


| 产品特性:进口正品 | 是否进口:否 | 加工定制:否 |
| 品牌:NI | 型号:NX7S_10ADR | 工作电压:24VDCV |
| 输出频率:50kHz | 产品认证:UL | 系列:NI |
| 物料编码:NX7S_10ADR | 运输:快递物流 | 时效:3天- |
| 快递费用:包邮顺丰 | 订货号:NX7S_10ADR | 包装方式:普通包装 |
NX7S_10ADR输出模块
NX7S_10ADR输出模块;
NX7S_10ADR输出模块;
NX7S_10ADR输出模块

在火电厂热工自动化领域,DCS和PLC是两个完全不同而又有着千丝万缕联系的概念。DCS和PLC都是计算机技术与工业控制技术相结合的产物,火电厂主机控制系统用的是DCS,而PLC主要应用在电厂辅助车间。DCS和PLC都有操作员站提供人机交互的手段、都依靠基于计算机技术的控制器完成控制运算、都通过I/O卡件完成与一次元件和执行装置的数据交换、都具备称之为网络的通信系统。DCS和PLC如此相似,为什么会有完全不同的概念,我们在工程实践中如何进行选择?本文从历史沿革、技术特点、发展方向等几个方面作一综述,希望能够对热工专业人员有所借鉴。其中的DCS的情况以NETWORK6000+为例,力求例举详实阐述清晰。
1、DCS和PLC的历史沿革及核心概念
DCS为分散控制系统的英文(TOTAL DISTRIBUTED CONTROL SYSTEM)简称。指的是危险分散、数据集中。70年代中期进入市场,完成模拟量控制,代替以PID运算为主的模拟控制仪表。首先提出DCS这样一种思想的是仪表制造厂商,当时主要应用于化业。而PLC于60年代末研制成功,称作逻辑运算的可编程序控制器(Programmable Logic Controller),简称PLC。主要应用于汽车制造业。
DCS和PLC的设计原理区别较大,PLC是从摸仿原继电器控制原理发展起来的,70年代的PLC只有开关量逻辑控制。它以存储执行逻辑运算、顺序控制、定时、计数和运算等操作的指令;并通过数字输入和输出操作,来控制各类机械或生产过程。用户编制的控制程序表达了生产过程的工艺要求。将其存入PLC的用户程序存储器,运行时按存储程序的内容逐条执行,以完成工艺流程要求的操作。
DCS是在运算放大器的基础上得以发展的。把所有的函数、各过程变量之间的关系都设计成功能块。70年代中期的DCS只有模拟量控制。
DCS和PLC控制器的主要差别是在开关量和模拟量的运算上,即使后来两者相互有些渗透,但是仍然有区别。80年代以后,PLC除逻辑运算外,也增加了一些控制回路算法,但要完成一些复杂运算还是比较困难,PLC用梯形图编程,模拟量的运算在编程时不太直观,编程比较麻烦。但在解算逻辑方面,表现出快速的优点。而DCS使用功能块封装模拟运算和逻辑运算,无论是逻辑运算还是复杂模拟运算的表达形式都非常清晰,但相对PLC来说逻辑运算的表达效率较低。
DCS和PLC在历史沿革上的差异是明显的,对它们后续的发展产生了重大影响。然而,对后续发展影响的,并不是起源技术上的差别,而是其起源概念的差别。DCS的核心概念是危险分散,数据集中的计算机控制系统,因此DCS的发展过程,就是在不断的运用计算机技术、通讯技术和控制技术的成果,来构建一个完整的集散控制体系,DCS给用户提供的是一个完整的面向工业控制的***灵活的解决方案。而PLC的核心概念是可编程序控制器,目的是用来取代继电器,执行逻辑、计时、计数等顺序控制功能,建立柔性程序控制装置。所以,PLC不断发展的主线是在不断地提高各项能力指标,给用户提供一个***功能灵活的控制装置。
DCS是一个体系,PLC是一个装置,这是两者在概念上的根本区别。这个区别的影响是深刻,它渗透到了技术经济的每一个方面。
2、DCS和PLC的技术特点与相互渗透
不同的概念基础、不同的发展道路使得DCS和PLC有着各自不同的技术特点,而技术的发展也不是封闭的,相互学习相互渗透也始终贯穿在发展过程之中。
2.1、控制处理能力
我们知道,一个PLC的控制器,往往能够处理几千个I/O点(最多可达8000多个I/O)。而DCS的控制器,一般只能处理几百个I/O点(不超过500个I/O)。难道是DCS开发人员技术水平太差了吗?恐怕不是。从集散体系的要求来说,不允许有控制集中的情况出现,太多点数的控制器在实际应用中是毫无用处的,DCS开发人员根本就没有开发带很多I/O点数控制器的需要驱动,他们的主要精力在于提供体系的可靠性和灵活性。而PLC不一样,作为一个独立的柔性控制装置,带点能力越强当然也就代表其技术水平越高了,至于整个控制体系的应用水平呢,这主要是工程商和用户的事情,而不是PLC制造商的核心目标。
控制处理能力的另一个指标,运算速度,在人们印象当中PLC也比DCS要快很多。从某一个角度来看,情况也的确如此,PLC执行逻辑运算的效率很高,执行1K逻辑程序不到1毫秒,其控制周期(以DI输入直接送DO输出为例)可以控制在50ms以内;而DCS在处理逻辑运算和模拟运算时采用相同的方式,其控制周期往往在100ms以上。我们用PID算法来比较时,可以发现PLC执行一个PID运算在几个毫秒,NETWORK6000+DCS的T2550控制器解算一个PID也需要1个毫秒,这说明PLC和DCS和实际运算能力是相当的,某此型号的DCS控制器甚至更强。而控制周期上的差异主要与控制器的调度设计有关。大型PLC往往使用副CPU来完成模拟量的运算,主CPU高速地完成开关量运算,所以即使模拟运算速度一般,在开关量控制方面的速度表现还是非常的。而DCS以同样的速度来处理开关量和模拟量运算,控制周期的指标确实不理想。新型的DCS控制器学习了大型PLC的设计,在控制周期方面的表现获得了大幅度的提高。以NETWORK6000+DCS的T2550控制器为例。控制器可以设置四个不同优先级的任务,运算周期可以设为10ms,配合高速I/O卡件,控制周期能够达到15~20ms。而模拟量运算设置在其它周期较长的任务中。
2.2数据通讯交换
数据通讯交换主要是指控制系统网络及其数据交换形式。在这个方面DCS有着先天的优势。集散系统的“分散”主要体现在独立的控制器上,“集中”主要体现在具有完整数据的人机交互装置上,而将分散和集中连接成集散系统的正是网络。因此,从DCS发展的早期,网络就成为了DCS生产厂家的核心技术方向,冗余技术、窄带传输技术都是DCS厂家最早研发或应用成功的。PLC主要是按照独立装置来设计的,其 “网络”实际上是串行通讯。
工业以太网
技术的发展和广泛应用,从形式上拉平了DCS和PLC网络方面的差距。从表面上看很多DCS和PLC都应用了工业以太网,但是其实质上的差距却依然存在。以很多PLC采用的MODBUS-TCP以例。MODBUS是串行通讯协议,不是网络,大家都没有疑问;MODBUS-TCP是网络吗?很多人就有疑问了。仔细分析,MODBUS-TCP是将MODBUS通讯协议加载到以太网的TCP协议之上的一种通讯方式,它虽然具有了网络的外形,但依然是一主多从的管理方式,数据表的传输结构。而DCS呢,以网络6000+DCS的ELIN网为例,虽然也是基于工业以太网的,但其应用层协议是欧陆公司积累了近30年的无主令牌LIN网协议,在1M的OLIN,2.5M和20M的ARCNET上都有长期成功的应用。ELIN网上,各站平等,不存在主要管理站。而且数据通讯是以模块为单位的结构化数据,数据管理能力非数据表方式可比。
以PID模块为例,其中的基本数据有PV、SP、OP,采用数据表的传输方式,你必须先定义PV、SP、OP的数据地址为01、02、03,其它的站也以数据表的方式接收数据,但是01是什么数据?02是什么数据?必须通过数据定义表才能还原。数据表的管理方式烦琐易错,一个大型系统的上万点数据采用这个方式,平铺在数据表中进行管理,是非常可怕的。而NETWORK6000+DCS以模块为单位的结构化管理,将一个PID作为一个模块进行处理,要访问其PV值,首先访问其模块,以PID.PV的形式来管理。这就将所有平铺的数据,分类归属集中到一个个小盒子中,按模块.分量的方式进行管理,管理的效率大大提高。
PLC数据通讯交换的问题,主要源于PLC长期以来做为一个独立装置在发展,没有系统概念;而且主要应用在小型控制系统中,问题暴露得并不明显,所以发展较慢。目前也有一些大型PLC在这个方面有所提高,但是要达到DCS的水平还需要一个相当长的过程。
2.3、组态维护功能
组态维护功能包括逻辑组态、修改、运行调试、远程诊断等。 早期,PLC以梯形图为主,DCS以模块功能图为主。经过多年的发展,电工委员会通过IEC1131-3标准规定了五种编程语言,目前主流的DCS和PLC都表示符合这个标准,支持其中的几种或全部编程语言。从开发效率和程序可读性来考虑,模块功能图和顺序功能图越来越成为主要的编程方式,梯形逻辑和结构化文本成为了自定义模块的开发工具。大型PLC在组态方式上越来越像DCS,差距在逐渐缩小,而小型PLC仍然以梯形图为主。
DCS经过多年的发展,积累了大量的***算法模块。例如NETWORK6000+具有的设备级模块,在一个模块中集中完成了面向设备的基本控制和故障报警功能,在网络通讯中也已此模块为单位进行传递,大大提高了软件开发的效率。一个设备极模块相当于0.5K的梯形图逻辑量,PLC要完成同样的功能,就要烦琐得多了。
在修改、运行调试、远程诊断方面,PLC缺乏解决方案。而DCS从一设计之初就是从系统需要的角度出发的,有着多年积累的***解决方案。以NETWORK6000+DCS为例,系统既可以在线修改控制策略,也可以在线控制策略,修改和过程中,对系统的正常运行没有影响。NETWORK6000+DCS有***虚拟DCS功能,不但可以用于组态逻辑的验证,而且能够构建成完整的虚拟DCS与模型相连,完成系统的仿真调试。NETWORK6000+DCS具有***安全措施,提供基于广域网的远程调试方案。
2.4、硬件封装结构
PLC一般为大底版式机架,封闭式I/O模件,封闭式结构有利与提高I/O模件的可靠性,抗射频、抗静电、抗损伤。PLC模件的I/O点数有8点、16点、32点。
DCS大部分为19英寸标准机箱加插件式I/O模件,I/O模件为裸露式结构。每个模件的I/O点数有8点和16点,很少使用32点模件。 DCS的这种结构源于其使用领域主要在大型控制对象,19英寸标准机箱便于密集布置,较少的I/O点数则是由于对分散度的要求。PLC的大底版式机架,封闭式模件结构在管理和配置上更加灵活,单个设备的可靠性更高。因此,不少DCS也吸收了PLC在结构上的优点,采用了和PLC相似的封装结构,如I/A采用金属外壳, NETWORK-6000+采用导电塑料外壳。
2.5、人机交互装置
在早期,DCS作为一个系统,其人机交互装置是DCS厂家提供的专用装置。而PLC厂家一般不提供人机交互装置,往往由工程商自主采用通用的监控软件来完成(如ifix、intouch、组态王)。DCS集成的人机交互装置往往有着功能较专业、稳定性较好的特点,但是其价格也很高。随着PC技术的快速发展,一些通用监控软件发展很快,功能和性能逐渐超过了DCS厂家提供的专用装置。因此不少DCS厂家逐步放弃了专用的人机交互装置,转而和PLC一样也使用了通用的监控软件。DCS厂家使用通用监控软件并不是简单地拼装,而是在通用监控软件的基础上,通过合作开发,将自已多年积累的网络通讯技术、系统自诊断技术以专用软件包的形式保留和继承下来了。例如,NETWORK-6000+早期曾经使用过基于专用操作系统的T1000人机交互系统,而目前主要使用基于FIX/IFIX或INTOUCH的T3500人机交互系统。其中的LINPOLL网络通讯包是由欧陆公司开发集成的。
3、DCS和PLC的市场情况和发展方向
在热工自动化领域,主厂房控制系统基本上毫无例外地使用DCS。而在辅助车间才使用PLC。其主要原因是早期的DCS系统非常昂贵,人们认为辅助车间的运行可以间断,可靠性要求不是很高,且模拟量控制要求较少,从降低成本的角度出发,往往选择PLC来构建控制系统。而锅炉、汽机和发
电机
的控制系统,要求长期稳定可靠地运行,信号中含有相当比例的模拟量,从系统的性能出发,人们不得不选择了昂贵的DCS。 另外,分析一下主厂房DCS和辅助车间控制系统的市场竞争情况,我们会发现一个有趣的现象。主厂房DCS的竞争往往在不同品牌的供应商或代理商之间展开,竞争激烈,DCS的价格不断下调。而辅助车间控制系统的竞争往往在同一品牌PLC的各个工程商之间进行,门槛较低,竞争更加激烈,但是PLC的价格下调幅度却并不如DCS明显。主要原因是DCS的生产商直接参与竞争,在巨大的市场压力下,不断下调设备制造费用和工程实施费用。而PLC的生产商不直接参与竞争,各个工程商只能下调自身有限的工程费用,空间有限。从现在情况看来,DCS与***PLC的价格差距已不明显,辅助车间仍然较多地采用PLC,是市场的惯性使然。
随着国内电厂装机容量的不断扩大及电力系统改革的推进,对辅助车间控制的要求也不断提高,在这个大环境,DCS系统进入辅助车间控制已成为趋势。NETWORK6000+DCS因其综合的技术经济优势,已经并将继续在辅助车间控制方面发挥越来越大的作用。在辅助车间应用广泛的PLC也并不会就此退出热工自动化的历史舞台,***的竞争压力,将会促使PLC厂商在技术上向DCS标准靠拢,在价格上作出更大的努力。 市场竞争的结果,将使用户获获得更大的利益。
4、结论
DCS
PLC
作为计算机技术和控制技术结合的产物,为火电厂热工自动化水平的提高都作出了各自的贡献。由于两者在应用上有较大的相通性,在不同的时期,其各自的技术或价格优势,都会直接影响到其市场地位。而市场的反应也会或快或慢地反映到各自的技术发展和价格调整上。从总的趋势来看,DCS和PLC在技术上的融合和促进将会是竞争的主流,而在性价比方面,你来我往地不断攀升,也将是发展的主旋律。
ASEA BROWN BOVERI ASC60100065000?B1200000 USPP ASC60100065000?B1
Panasonic AC Servo Driver MCDDT3520003 New in Box Free ship
TEXAS INSTRUMENTS PLC 2490683-U13 USPP 2490683U13
Panasonic DV83020LE201 AC Servo Motor Driver with 60 day warranty
Siemens TI 565 PLC Memory Card 560-2136
Panasonic 3.0kW AC Servo Motor MDMA302D1C (free shipping)
ASEA BROWN BOVERI 57275812 NSFP 57275812
IDEC MX1A-MK597B NSPP MX1AMK597B
NACHI UM853-A USPP UM853A
MSMA042A1G Panasonic AC Servo Motor New in Box Free Ship
TEXAS INSTRUMENTS PLC U-01PM USPP U01PM
TEXAS INSTRUMENTS PLC 505-6851B USPP 5056851B
OMRON F3SN-A0207P14 USPP F3SNA0207P14
Panasonic AC Servo Motor MFA200LB2BSA #37513
ALLEN BRADLEY 1333-BAA USPP 1333BAA
WESTINGHOUSE 772B388G29 NSPP 772B388G29
Panasonic Servo Drive MADR04311A New in Box Free Ship
Panasonic AC Servo Motor MSM082D1A
SIEMENS/TI/TEX?AS INSTRUMENTS 500-2109 CONTROLLER**NI?B**
ASEA BROWN BOVERI ACS601-0011-4-?000B1500801 USPP ACS60100114000?B2
Texas Instruments 5TI-1034-2
BAUMANN 54R-25000 NSFP 54R25000
Texas Instruments 500-5009
ASEA BROWN BOVERI PM665 NSFP PM665
SQUARE D ATV-58NU90N4KU USPP ATV58NU90N4KU
TEXAS INSTRUMENTS PLC 5TI-1032-2 USPP 5TI10322
SQUARE D 30528-001-57 NSFP 3052800157
NIB TEXAS INSTRUMENTS 305-25N INPUT MODULE
ASEA BROWN BOVERI ACS501-010-4-0?0P2 USPP ACS501010400P2
ALLEN BRADLEY 150-A35NB-NA NSFP 150A35NBNA
SIEMENS 6ES5-324-3UR11 USPP 6ES53243UR11
YASKAWA ELECTRIC SMC-2000-2 USPP SMC20002
Panasonic AC Servo Driver MCDDT3520003 New in Box Free ship
ALLEN BRADLEY 1771-IFE NSPP 1771IFE
ASEA BROWN BOVERI NF327-4P NSFP NF3274P
FOXBORO 202S-07-SSSFSS?ESNF USPP 202S07SSSFSSES?NF
Texas Instruments 505-7002
TEXAS INSTRUMENTS PLC 505-4716 NSFP 5054716
Texas Instruments 560-2120
EXLAR SLG-060-040-KM?GB-LZ6-338 NSPP SLG060040KMGBL?Z6
Texas Instruments 5TI-3100
TEXAS INSTRUMENTS PLC 7MT-1504 USPP 7MT1504
TEXAS INSTRUMENTS PLC PM550-100 USPP PM550100
KEB COMBIVERT 17.F5.B1G-350A NSFP 17F5B1G350A
ANDOVER CONTROLS NET-MASTER USPP NETMASTER
TEXAS INSTRUMENTS PLC PFS-3606-A USPP PFS3606A
GENERAL ELECTRIC DS3800NPSF1D1E USPP DS3800NPSF1D1E
MITSUBISHI MR-J2S-200B4 NSFP MRJ2S200B4
ALLEN BRADLEY 1785-L11B NSFP 1785L11B
BALDOR DBSC1105-BAA USPP DBSC1105BAA
TEXAS INSTRUMENTS 2461452 **
ALLEN BRADLEY 1770-SB USPP 1770SB
ALLEN BRADLEY 2098-IPD-020 USPP 2098IPD020
TELEMECANIQUE TSX-BMP-010 USPP TSXBMP010
ASEA BROWN BOVERI 283-012 USPP 283012
ALLEN BRADLEY 809-A21E USPP 809A21E
ASEA BROWN BOVERI ACH401600632-A?0AE0000 USPP ACH401600632A0?AE
Panasonic AC Servo Motor MSM042AAAX Free Ship
PANASONIC MUDS041A1A AC SERVO Motor + MUMS041A1E0S AC SERVO DRIVE
TEXAS INSTRUMENTS PLC 500-5114A USPP 5005114A
EUROTHERM DRIVES 690-0003/460/1?BM NSFP 69000034601BM
NADEX IW-11151 USPP IW11151
TEXAS INSTRUMENTS PLC 95AD930670800 USPP 95AD930670800
TEXAS INSTRUMENTS PLC 510-1102 NSPP 5101102
Panasonic MHMA102A1G AC Servo Motor
BAILEY CONTROLS INLIM-03 USPP INLIM03
ASEA BROWN BOVERI OETL-NF600A-2S?W NSFP OETLNF600A2SW
SIEMENS 6ES5-155-3UA21 USPP 6ES51553UA21
Panasonic AC Servo Motor MQMA042P1A
Texas Instruments RTU84502 Modem Board
Texas Instruments RTU-AOT-1 Analog Output Board 520-066
PANASONIC SERVO DRIVE MSDA013A1A
Texas Instruments 500-5011
ALLEN BRADLEY 8600-2079P USPP 86002079P
ASEA BROWN BOVERI IOP-05 USPP IOP05
TEXAS INSTRUMENTS PLC 305-25T USPP 30525T
ASEA BROWN BOVERI 468T3575 NSFP 468T3575
Texas Instruments 500-5038 Interface Module #23926
NX7S_10ADR输出模块;
NX7S_10ADR输出模块
在火电厂热工自动化领域,DCS和PLC是两个完全不同而又有着千丝万缕联系的概念。DCS和PLC都是计算机技术与工业控制技术相结合的产物,火电厂主机控制系统用的是DCS,而PLC主要应用在电厂辅助车间。DCS和PLC都有操作员站提供人机交互的手段、都依靠基于计算机技术的控制器完成控制运算、都通过I/O卡件完成与一次元件和执行装置的数据交换、都具备称之为网络的通信系统。DCS和PLC如此相似,为什么会有完全不同的概念,我们在工程实践中如何进行选择?本文从历史沿革、技术特点、发展方向等几个方面作一综述,希望能够对热工专业人员有所借鉴。其中的DCS的情况以NETWORK6000+为例,力求例举详实阐述清晰。
1、DCS和PLC的历史沿革及核心概念
DCS为分散控制系统的英文(TOTAL DISTRIBUTED CONTROL SYSTEM)简称。指的是危险分散、数据集中。70年代中期进入市场,完成模拟量控制,代替以PID运算为主的模拟控制仪表。首先提出DCS这样一种思想的是仪表制造厂商,当时主要应用于化业。而PLC于60年代末研制成功,称作逻辑运算的可编程序控制器(Programmable Logic Controller),简称PLC。主要应用于汽车制造业。
DCS和PLC的设计原理区别较大,PLC是从摸仿原继电器控制原理发展起来的,70年代的PLC只有开关量逻辑控制。它以存储执行逻辑运算、顺序控制、定时、计数和运算等操作的指令;并通过数字输入和输出操作,来控制各类机械或生产过程。用户编制的控制程序表达了生产过程的工艺要求。将其存入PLC的用户程序存储器,运行时按存储程序的内容逐条执行,以完成工艺流程要求的操作。
DCS是在运算放大器的基础上得以发展的。把所有的函数、各过程变量之间的关系都设计成功能块。70年代中期的DCS只有模拟量控制。
DCS和PLC控制器的主要差别是在开关量和模拟量的运算上,即使后来两者相互有些渗透,但是仍然有区别。80年代以后,PLC除逻辑运算外,也增加了一些控制回路算法,但要完成一些复杂运算还是比较困难,PLC用梯形图编程,模拟量的运算在编程时不太直观,编程比较麻烦。但在解算逻辑方面,表现出快速的优点。而DCS使用功能块封装模拟运算和逻辑运算,无论是逻辑运算还是复杂模拟运算的表达形式都非常清晰,但相对PLC来说逻辑运算的表达效率较低。
DCS和PLC在历史沿革上的差异是明显的,对它们后续的发展产生了重大影响。然而,对后续发展影响的,并不是起源技术上的差别,而是其起源概念的差别。DCS的核心概念是危险分散,数据集中的计算机控制系统,因此DCS的发展过程,就是在不断的运用计算机技术、通讯技术和控制技术的成果,来构建一个完整的集散控制体系,DCS给用户提供的是一个完整的面向工业控制的***灵活的解决方案。而PLC的核心概念是可编程序控制器,目的是用来取代继电器,执行逻辑、计时、计数等顺序控制功能,建立柔性程序控制装置。所以,PLC不断发展的主线是在不断地提高各项能力指标,给用户提供一个***功能灵活的控制装置。
DCS是一个体系,PLC是一个装置,这是两者在概念上的根本区别。这个区别的影响是深刻,它渗透到了技术经济的每一个方面。
2、DCS和PLC的技术特点与相互渗透
不同的概念基础、不同的发展道路使得DCS和PLC有着各自不同的技术特点,而技术的发展也不是封闭的,相互学习相互渗透也始终贯穿在发展过程之中。
2.1、控制处理能力
我们知道,一个PLC的控制器,往往能够处理几千个I/O点(最多可达8000多个I/O)。而DCS的控制器,一般只能处理几百个I/O点(不超过500个I/O)。难道是DCS开发人员技术水平太差了吗?恐怕不是。从集散体系的要求来说,不允许有控制集中的情况出现,太多点数的控制器在实际应用中是毫无用处的,DCS开发人员根本就没有开发带很多I/O点数控制器的需要驱动,他们的主要精力在于提供体系的可靠性和灵活性。而PLC不一样,作为一个独立的柔性控制装置,带点能力越强当然也就代表其技术水平越高了,至于整个控制体系的应用水平呢,这主要是工程商和用户的事情,而不是PLC制造商的核心目标。
控制处理能力的另一个指标,运算速度,在人们印象当中PLC也比DCS要快很多。从某一个角度来看,情况也的确如此,PLC执行逻辑运算的效率很高,执行1K逻辑程序不到1毫秒,其控制周期(以DI输入直接送DO输出为例)可以控制在50ms以内;而DCS在处理逻辑运算和模拟运算时采用相同的方式,其控制周期往往在100ms以上。我们用PID算法来比较时,可以发现PLC执行一个PID运算在几个毫秒,NETWORK6000+DCS的T2550控制器解算一个PID也需要1个毫秒,这说明PLC和DCS和实际运算能力是相当的,某此型号的DCS控制器甚至更强。而控制周期上的差异主要与控制器的调度设计有关。大型PLC往往使用副CPU来完成模拟量的运算,主CPU高速地完成开关量运算,所以即使模拟运算速度一般,在开关量控制方面的速度表现还是非常的。而DCS以同样的速度来处理开关量和模拟量运算,控制周期的指标确实不理想。新型的DCS控制器学习了大型PLC的设计,在控制周期方面的表现获得了大幅度的提高。以NETWORK6000+DCS的T2550控制器为例。控制器可以设置四个不同优先级的任务,运算周期可以设为10ms,配合高速I/O卡件,控制周期能够达到15~20ms。而模拟量运算设置在其它周期较长的任务中。
2.2数据通讯交换
数据通讯交换主要是指控制系统网络及其数据交换形式。在这个方面DCS有着先天的优势。集散系统的“分散”主要体现在独立的控制器上,“集中”主要体现在具有完整数据的人机交互装置上,而将分散和集中连接成集散系统的正是网络。因此,从DCS发展的早期,网络就成为了DCS生产厂家的核心技术方向,冗余技术、窄带传输技术都是DCS厂家最早研发或应用成功的。PLC主要是按照独立装置来设计的,其 “网络”实际上是串行通讯。
工业以太网
技术的发展和广泛应用,从形式上拉平了DCS和PLC网络方面的差距。从表面上看很多DCS和PLC都应用了工业以太网,但是其实质上的差距却依然存在。以很多PLC采用的MODBUS-TCP以例。MODBUS是串行通讯协议,不是网络,大家都没有疑问;MODBUS-TCP是网络吗?很多人就有疑问了。仔细分析,MODBUS-TCP是将MODBUS通讯协议加载到以太网的TCP协议之上的一种通讯方式,它虽然具有了网络的外形,但依然是一主多从的管理方式,数据表的传输结构。而DCS呢,以网络6000+DCS的ELIN网为例,虽然也是基于工业以太网的,但其应用层协议是欧陆公司积累了近30年的无主令牌LIN网协议,在1M的OLIN,2.5M和20M的ARCNET上都有长期成功的应用。ELIN网上,各站平等,不存在主要管理站。而且数据通讯是以模块为单位的结构化数据,数据管理能力非数据表方式可比。
以PID模块为例,其中的基本数据有PV、SP、OP,采用数据表的传输方式,你必须先定义PV、SP、OP的数据地址为01、02、03,其它的站也以数据表的方式接收数据,但是01是什么数据?02是什么数据?必须通过数据定义表才能还原。数据表的管理方式烦琐易错,一个大型系统的上万点数据采用这个方式,平铺在数据表中进行管理,是非常可怕的。而NETWORK6000+DCS以模块为单位的结构化管理,将一个PID作为一个模块进行处理,要访问其PV值,首先访问其模块,以PID.PV的形式来管理。这就将所有平铺的数据,分类归属集中到一个个小盒子中,按模块.分量的方式进行管理,管理的效率大大提高。
PLC数据通讯交换的问题,主要源于PLC长期以来做为一个独立装置在发展,没有系统概念;而且主要应用在小型控制系统中,问题暴露得并不明显,所以发展较慢。目前也有一些大型PLC在这个方面有所提高,但是要达到DCS的水平还需要一个相当长的过程。
2.3、组态维护功能
组态维护功能包括逻辑组态、修改、运行调试、远程诊断等。 早期,PLC以梯形图为主,DCS以模块功能图为主。经过多年的发展,电工委员会通过IEC1131-3标准规定了五种编程语言,目前主流的DCS和PLC都表示符合这个标准,支持其中的几种或全部编程语言。从开发效率和程序可读性来考虑,模块功能图和顺序功能图越来越成为主要的编程方式,梯形逻辑和结构化文本成为了自定义模块的开发工具。大型PLC在组态方式上越来越像DCS,差距在逐渐缩小,而小型PLC仍然以梯形图为主。
DCS经过多年的发展,积累了大量的***算法模块。例如NETWORK6000+具有的设备级模块,在一个模块中集中完成了面向设备的基本控制和故障报警功能,在网络通讯中也已此模块为单位进行传递,大大提高了软件开发的效率。一个设备极模块相当于0.5K的梯形图逻辑量,PLC要完成同样的功能,就要烦琐得多了。
在修改、运行调试、远程诊断方面,PLC缺乏解决方案。而DCS从一设计之初就是从系统需要的角度出发的,有着多年积累的***解决方案。以NETWORK6000+DCS为例,系统既可以在线修改控制策略,也可以在线控制策略,修改和过程中,对系统的正常运行没有影响。NETWORK6000+DCS有***虚拟DCS功能,不但可以用于组态逻辑的验证,而且能够构建成完整的虚拟DCS与模型相连,完成系统的仿真调试。NETWORK6000+DCS具有***安全措施,提供基于广域网的远程调试方案。
2.4、硬件封装结构
PLC一般为大底版式机架,封闭式I/O模件,封闭式结构有利与提高I/O模件的可靠性,抗射频、抗静电、抗损伤。PLC模件的I/O点数有8点、16点、32点。
DCS大部分为19英寸标准机箱加插件式I/O模件,I/O模件为裸露式结构。每个模件的I/O点数有8点和16点,很少使用32点模件。 DCS的这种结构源于其使用领域主要在大型控制对象,19英寸标准机箱便于密集布置,较少的I/O点数则是由于对分散度的要求。PLC的大底版式机架,封闭式模件结构在管理和配置上更加灵活,单个设备的可靠性更高。因此,不少DCS也吸收了PLC在结构上的优点,采用了和PLC相似的封装结构,如I/A采用金属外壳, NETWORK-6000+采用导电塑料外壳。
2.5、人机交互装置
在早期,DCS作为一个系统,其人机交互装置是DCS厂家提供的专用装置。而PLC厂家一般不提供人机交互装置,往往由工程商自主采用通用的监控软件来完成(如ifix、intouch、组态王)。DCS集成的人机交互装置往往有着功能较专业、稳定性较好的特点,但是其价格也很高。随着PC技术的快速发展,一些通用监控软件发展很快,功能和性能逐渐超过了DCS厂家提供的专用装置。因此不少DCS厂家逐步放弃了专用的人机交互装置,转而和PLC一样也使用了通用的监控软件。DCS厂家使用通用监控软件并不是简单地拼装,而是在通用监控软件的基础上,通过合作开发,将自已多年积累的网络通讯技术、系统自诊断技术以专用软件包的形式保留和继承下来了。例如,NETWORK-6000+早期曾经使用过基于专用操作系统的T1000人机交互系统,而目前主要使用基于FIX/IFIX或INTOUCH的T3500人机交互系统。其中的LINPOLL网络通讯包是由欧陆公司开发集成的。
3、DCS和PLC的市场情况和发展方向
在热工自动化领域,主厂房控制系统基本上毫无例外地使用DCS。而在辅助车间才使用PLC。其主要原因是早期的DCS系统非常昂贵,人们认为辅助车间的运行可以间断,可靠性要求不是很高,且模拟量控制要求较少,从降低成本的角度出发,往往选择PLC来构建控制系统。而锅炉、汽机和发
电机
的控制系统,要求长期稳定可靠地运行,信号中含有相当比例的模拟量,从系统的性能出发,人们不得不选择了昂贵的DCS。 另外,分析一下主厂房DCS和辅助车间控制系统的市场竞争情况,我们会发现一个有趣的现象。主厂房DCS的竞争往往在不同品牌的供应商或代理商之间展开,竞争激烈,DCS的价格不断下调。而辅助车间控制系统的竞争往往在同一品牌PLC的各个工程商之间进行,门槛较低,竞争更加激烈,但是PLC的价格下调幅度却并不如DCS明显。主要原因是DCS的生产商直接参与竞争,在巨大的市场压力下,不断下调设备制造费用和工程实施费用。而PLC的生产商不直接参与竞争,各个工程商只能下调自身有限的工程费用,空间有限。从现在情况看来,DCS与***PLC的价格差距已不明显,辅助车间仍然较多地采用PLC,是市场的惯性使然。
随着国内电厂装机容量的不断扩大及电力系统改革的推进,对辅助车间控制的要求也不断提高,在这个大环境,DCS系统进入辅助车间控制已成为趋势。NETWORK6000+DCS因其综合的技术经济优势,已经并将继续在辅助车间控制方面发挥越来越大的作用。在辅助车间应用广泛的PLC也并不会就此退出热工自动化的历史舞台,***的竞争压力,将会促使PLC厂商在技术上向DCS标准靠拢,在价格上作出更大的努力。 市场竞争的结果,将使用户获获得更大的利益。
4、结论
DCS
PLC
作为计算机技术和控制技术结合的产物,为火电厂热工自动化水平的提高都作出了各自的贡献。由于两者在应用上有较大的相通性,在不同的时期,其各自的技术或价格优势,都会直接影响到其市场地位。而市场的反应也会或快或慢地反映到各自的技术发展和价格调整上。从总的趋势来看,DCS和PLC在技术上的融合和促进将会是竞争的主流,而在性价比方面,你来我往地不断攀升,也将是发展的主旋律。
ASEA BROWN BOVERI ASC60100065000?B1200000 USPP ASC60100065000?B1
Panasonic AC Servo Driver MCDDT3520003 New in Box Free ship
TEXAS INSTRUMENTS PLC 2490683-U13 USPP 2490683U13
Panasonic DV83020LE201 AC Servo Motor Driver with 60 day warranty
Siemens TI 565 PLC Memory Card 560-2136
Panasonic 3.0kW AC Servo Motor MDMA302D1C (free shipping)
ASEA BROWN BOVERI 57275812 NSFP 57275812
IDEC MX1A-MK597B NSPP MX1AMK597B
NACHI UM853-A USPP UM853A
MSMA042A1G Panasonic AC Servo Motor New in Box Free Ship
TEXAS INSTRUMENTS PLC U-01PM USPP U01PM
TEXAS INSTRUMENTS PLC 505-6851B USPP 5056851B
OMRON F3SN-A0207P14 USPP F3SNA0207P14
Panasonic AC Servo Motor MFA200LB2BSA #37513
ALLEN BRADLEY 1333-BAA USPP 1333BAA
WESTINGHOUSE 772B388G29 NSPP 772B388G29
Panasonic Servo Drive MADR04311A New in Box Free Ship
Panasonic AC Servo Motor MSM082D1A
SIEMENS/TI/TEX?AS INSTRUMENTS 500-2109 CONTROLLER**NI?B**
ASEA BROWN BOVERI ACS601-0011-4-?000B1500801 USPP ACS60100114000?B2
Texas Instruments 5TI-1034-2
BAUMANN 54R-25000 NSFP 54R25000
Texas Instruments 500-5009
ASEA BROWN BOVERI PM665 NSFP PM665
SQUARE D ATV-58NU90N4KU USPP ATV58NU90N4KU
TEXAS INSTRUMENTS PLC 5TI-1032-2 USPP 5TI10322
SQUARE D 30528-001-57 NSFP 3052800157
NIB TEXAS INSTRUMENTS 305-25N INPUT MODULE
ASEA BROWN BOVERI ACS501-010-4-0?0P2 USPP ACS501010400P2
ALLEN BRADLEY 150-A35NB-NA NSFP 150A35NBNA
SIEMENS 6ES5-324-3UR11 USPP 6ES53243UR11
YASKAWA ELECTRIC SMC-2000-2 USPP SMC20002
Panasonic AC Servo Driver MCDDT3520003 New in Box Free ship
ALLEN BRADLEY 1771-IFE NSPP 1771IFE
ASEA BROWN BOVERI NF327-4P NSFP NF3274P
FOXBORO 202S-07-SSSFSS?ESNF USPP 202S07SSSFSSES?NF
Texas Instruments 505-7002
TEXAS INSTRUMENTS PLC 505-4716 NSFP 5054716
Texas Instruments 560-2120
EXLAR SLG-060-040-KM?GB-LZ6-338 NSPP SLG060040KMGBL?Z6
Texas Instruments 5TI-3100
TEXAS INSTRUMENTS PLC 7MT-1504 USPP 7MT1504
TEXAS INSTRUMENTS PLC PM550-100 USPP PM550100
KEB COMBIVERT 17.F5.B1G-350A NSFP 17F5B1G350A
ANDOVER CONTROLS NET-MASTER USPP NETMASTER
TEXAS INSTRUMENTS PLC PFS-3606-A USPP PFS3606A
GENERAL ELECTRIC DS3800NPSF1D1E USPP DS3800NPSF1D1E
MITSUBISHI MR-J2S-200B4 NSFP MRJ2S200B4
ALLEN BRADLEY 1785-L11B NSFP 1785L11B
BALDOR DBSC1105-BAA USPP DBSC1105BAA
TEXAS INSTRUMENTS 2461452 **
ALLEN BRADLEY 1770-SB USPP 1770SB
ALLEN BRADLEY 2098-IPD-020 USPP 2098IPD020
TELEMECANIQUE TSX-BMP-010 USPP TSXBMP010
ASEA BROWN BOVERI 283-012 USPP 283012
ALLEN BRADLEY 809-A21E USPP 809A21E
ASEA BROWN BOVERI ACH401600632-A?0AE0000 USPP ACH401600632A0?AE
Panasonic AC Servo Motor MSM042AAAX Free Ship
PANASONIC MUDS041A1A AC SERVO Motor + MUMS041A1E0S AC SERVO DRIVE
TEXAS INSTRUMENTS PLC 500-5114A USPP 5005114A
EUROTHERM DRIVES 690-0003/460/1?BM NSFP 69000034601BM
NADEX IW-11151 USPP IW11151
TEXAS INSTRUMENTS PLC 95AD930670800 USPP 95AD930670800
TEXAS INSTRUMENTS PLC 510-1102 NSPP 5101102
Panasonic MHMA102A1G AC Servo Motor
BAILEY CONTROLS INLIM-03 USPP INLIM03
ASEA BROWN BOVERI OETL-NF600A-2S?W NSFP OETLNF600A2SW
SIEMENS 6ES5-155-3UA21 USPP 6ES51553UA21
Panasonic AC Servo Motor MQMA042P1A
Texas Instruments RTU84502 Modem Board
Texas Instruments RTU-AOT-1 Analog Output Board 520-066
PANASONIC SERVO DRIVE MSDA013A1A
Texas Instruments 500-5011
ALLEN BRADLEY 8600-2079P USPP 86002079P
ASEA BROWN BOVERI IOP-05 USPP IOP05
TEXAS INSTRUMENTS PLC 305-25T USPP 30525T
ASEA BROWN BOVERI 468T3575 NSFP 468T3575
Texas Instruments 500-5038 Interface Module #23926
供应商信息

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 福建省福州市仓山区齐安路760号7号厂房三层A3-026-027店 | 统一社会信用代码 | 91350104MA31P4XF30 |
| 登记机关 | 福州市仓山区市场监督管理局 | 法定代表人 | 陈金城 |
| 公司成立日期 | 2018-05-09 | 营业期限 | 2018-05-09 至 2068-05-08 |
| 经营范围 | 一般项目:工业自动控制系统装置销售;配电开关控制设备销售;计算机软硬件及辅助设备零售;计算机软硬件及辅助设备批发;工业机器人销售;发电机及发电机组销售;照明器具销售;风机、风扇销售;文具用品零售;文具用品批发;家具销售;家具零配件销售;机械设备销售;电子产品销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电气设备修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) 许可项目:货物进出口(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以相关部门批准文件或许可证件为准) | ||
产品推荐
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
推荐产品
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
