

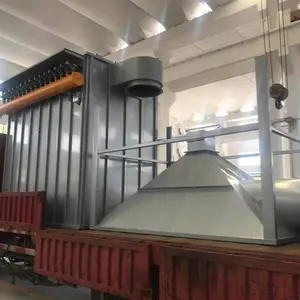
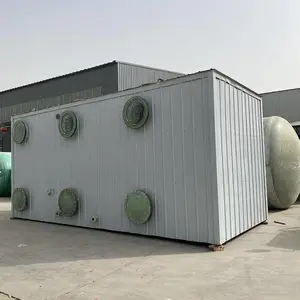

| 产品特性:厂家定制 | 加工定制:是 | 种类:废气处理设备 |
| 品牌:盈和环保 | 型号:YH-22 | 处理浓度:300以下mg/L |
| 处理风量:1000以上m3/h | 启燃温度:180以上℃ | 空速:按需定制 |
| 适用领域:所有领域 | 规格:根据实际定制 |
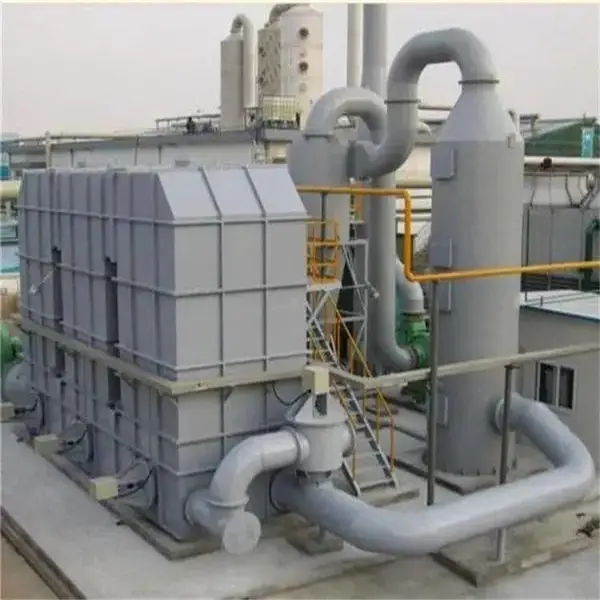
黄石 粉尘处理 PP酸洗塔 运输方便
黄石 粉尘处理 PP酸洗塔 运输方便

一种发明为催化燃烧催化剂,用于有机废气净化处理的催化燃烧催化剂,由块状的蜂窝陶瓷载体骨架与涂覆其上的涂层以及贵金属活性组分组成
??? 注明:有时为了加强喷淋洗涤的效果,会在喷淋塔中添加一些比表面积很大的填充物,如空心多面球、纤维束等物质,这与填料的本质区别在于:前者是为了增加废气与喷淋液的接触面积,后者是给微生物生长提供基础。
黄石 粉尘处理 PP酸洗塔 运输方便
这一技术的研究有了一些突破性的进展
利用活性炭吸附剂表面的吸附能力,使废气与大表面的多孔性活性炭吸附剂相接触,废气中的污染物被吸附在活性炭表面上,使其与气体混合物分离,净化后的气体高空排放
把食堂废水通过一系列处理工序转变为可供农业生产使用的有机复合肥。这种方法符合无害化、减量化、资源化的方针,缺点是处理成本高,生产周期长,经济效益不明显。目前对于食堂废水的处理多采用***种方法。食堂废水收集后首先要经过固液分离。对于液体部分***行油水分离,分离后废油回收利用,水再进行后续处理。由于食堂废水的有机成分含量高,固液分离后的固体部分采用堆肥处理,堆肥产品一般作为农业生产有机肥。
1 电弧焊:
1.1 手工电弧焊:
这是最常见的焊接工艺,为“闪光焊”。多用于钢材与钢材间的焊接。焊接材料为焊条。对大量结构用低碳钢、低合金钢焊接,使用最多的J422焊条(钛钙型、酸性焊条),其焊条芯熔融钢材成分为:C<0.12%,Mn=0.3~0.6%;药皮成分中:TiO占24~48%,CaCO3<20%.药皮熔融温度比钢芯低200多度。而J502焊条(低氢型、碱性焊条),CaO占8~26%,CaF2占10~23%。
手工电弧焊接时,在电弧高温作用下,药皮首先熔融。组成药皮的稳弧剂(Ca及K、Na等电离电位低的物质)、还原剂(Mn、Ti、Al、Si等,可使进入熔池的氧化物还原,S、P被去除)、造渣剂及造气剂、合金剂、胶粘剂、稀渣剂、增塑剂等,大量变为焊接烟尘,其粒径在0.10~1.25μm。焊接烟尘中毒害的物质是MnO2(约在焊接烟尘中占7.5%左右)及Fe2O3(约在焊接烟尘中占近50%)、SiO2(约在焊接烟尘中占近20%)等,会导致焊工锰中毒及矽肺病。有害气体有CO、NOx等,而F会与H反应生成有害气体HF。针对此,GB16194《车间空气中电焊烟尘卫生标准》中规定:“车间空气中电焊烟尘容许浓度为6mg/m3”、“在施焊过程中产生的其它有害物质仍按这些毒物现行规定的卫生标准执行”。
J422焊条施焊时发尘量为200~280mg/min,焊接材料的发尘量为6~8g/kg;J502焊条施焊时发尘量为350~450mg/min,焊接材料的发尘量为11~16g/kg。同样是手工电弧焊接,焊条不同,药皮成分不同,产生的焊接烟尘成分不同,发尘量也差别很大。J502焊条发尘量约为J422焊条的一倍,且含有HF,应引起更大的关注。
手工电弧焊焊接烟尘的治理措施,当焊接工位变动范围不大时,可采用移动式焊接烟尘净化器。当焊接工位变动范围较大时,移动式焊接烟尘净化器使用不便,可通风扩散排放;焊接烟尘产生量大时,应采取“分层送风”措施。
??? 该净化塔适用于钢铁、化工、机械、电子、仪表、电镀等酸洗腐蚀的酸雾废气处理,也适用于含铅,含汞废气的处理.
??? 净化塔,由于主要采用玻璃钢、塑料材料制成,它具用耐酸,耐碱、阻燃等优点,它还具用环境适应性强,不受气候变化限制,无论是炎热的南方和严寒的北方均可使用
RTO焚烧炉蓄热室温度约400多度,出口气体温度可达到400摄氏度,防腐材料要同时具备防腐耐高温性,志盛威华公司的ZS-1041烟气防腐涂料以无机聚合物为主的互穿网络聚合物作为成膜物质,溶液中含硅无机聚合物作为主链,高温嫁接有机聚合物改性树脂,得到交替排列组成的多嵌段嫁接无机—有机螯合聚合物,成膜性好,附着力好,涂层光滑自洁,耐温750℃,各方面性能均符合RTO焚烧炉防腐耐高温要求,已在RTO焚烧炉设备上达到广泛应用
一种发明为催化燃烧催化剂,用于有机废气净化处理的催化燃烧催化剂,由块状的蜂窝陶瓷载体骨架与涂覆其上的涂层以及贵金属活性组分组成
??? 注明:有时为了加强喷淋洗涤的效果,会在喷淋塔中添加一些比表面积很大的填充物,如空心多面球、纤维束等物质,这与填料的本质区别在于:前者是为了增加废气与喷淋液的接触面积,后者是给微生物生长提供基础。
黄石 粉尘处理 PP酸洗塔 运输方便
这一技术的研究有了一些突破性的进展
利用活性炭吸附剂表面的吸附能力,使废气与大表面的多孔性活性炭吸附剂相接触,废气中的污染物被吸附在活性炭表面上,使其与气体混合物分离,净化后的气体高空排放
把食堂废水通过一系列处理工序转变为可供农业生产使用的有机复合肥。这种方法符合无害化、减量化、资源化的方针,缺点是处理成本高,生产周期长,经济效益不明显。目前对于食堂废水的处理多采用***种方法。食堂废水收集后首先要经过固液分离。对于液体部分***行油水分离,分离后废油回收利用,水再进行后续处理。由于食堂废水的有机成分含量高,固液分离后的固体部分采用堆肥处理,堆肥产品一般作为农业生产有机肥。
1 电弧焊:
1.1 手工电弧焊:
这是最常见的焊接工艺,为“闪光焊”。多用于钢材与钢材间的焊接。焊接材料为焊条。对大量结构用低碳钢、低合金钢焊接,使用最多的J422焊条(钛钙型、酸性焊条),其焊条芯熔融钢材成分为:C<0.12%,Mn=0.3~0.6%;药皮成分中:TiO占24~48%,CaCO3<20%.药皮熔融温度比钢芯低200多度。而J502焊条(低氢型、碱性焊条),CaO占8~26%,CaF2占10~23%。
手工电弧焊接时,在电弧高温作用下,药皮首先熔融。组成药皮的稳弧剂(Ca及K、Na等电离电位低的物质)、还原剂(Mn、Ti、Al、Si等,可使进入熔池的氧化物还原,S、P被去除)、造渣剂及造气剂、合金剂、胶粘剂、稀渣剂、增塑剂等,大量变为焊接烟尘,其粒径在0.10~1.25μm。焊接烟尘中毒害的物质是MnO2(约在焊接烟尘中占7.5%左右)及Fe2O3(约在焊接烟尘中占近50%)、SiO2(约在焊接烟尘中占近20%)等,会导致焊工锰中毒及矽肺病。有害气体有CO、NOx等,而F会与H反应生成有害气体HF。针对此,GB16194《车间空气中电焊烟尘卫生标准》中规定:“车间空气中电焊烟尘容许浓度为6mg/m3”、“在施焊过程中产生的其它有害物质仍按这些毒物现行规定的卫生标准执行”。
J422焊条施焊时发尘量为200~280mg/min,焊接材料的发尘量为6~8g/kg;J502焊条施焊时发尘量为350~450mg/min,焊接材料的发尘量为11~16g/kg。同样是手工电弧焊接,焊条不同,药皮成分不同,产生的焊接烟尘成分不同,发尘量也差别很大。J502焊条发尘量约为J422焊条的一倍,且含有HF,应引起更大的关注。
手工电弧焊焊接烟尘的治理措施,当焊接工位变动范围不大时,可采用移动式焊接烟尘净化器。当焊接工位变动范围较大时,移动式焊接烟尘净化器使用不便,可通风扩散排放;焊接烟尘产生量大时,应采取“分层送风”措施。
??? 该净化塔适用于钢铁、化工、机械、电子、仪表、电镀等酸洗腐蚀的酸雾废气处理,也适用于含铅,含汞废气的处理.
??? 净化塔,由于主要采用玻璃钢、塑料材料制成,它具用耐酸,耐碱、阻燃等优点,它还具用环境适应性强,不受气候变化限制,无论是炎热的南方和严寒的北方均可使用
RTO焚烧炉蓄热室温度约400多度,出口气体温度可达到400摄氏度,防腐材料要同时具备防腐耐高温性,志盛威华公司的ZS-1041烟气防腐涂料以无机聚合物为主的互穿网络聚合物作为成膜物质,溶液中含硅无机聚合物作为主链,高温嫁接有机聚合物改性树脂,得到交替排列组成的多嵌段嫁接无机—有机螯合聚合物,成膜性好,附着力好,涂层光滑自洁,耐温750℃,各方面性能均符合RTO焚烧炉防腐耐高温要求,已在RTO焚烧炉设备上达到广泛应用
供应商信息

| 企业类型 | 有限责任公司 | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 常州市新北区薛家镇吕墅东路2号 | 统一社会信用代码 | 91320411MA2797A25N |
| 登记机关 | 常州国家高新技术产业开发区(新北区)行政审批局 | 法定代表人 | 朱竹成 |
| 公司成立日期 | 2021-10-21 | 营业期限 | 2021-10-21 至 无固定期限 |
| 经营范围 | 一般项目:环境保护专用设备制造;专用设备修理;环境保护专用设备销售;环境监测专用仪器仪表制造;环境监测专用仪器仪表销售;环保咨询服务;电子专用设备销售;电子专用设备制造;农林牧副渔业专业机械的安装、维修;五金产品零售;金属材料销售;普通机械设备安装服务;机械设备销售;电子产品销售;企业管理咨询;信息咨询服务(不含许可类信息咨询服务);非金属矿及制品销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;工程管理服务(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥6000.00
-
¥6000.00
-
¥6000.00
-
¥6000.00
-
¥6000.00
-
¥6000.00
-
¥6000.00
-
¥6000.00
推荐产品
-
¥6000.00
-
¥6000.00
-
¥6000.00
-
¥6000.00
本页信息为江苏盈和环保节能设备有限公司为您提供的"黄石 粉尘处理 PP酸洗塔 运输方便"产品信息,如您想了解更多关于"黄石 粉尘处理 PP酸洗塔 运输方便"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
