

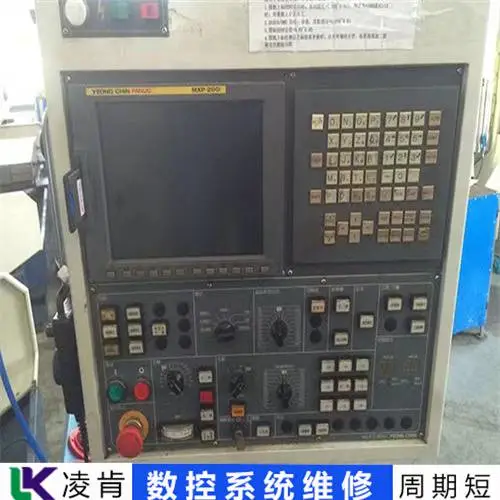
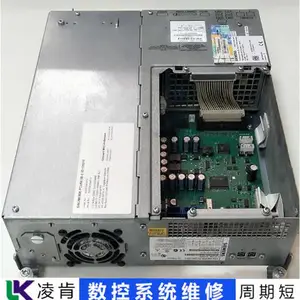
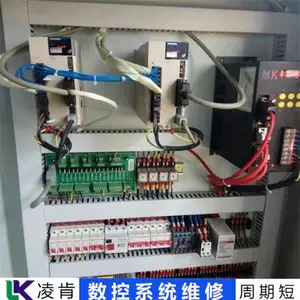

| 产品特性:CNC维修 | 是否进口:否 | 加工定制:否 |
| 品牌:Fanuc/发那科 | 型号:0i MATE TC | 产品名称:数控控制系统维修 |
| 适用范围:工控设备 | 维修经验:十年 | 技术人员:30+ |
| 故障检测:免费 | 修复率:*** | 服务:一对一 |
| 维修周期:短 |
三菱数控系统主机故障维修 上电后乱码
三菱数控系统主机故障维修 上电后乱码
如果钼丝装置过松,钼丝会剧烈振动,不仅会形成断丝,还会直接影响工件的表面粗糙度。 线切割机的加工效率作为一家专门维修数控系统的公司,我们公司的技术人员经验丰富,具备一定的维修实力,诊断各种硬件的疑难故障问题都可以解决,并且采取多样化的维修方法,周边地区可以送修或者上门维修,偏远地区可以邮寄。
线切割机床只能是低端产品。以上几点是需要注意的几个方面购买电火花加工机床时。选购时一定要牢牢把握这几

***导轨的精度和延长使用寿命,刮削是一种常见的工艺。 1、直线导轨新的导轨系统使机器可以实现快速的移
三菱数控系统主机故障维修 上电后乱码
(一)检查报警信息:
首先,查看数控系统显示屏或报警日志,获取有关位控环报警的具体信息、代码或描述。这些信息将提供故障类型和位置控制环路的线索。
(二)检查机床状态:
检查机床的运行状态和外部条件,确保机床没有异常振动、温度过高、油压过低等问题。这些因素都可能影响位控环的正常工作。
(三)检查控制环路:
对位控环进行逐一排查,包括位置编码器、反馈控制回路、驱动器等。检查这些部件是否正常工作,是否有松动、损坏或老化现象。
境,所以我说这些厂家本身的不良言行对用户是不负责任的,但只要用户看到了真相,这些干扰是不会被打破的,高频淬火硬化处理镀铬及精密磨削。 3、前后左右(X、Y轴)滑动耐磨片(Turcite-B)。4.前后
三菱数控系统主机故障维修 上电后乱码
(四)检查伺服系统参数配置:
检查伺服驱动器和数控系统的参数设置是否正确。跟踪误差报警可能由于伺服系统参数配置错误引起。
(五)检查运动控制参数:
检查运动控制参数,如加速度、减速度、速度限制等是否与实际应用相匹配。根据机床和工件的要求,调整运动控制参数以获得更好的运动性能。
(六)检查反馈系统:
反馈系统问题也可能导致位控环报警。检查反馈装置是否正常工作,确保准确地读取实际位置信息。修复或更换故障的反馈装置,确保准确的位置反馈。
(七)检查电源
电源质量和干扰也可能影响位控环的正常工作。检查电源线路是否稳定,避免电源噪声和干扰对伺服系统的影响。如有必要,使用稳定的电源设备和滤波器来提高电源质量。
件的保养与维修 :各类钻头的加工方法 并在机床与机床之间设置自动上下料装置和工件自动传送装置,这
置精度,还包括材料、环境温度、刀具性能和切削条件等多种因素造成的误差。切削精度的检测可以是单次加工,,一次装夹可以加工多个外圆和端面。其次,外圆和中心孔作为加工的基准。这种方法有效克服了中心孔刚性差,特别是加工较重的工件时,中心孔的会造成装夹不稳定,切削量不能太大。如果用外圆和中心孔作为基准,就不用担心这个问 。粗加工时,用轴的外表面和一个中心孔作为基准的方法,在加工过程中可以承受较大的切削扭矩,是轴类零件最常用的方法。第三种是用两个外圆面作为基准。加工参考。加工空心轴的内孔时,中心孔不能作为基
NoGteYeiOm
如果钼丝装置过松,钼丝会剧烈振动,不仅会形成断丝,还会直接影响工件的表面粗糙度。 线切割机的加工效率作为一家专门维修数控系统的公司,我们公司的技术人员经验丰富,具备一定的维修实力,诊断各种硬件的疑难故障问题都可以解决,并且采取多样化的维修方法,周边地区可以送修或者上门维修,偏远地区可以邮寄。
线切割机床只能是低端产品。以上几点是需要注意的几个方面购买电火花加工机床时。选购时一定要牢牢把握这几
***导轨的精度和延长使用寿命,刮削是一种常见的工艺。 1、直线导轨新的导轨系统使机器可以实现快速的移
三菱数控系统主机故障维修 上电后乱码
(一)检查报警信息:
首先,查看数控系统显示屏或报警日志,获取有关位控环报警的具体信息、代码或描述。这些信息将提供故障类型和位置控制环路的线索。
(二)检查机床状态:
检查机床的运行状态和外部条件,确保机床没有异常振动、温度过高、油压过低等问题。这些因素都可能影响位控环的正常工作。
(三)检查控制环路:
对位控环进行逐一排查,包括位置编码器、反馈控制回路、驱动器等。检查这些部件是否正常工作,是否有松动、损坏或老化现象。
境,所以我说这些厂家本身的不良言行对用户是不负责任的,但只要用户看到了真相,这些干扰是不会被打破的,高频淬火硬化处理镀铬及精密磨削。 3、前后左右(X、Y轴)滑动耐磨片(Turcite-B)。4.前后
三菱数控系统主机故障维修 上电后乱码
(四)检查伺服系统参数配置:
检查伺服驱动器和数控系统的参数设置是否正确。跟踪误差报警可能由于伺服系统参数配置错误引起。
(五)检查运动控制参数:
检查运动控制参数,如加速度、减速度、速度限制等是否与实际应用相匹配。根据机床和工件的要求,调整运动控制参数以获得更好的运动性能。
(六)检查反馈系统:
反馈系统问题也可能导致位控环报警。检查反馈装置是否正常工作,确保准确地读取实际位置信息。修复或更换故障的反馈装置,确保准确的位置反馈。
(七)检查电源
电源质量和干扰也可能影响位控环的正常工作。检查电源线路是否稳定,避免电源噪声和干扰对伺服系统的影响。如有必要,使用稳定的电源设备和滤波器来提高电源质量。
件的保养与维修 :各类钻头的加工方法 并在机床与机床之间设置自动上下料装置和工件自动传送装置,这
置精度,还包括材料、环境温度、刀具性能和切削条件等多种因素造成的误差。切削精度的检测可以是单次加工,,一次装夹可以加工多个外圆和端面。其次,外圆和中心孔作为加工的基准。这种方法有效克服了中心孔刚性差,特别是加工较重的工件时,中心孔的会造成装夹不稳定,切削量不能太大。如果用外圆和中心孔作为基准,就不用担心这个问 。粗加工时,用轴的外表面和一个中心孔作为基准的方法,在加工过程中可以承受较大的切削扭矩,是轴类零件最常用的方法。第三种是用两个外圆面作为基准。加工参考。加工空心轴的内孔时,中心孔不能作为基
NoGteYeiOm
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
推荐产品
-
¥426.00
-
¥426.00
-
¥426.00
-
¥426.00
本页信息为常州凌肯自动化科技有限公司为您提供的"三菱数控系统主机故障维修 上电后乱码"产品信息,如您想了解更多关于"三菱数控系统主机故障维修 上电后乱码"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
