

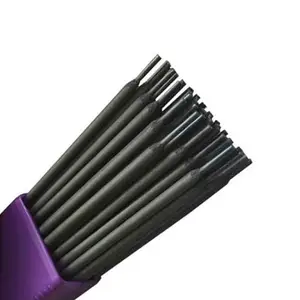

| 品牌:久社 | 货号:TB556733455671 | 产地:其他 |
| 是否进口:否 | 直径:其他mm | 硬度HRC:其他 |
| 工作温度:其他℃ | 是否跨境出口专供货源:否 |
堆焊层硬度:(焊后经540℃三次回火)HRC≥55
参考电流(DC+)
|
焊条直径(mm) |
φ3.2 |
φ4.0 |
φ5.0 |
|
焊接电流(A) |
100~130 |
130~160 |
170~220 |
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.堆焊小型焊件预热至300℃,大型工件预热至600℃。
3.堆焊刀具的热处理条件同W18Cr4V高速钢的规范
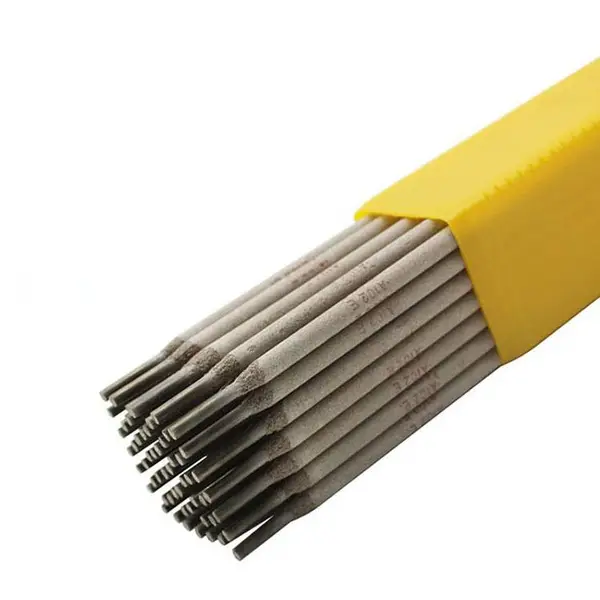
D317A模具焊条
说明:D317A是低氢钠型药皮、高合金焊芯与药皮过渡合金成份相结合的钨铬钼钒冷焊高耐磨堆焊焊条,采用直流反接。特别考虑到冷焊抗裂性能,不但具有良好的焊接工艺性、耐磨性、红硬性和高温冲击韧性,尤其具有良好的抗裂性,适合大型工件大面积不预热表面堆焊。
用途:用于堆焊耐强烈冲击磨损、耐腐蚀和耐气蚀的场合。例如:高炉料钟、单齿辊、双齿辊破碎机、螺旋输送机叶片、抽引风机叶片和中高压阀门密封面等。
堆焊金属化学成分:(%)
|
C |
Si |
Mo |
Cr |
W |
Mn |
V |
S |
P |
|
0.3~0.8 |
0.3~0.6 |
2.0~3.5 |
3~4 |
6~8 |
0.5~1.0 |
1.5~2.5 |
≤0.03 |
≤0.03 |
堆焊层硬度(焊后空冷):HRC58~62。
参考电流:
|
焊条直径(mm) |
3.2 |
4.0 |
5.0 |
|
焊接电流(A) |
90~110 |
150~180 |
180~210 |
注意事项:
1、焊前焊条须经300~350℃烘焙1~2小时。
2、可直接冷焊,工件不须预热即能施焊。
D327A铬钼钨钒冷冲模堆焊焊条
型号:EDRCrMoWV-A2-15
说明:铬钼钨钒冷冲模堆焊焊条,直流反接。
用途:用于堆焊各种冲模及切割刃具,也可用于修复要求耐磨性高的机械零部件。
熔敷金属化学成分
C0.3-0.5 Cr5-6.5 W2-3.5 Mo≤2-3 V≤1-3
堆焊硬度HRC:≥50(焊后空冷)
D516F高铬钢堆焊焊条
说明:高铬钢堆焊焊条,具有良好的耐磨、耐热、耐蚀以及抗热烈性,焊前不预热,焊后不热处理,堆焊层可切削加工。
用途:用于工作温度在450℃以下受水、蒸汽、石油介质作用的部件,如25号铸钢、高中压阀门密封面等。
D386模具堆焊焊条
说明:D386是低氢钾型药皮的CrW模具堆焊焊条,可交直流两用。
用途:用于冷冲模的修复或在低碳钢上堆焊以代替整体模具钢制造各种模具、冲头等,也可用于热加工模具、轧辊等。
熔敷金属化学成分(%)
|
化学成分 |
C |
Cr |
W |
其它元素总量 |
||
|
***值 |
≤0.6 |
≤3.0 |
≤5.0 |
≤3.0 |
堆焊层硬度:(焊后空冷)HRC≥50
参考电流(DC+)
|
焊条直径(mm) |
φ3.2 |
φ4.0 |
φ5.0 |
|
焊接电流(A) |
90~110 |
150~180 |
180~210 |
注意事项:
1.焊前焊条须经300-350℃烘焙1h。
2.焊前需将工件预热至300-400℃以上,焊后缓冷。

| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 天津市武清开发区福源道北侧创业总部基地B19号楼479室 | 统一社会信用代码 | 91120222MAC7TE4FXN |
| 登记机关 | 天津市武清区市场监督管理局 | 法定代表人 | 马士通 |
| 公司成立日期 | 2023-02-08 | 营业期限 | 2023-02-08 至 9999-12-31 |
| 经营范围 | 一般项目:金属链条及其他金属制品制造;金属链条及其他金属制品销售;有色金属合金销售;金属制品销售;金属制品研发;有色金属压延加工;高性能有色金属及合金材料销售;锻件及粉末冶金制品销售;锻件及粉末冶金制品制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥45.00
-
¥32.00
-
¥35.00
-
¥58.00
-
¥38.00
-
¥260.00
-
¥40.00
-
¥40.00
-
¥34.00
-
¥35.00
-
¥40.00
-
¥75.00
