

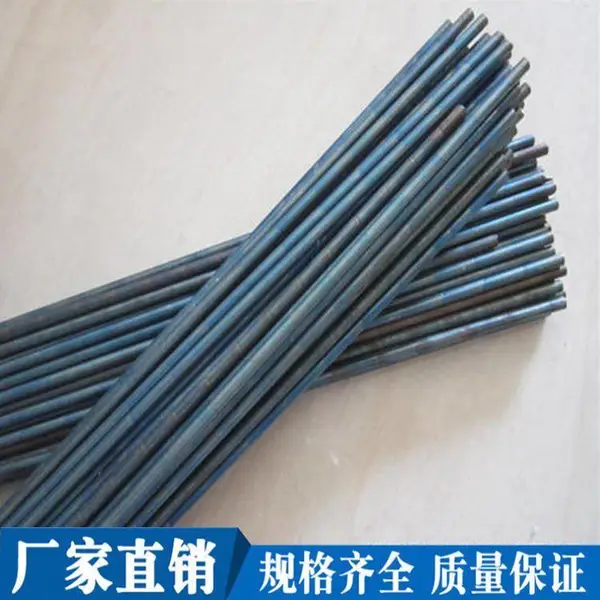
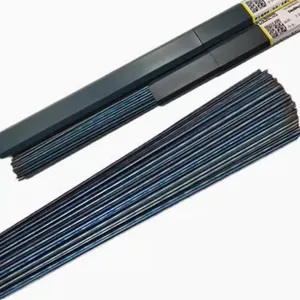

| 产品特性:焊丝 | 是否进口:否 | 加工定制:否 |
| 型号:S112 | 类型:钴基焊丝 | 品牌:点固 |
| 适用范围:套筒、木材锯齿、热轧精轧孔辊等 | 标准直径:2.7/3.2/4.0/4.8/5.0mm | 材质:钴合金 |
| 产品别名:Stellite12 | 长度:1000mm | 规格:2.7/3.2/4.0/4.8/5.0mm |
| 焊芯直径:2.7/3.2/4.0/4.8/5.0mm | 是否现货:是 | 系列:钴基焊丝 |
产品牌号:S112【 Stellite 12】GB:-AWS:RCoCr-B产品名称:S112钴基12号焊丝Stellite12焊丝
说明: S112(Stellite 12)在连铸钴基焊丝中, 碳及钨含量较高, 具有中等的硬度, 耐磨性较Stellite 6好, 但韧性稍差。 堆焊层具有良好的耐蚀、 耐热和耐磨性能, 至800?C的高温也能保持这些特性。 堆焊层可进行机加工。
用途: 用于高温高压阀门、 内燃机阀、 化纤剪刀刃口、 高压泵的轴套筒和内衬套筒、 木材锯齿、 热轧精轧孔型辊等的堆焊。
焊丝化学成分(%)
C Cr Ni Fe W Co
1.2-1.7 26-32 ≤3.0 ≤3.0 7.0-9.5 余量
物理特性(近似值)
比重
kg/dm3 熔化温度
?C 比热
卡/g·?C 线膨胀系数
10-6/K (20-600?C)
8.47 1255-1341 0.098 14.1
熔敷金属机械性能(参考值)
抗拉强度
MPa 常温硬度
HRc 高温硬度一例Hv
500?C 600?C 700?C 800?C
840 40-45 380 365 348 318
注意事项:
注意事项:
1. 可采用氧气-乙炔气焊或钨极氩弧焊(手工或自动) 进行堆焊。
2. 用氧气-乙炔气焊时应用碳化焰进行堆焊, 焰心与内焰的长度应保持为1:3。
3. 焊接面的边角部分一定要加工成圆角。 并在清除母材表面的氧化物、 油等污物后再进行堆焊。
4. 应当根据母材的种类和工件大小, 选择适当的预热温度进行预热。
5. 堆焊时, 母材只须加热到呈现"出汗" (润湿) 状态便可加入焊丝熔滴, 而母材不应熔化。 每堆焊一层可用碳化焰在焊层表面进行重熔, 检查有无气孔、 凹陷或堆焊不足等缺陷, 一经发现, 即加以焊补。
6. 堆焊后的工件必须立即放入干燥及预热的沙缸或草灰中, 使其缓慢冷却, 以避免裂缝。
7. 堆焊层须先经粗磨, 如发现有缺陷时, 应将工件重新预热, 仍按上述步骤进行焊补。

上海点固焊材有限公司是自主研发、销售的国际化焊接专业公司,依托科技求发展,在原材料、设备、产品工艺等领域有很多专业技术,为技术发展积淀了深度的基础。该产品可以使易磨损件延长使用寿命,节省更换新件时间,降低维修材料投资成本,减少停工抢修次数,以达到保障生产正常运行的效果。 我公司研制的焊接材料,广泛用于船舶、海洋工程、锅炉、压力容器、管道、车辆、矿业、冶金、建材、水利、钢厂、电厂、石油化工、砖瓦行业、粉碎行业,农机配件等设备易磨损部位的维修与维护,如粉碎机锤头、搅拌机、搅刀、搅笼、对滚、开采钻头、旋耕犁刀片等。为企业提供了快捷牢靠的维修焊材,使企业真正的节省部件更换时间,欢迎新老客户来电来函咨询! 主要产品;耐磨堆焊焊条、不锈钢焊条、镍基焊条、铸铁焊条、银焊条、钴基焊条、耐热钢焊条、高强钢焊条、ND钢焊条、低温钢焊条、铝焊条、铜焊条、合金焊条、不锈钢焊丝、耐磨焊丝、镍基焊丝、钴基焊丝、银焊丝、铜焊丝、银焊片、铝焊丝、耐热钢焊丝、高强钢焊丝、ND钢焊丝、低温钢焊丝、明弧焊丝、氩弧焊丝、气保焊丝、埋弧焊丝、喷涂焊丝、激光焊丝、合金焊丝等产品加工。 公司秉持着诚信、执行、团结、创新、服务的经营理念;开展行销与服务并进的市场策略;全力为客户的焊接品质把关,并可提供焊接技术的专业咨询,建立了***售前、售后服务体系;在全球各地及国内各大省市皆设有集销售、服务为一体的专业销售服务网络。 公司拥有一批具有丰富技术经验的研发及应用专业人员,不断加大研发力度、调整产品结构、丰富产品多元化为国内外客户提供优质的产品及***解决方案;秉着继往开来的精神以诚信经营、不断创新、严谨执行、服务全球客户之宗旨,为焊接行业再创辉煌佳绩。 诚信、执行、团结、创新、服务---专业焊材制造厂家.
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 金山工业区亭山路168号 | 统一社会信用代码 | 91310116MA1JCA383N |
| 登记机关 | 上海金山市场监督管理局 | 法定代表人 | 黄金石 |
| 公司成立日期 | 2019-08-12 | 营业期限 | 2049-07-30 |
| 经营范围 | 焊接材料,金属材料 | ||
-
¥3400.00
-
¥890.00
-
¥1280.00
-
¥1800.00
-
¥2600.00
-
¥2800.00
-
¥2550.00
-
¥3500.00
-
¥245.00
-
¥220.00
-
¥2300.00
-
¥3200.00
