

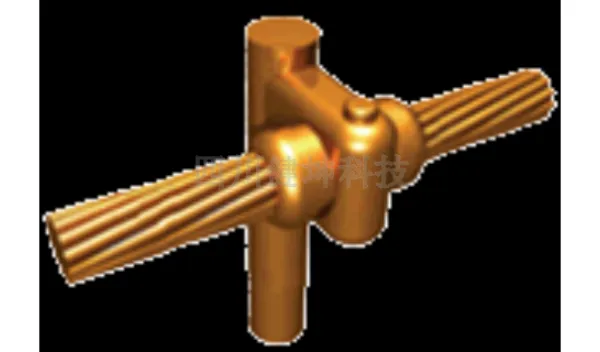

螺栓连接法:扁铜条之间、扁铜条与裸铜绞线之间、裸铜绞线之间的连接可用螺栓连接。该方法与压接线夹连接法互为补充。螺栓连接法应按相关标准的规定处理。虽然压接线夹法和螺栓连接法在施工现场应用比较多,但是这两种方式都有其不可避免的缺点,一是接头处允许通过的温度比较低低,二是承受电流能力在一定程度上低于导体本身。放热焊连接法(Cadweld):1938年,美国艾力高公司的CharlesCaldwell博士发明了凯维放热焊接法,初时是用来将铜合金焊接到钢轨上,为了表彰CharlesCaldwell博士做出的贡献,这种焊接方式被命名为凯维焊接法(Cadweld)。凯维焊接法利用活性较强的铝把氧化铜还原,整个过程需时很短(只需5-10秒)。四川放热焊接材料厂家,***四川健坤科技有限公司。成都接地网用焊粉费用

有介于此未解决此类问题,可采用以下几点措施加以改进:与厂家或专业人士结合改良模具的结构,如加宽型腔两侧,用来增加接头处的补缩钢水量;对于预热工艺不合理导致气孔,通过及时调整和加强预热方案,如低温环境下为***预热温度而适当增加预热时间。这些在施工作业中由于周边环境温度等因素的不定性,需要根据实际的现场环境和条件做适当调整。气孔是放热焊主要的不足之一,气孔是焊缝在凝固过程中产生和放出的气体所形成。而导致这种不足的原因主要有以下几种成都接地网用焊粉费用四川健坤科技有限公司的放热焊接材料生产历史超过十五年。
施工操作前,必须***被焊接件无污物,熔模熔腔和型腔内无上次焊接时留下的焊渣块或焊渣粉末。施工操作前,必须使用喷火炬(或瓦斯喷灯)烘干被焊接件和熔模,使其尽可能的不含水分。施工操作中,点火之前,必须***盖上熔模盖,且熔模闭合处无开缝。施工操作中,点火之前,必须***被焊接件焊接点位于型腔中心。施工操作时,现场一米五米范围之内,不得有无关人员停留。施工操作时,现场两米范围之内,不得有易燃物品摆放。操作人员必须戴上有一定隔热效果的工作手套。操作人员不得面对于熔模开口处操作施工。点火时,一旦引燃粉被引燃,操作人员必须立即离开熔模至少一米五。
焊接过程中,热熔后的高温液态铜分别与两侧的铜排端面和石墨模具接触,由于不同介质传导热量速度不一样,在低温环境下或材质预热温度不够焊接后没有缓冷措施,亦或是放热模具或预热工具放置位置偏差,导致模具内部某一侧有过热现象,易引起如轨道脚部等截面较小的部分铜液凝固迅速,使得气体无法完全排出或是补缩不足,从而形成缩孔和气泡等铸造缺陷。但是如果预热不均匀,如预热孔处的局部轨道面温度偏高,附近铜液受高温凝固减慢,则接头表面可能出现缩孔,而缩孔及疏松等缺陷会引起金属的疲劳作用,在往后长期使用中,可能在疲劳处逐渐形成疲劳裂纹,导致焊缝提早疲劳断裂引发质量和安全问题。四川健坤科技有限公司为大家提供放热焊接材料。
放热焊接(又称为火泥熔接、火泥焊接、火泥熔焊、放热熔接、热熔焊接、放热熔焊、铝热焊接),是新型的焊接材料。它的原理是利用铜的氧化物,在一定高温的条件下,发生还原反应,将铜置换出来,变成高温金属铜熔液,在***模具的包裹下,将需要焊接的两种金属熔接在一起,形成分子结合。相比传统的金属连接工艺具有更强的耐腐蚀能力、过载能力以及热稳定性,同时还具有焊接速度快,无需水电等能源,施工效***,能够连接多种金属类型等特点。能够避免电焊、钎焊等传统焊接中出现焊渣、易氧化,连接强度不高、易腐蚀、接触面积小、接触电阻大等缺点。四川健坤科技有限公司为您提供放热焊接材料相关产品。成都接地网用焊粉费用
放热焊接接头剖面要求,***四川健坤科技有限公司。成都接地网用焊粉费用
放热焊接法的作业程序如下:清理导体和模具,用钢刷去掉氧化层。使用喷灯加热模具,去除水分。将模具固定于夹具并打开,把需要连接的导体放入模具焊接腔。合上模具,锁紧夹具,固定模具在模具反应底部放入钢碟。将焊药倒入模具反应腔把引燃药均匀撒在焊药表面及模具沿口上。合上模具盖并用点火工具点燃,待反应完毕后,打开模具并清理焊渣。在焊接过程中,焊粉(颗粒状的氧化铜和铝)放入反应腔内并点燃。通过和铝的反应(放热反应),氧化铜不断减少,生成了铜和氧化铝熔渣。熔渣浮到表面上,熔化钢碟后熔融的铜流入焊腔并完成焊接。起始粉末的着火点为450℃,焊药的着火点为900℃。超始粉末和焊药的结合点燃后发生了一个温度达到2200℃以上的反应,因此形成了导体之间的分子间连接成都接地网用焊粉费用
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
身份验证
- 营业执照已上传
- 邮箱已验证
- 手机已验证
-
经营模式
生产加工
-
企业类型
有限责任公司(自然人独资)
- 主营产品
-
公司地址
四川 成都 金科南路99号光华时代701
-
面议
-
面议
-
面议
-
面议
