



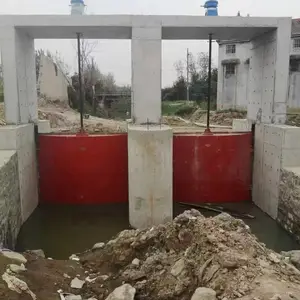


| 产品特性:铸铁闸门 | 加工定制:是 | 处理污水量:7000m3/h |
| 品牌:坤禹 | 型号:4 | 臭氧用量:3g/h |
| 空气量:2m3/min | 贮气罐容积:45m3 | 流量计规格:3m3/h |
| 出水管口径:400mm | 进水管口径:900mm | 外形尺寸:9cm |
| 曝气机功率:1kw | 水泵功率:11kw | 规格:1200 |
平面钢闸门的组成及门叶的主要结构 1 平面钢闸门主要组成: 活动部分、埋设部分和启闭部分、门叶是用于关闭孔口或开启的挡水体; 埋设部分包括底坎、门枕、主轨、副轨、反轨、侧轨、门眉等, 二期混凝土中。 门叶的水荷载通过埋设部分传递到土建 结构上去。启闭部分用于控制门叶的启闭, 以达到控制水流的 目的。 钢闸门广泛应用于排灌、水电站、水库、河道、环境保护、污水处理、水产养殖等水利工程。平面钢闸门、钢闸门有定轮钢闸门、滑动钢闸门及高压铸铁闸门、弧形闸门等钢结构闸门以优质钢板为基材,采用橡胶止水、防腐方式为表面进行喷沙除锈及热喷锌,产品可根据用户提供图纸生产制作。产品具有结构合理坚固、耐磨耐蚀性强、性能可靠;安装、调整、使用、维护方便等特点。 钢闸门制造工序1、闸门制作,闸门制造及组装方案根据工程技术文件及图纸所示,①施工前,按施工详图和技术规范要求,编制好制造工序流程②闸门制造工序流程如图放样→划料→面板拼接→顶底梁位置固定→一边梁固定→主梁下翼板腹板固定→另一边梁固定→主梁上翼板固定→B—B剖面纵梁点焊→C—C剖面纵梁点焊→次横梁固定→吊座焊接→加强点焊→背格对称焊接→闸门分块翻身→面板及背格全方位焊接2、闸门制作工序流程⑴、原材料①、按施工图纸所标注的材料型号、规格尺寸组织原材料,其机械性能和化学成分及其它技术性能,***符合现行有关标准和部颁标准,并附有出厂材料质量证明文件和合格证,我公司质检科按图纸要求对各种材料进行复查,报监理工程师验收后方可施工。②、对各种板材及型钢复检合格,进行平直矫正预处理后,堆放整齐依顺序及工艺流程领料?放样和下料⑵、门叶放样下料、矫正①、按图纸结构制作工艺及工序流程,进行放样,放足一、二类焊缝部件周边刨坡口余量及整体焊接矫正收缩余量,做样板,然后转下道工序划线下料。放样中注意为分块运输而在闸门宽度方向布设的两条纵缝的位置,纵缝所经的面板、主梁、次梁等应错开,且错开均不小于20CM。②、横梁翼板、纵梁翼板工字钢梁、边梁翼板下料后,矫正平直放翼板与腹板拼装中心线。③、横梁腹板、边梁腹板、纵梁腹板、吊点板下料后,矫正平直,转下道工序。④、小横梁型钢加强筋板等部件下料矫正平直,(按施工图需要加工的部件进行外金加工)。⑤、面板及反向翼板下料按拼接工艺进行配料,面板拼接缝与其它任何拼装焊缝,错开不小于200毫米,放足对接坡口、对接后整体角方余量,转下道工序。⑥、以上材料件,经检查合格符合图纸及规范要求后,转下道工序拼装。⑶、门叶拼装、焊接和矫正①、面板及反向翼板拼焊根据施工图,依顺序进行拼接,用手工焊进行点焊,然后用水准仪进行面板操平,检验合格后施放各梁格拼装控制线,留足*接方余量。②、在面板上将各梁的位置放样,然后将顶底梁点焊在面板上,将另一边梁的腹板与翼板点焊,将主梁下翼板及腹板点焊固定在面板上与顶、底及一边梁联成一整体,将另一边梁腹板、翼板、主梁翼板点焊固定,形成一整体框架,进行闸门尺寸矫正,水准仪操平。③、将纵梁、次横梁依次点焊到面板与大梁框架上。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 30.00万人民币 |
| 公司注册地址 | 衡水市冀州区西王镇柏芽村 | 统一社会信用代码 | 91131181MA0FT49G8Y |
| 登记机关 | 冀州区市场监督管理局 | 法定代表人 | 高翔飞 |
| 公司成立日期 | 2020-12-03 | 营业期限 | 2020-12-03 至 无固定期限 |
| 经营范围 | 水资源专用机械制造。启闭机、闸门、拦污栅、清污机、输送机、玻璃钢拍门、钢制拍门、铸铁拍门、液压坝、钢坝、橡胶坝、合页坝、气盾坝、分段节流坝、翻板门、排水机械、压力钢管、阀门、除污机、尼龙板、尼龙棒、玻璃钢制品、液压站、液压设备、液压机械相关电器、喷灌机及其零配件、滤油机、格宾网、土工格栅、波纹管、声测管、工业自动化电气设备及自动化测控装置及零配件生产、销售、安装、维修;环保设备、起重机、控制柜、轴流泵、混流泵、潜水泵、电机、电缆、橡胶止水带、闭孔泡沫板、聚硫胶、桥梁支座、桥梁伸缩缝、土工布、土工膜、的销售;水工金属结构制作与安装、防腐及维修。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
-
¥3800.00
